


버스바가 금이 간 경우는 보통 그것을 휘게 한 기계 탓으로 돌립니다. 하지만 금이 간 부품을 잘라서 파단면을 보면, 열 번 중 아홉 번은 골대가 굽힘 헤드에 도달하기 전에 결정된 상태였다 — 재료 템버, 롤링 방향, 또는 상류 절단 단계에서 남긴 버 때문이다. 제대로 지어진버스바 굽힘기±0.2° 내에서 90° 각도를 반복하므로, 배치 전체에 균열이 생겨도 각도 조절이 원인이 되는 경우는 거의 없습니다. 저는 작업장 내 재료 문제와 설치 문제를 구분하는 방법을 알려드립니다.

네 가지 상류 원인을 먼저 확인한다
반경이 템퍼에 비해 너무 좁아요
구리 버스바는 부드러워 보이지만 대부분 반쯤 딱딱하게 도착하고, 모든 템포에는 견딜 수 있는 최소 반경이 있습니다. A구리 버스바 벤드 반경어닐링된 철근은 같은 크기의 반단단한 철근을 찢어낼 수 있습니다. 저는 기계 문제를 먼저 의심하기보다는 재료 두께와 같은 내부 반경을 시작해 금이 사라질 때까지 점차 높이는 습관입니다. 우리 층에서는 코팅 바에 대한 규칙이 더 엄격합니다: 평지에서는 내부 반경이 바 폭의 1배(한 변당 1.6mm), 수직 굽은 부분에서는 두께의 1배(한 변당 1.5mm)로 유지됩니다. 노출 구리는 더 좁은 반경을 견디지만, 결과 가장자리 규율은 여전히 적용됩니다.
굽은 선은 결을 따라 운행한다
굽은 선이 롤링 방향과 평행하게 달리면, 결 경계는 굽힘의 장력 쪽에 정확히 닿아 균열이 길고 곧게 나옵니다. 결을 가로질러 굽으면 균열면이 무뎌지고 섬유질로 변하는데, 이는 훨씬 안전한 실패 방식입니다. 한 배치 내에 균열이 생기고 사라진다면, 보통 레벨링 라인이나 조작자가 바를 탄창에 넣는 방식 때문일 수 있습니다. 길이 절단 바는 한 방향으로 쌓아 표시해야 합니다.
절단면이 균열을 안쪽으로 가져갑니다

굽은 부분의 바깥쪽이 장력이 있습니다. 전단이나 톱질로 인한 버나 미세 균열이 정확히 그 표면에 위치하며, 균열은 버 끝에서 시작됩니다. 균열이 항상 굽힘선 한쪽 가장자리에서 시작된다면, 먼저 절삭 가장자리부터 의심하세요. 굽히기 전에 버를 제거하고; 레이저 절단된 가장자리가 절단된 가장자리보다 눈에 띄게 더 잘 작동합니다.
한 배치 안에 섞인 성질
공급업체는 용융 배치를 바꾸고 어닐링 일정이 드리프트됩니다. 같은 도면이 같은 전달 방식에서 일부 바에 균열이 생기고 다른 막대가 통과할 수 있습니다. 기계 조정으로는 해결되지 않으니 공급업체에 템퍼 인증서를 요청하고 의심스러운 부대를 격리하세요.
20분간의 분류 시퀀스
이 모든 것을 순서대로 실행하며, 한 번에 한 변수씩 변경하세요. 먼저, 균열면을 읽으세요: 밝고 거친 입자들이 좁은 반경을 가리키고; 칙칙하고 섬유질이 많은 질감은 결의 방향이나 템퍼를 나타냅니다. 둘째, 확인된 어닐링된 자격을 굽힙니다. 셋째, 바를 90° 회전시키고 다시 구부리세요. 넷째, 굽힘 속도를 늦춥니다. 다섯째, 반경을 한 단계 늘려. 균열이 사라지게 하는 단계가 근본 원인을 가리킵니다.
기계가 고칠 수 있는 것과 고칠 수 없는 것을 말합니다
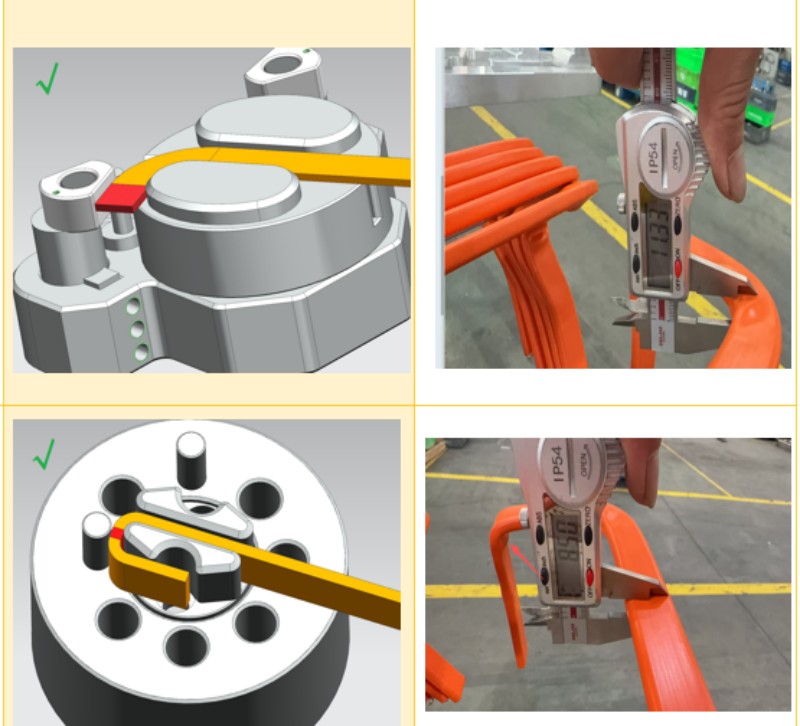
사운드 프로세스 창 안에서 기계는 본격적으로 작동한다. 16축에 있는 8개의 구부리는 팔이 분할되어 있습니다버스바 굽힘기(TP-DL-45-6E, 폭 12–45mm × 두께 2–6mm) 순차적으로 동작하며, 좁은 반경 전에 굽힘 속도를 줄이고, 평탄한 굽힘에서는 ±0.1°, 수직 굽힘에서는 ±0.2°를 유지하며, 검증된 매개변수를 동일한 방식으로 만 번 재현합니다. 두꺼운 부분은 폭 15–60mm× 두께 2–8mm로 TP-DL-60-8E의 6000KG 프레임으로 갑니다버스바 굽힘기이 부분에서 무거운 바에서는 더 강한 지지력이 가장 중요합니다. 어떤 기계도 고칠 수 없는 것들: 잘못된 템포, 무작위로 굴러가는 방향, 또는 가장자리에 남은 버. 그것들은 물질적인 쪽에 속합니다.
빠른 진단표
어떤 설정을 만지기 전에버스바 굽힘기이 표와 대조하는 것을 보면 다음과 같습니다:
| 부분의 증상 | 가장 유력한 원인 | 첫 번째 움직임 |
| 균열은 바깥쪽 굽은 가장자리에서 시작되며, 밝고 거친 결을 가집니다 | 반경이 너무 좁아 성품에 맞지 않는다 | 반경을 한 단계 올려 |
| 균열은 굽은 선을 따라 한쪽 가장자리에서 시작해 이어집니다 | 절단면에 버리나 미세 균열이 생긴다 | 굽히기 전에 버러 제거 |
| 어떤 철창은 금이 가고, 어떤 것은 안 갈라지, 같은 배치입니다 | 결 방향 또는 혼합 템퍼(혼합 회질 | 바 방향 표준화; 템퍼 인증서 요청 |
| 오렌지 껍질이 있는 표면, 그리고 균열이 | 두께에 비해 반경이 작고 과도하게 작업 | 반경을 늘리고 굽음을 늦추세요 |
| 모든 바에서 같은 위치가 금이 갑니다 | 금형 또는 클램프 면 손상 | 다이와 클램프 면을 점검하세요 |
반경 규칙은 유지되지, 튜닝된 것은 아닙니다

우리 층의 경제적인 논리는 간단합니다: 반경 규칙, 버링 제거 단계, 바 방향을 공정 시트에 고정한 후,버스바 굽힘기핸들 반복성 — 300mm ±0.1mm, 각도당 ±0.2°의 급탄 정확도는 검증된 한 세트업이 전체 주행 내내 유효함을 의미합니다. 제가 추적한 모든 버스바 벤드 균열 문제는 재료 쪽이나 공정 시트에서 발생했으며, 서보가 규격에서 벗어난 데서 온 적은 없습니다. 공급 정확도, 각도 정확도, 그리고 출하 전 10만 사이클의 내구성 주행이 그 상태를 유지하기 위해 필요합니다.
균열이 막히면 도면과 폭, 두께, 템퍼, 반경 사진을 보내주시면, 설정이나 재료를 바꿀지 바로 알려드리겠습니다. 우측버스바 굽힘기세팅은 그 기준이 일정해질 때만 효과가 있습니다. BELAN Machinery, 자동차 와이어 성형 솔루션의 전문가 공급업체입니다.


