


지난 가을, 한 커넥터 공급업체가 도면 패키지를 보내며버스바 굽힘기그들의 바 가족을 운영할 수 있었다. 19대의 기계에 대한 레이아웃을 다시 보냈습니다. 제가 잘못된 첨부파일을 열었다고 생각했죠. 그 셀은 이제 75초에서 85초마다 완성된 막대 하나를 방출하며, 처음 물었던 벤더는 그 안에 있는 한 스테이션입니다.

기계가 아니라 주간 바 수부터 시작하세요
대부분의 작업장은 이 결정을 거꾸로 계산해 보면, 비용이 기계의 상류와 하류에 분산되어 있음을 발견합니다.
한 마디를 따라가면 스트레이트너에서 나와 톱, 프레스, 그리고 벤더로 옮겨집니다. 모든 캐리가 코팅된 표면에 핸들링 마크를 추가하고, 공차 쌓임과 아무도 인용하지 않는 노동 시간을 추가합니다. 바가 멀리 갈수록 결함 비용이 더 많이 듭니다.
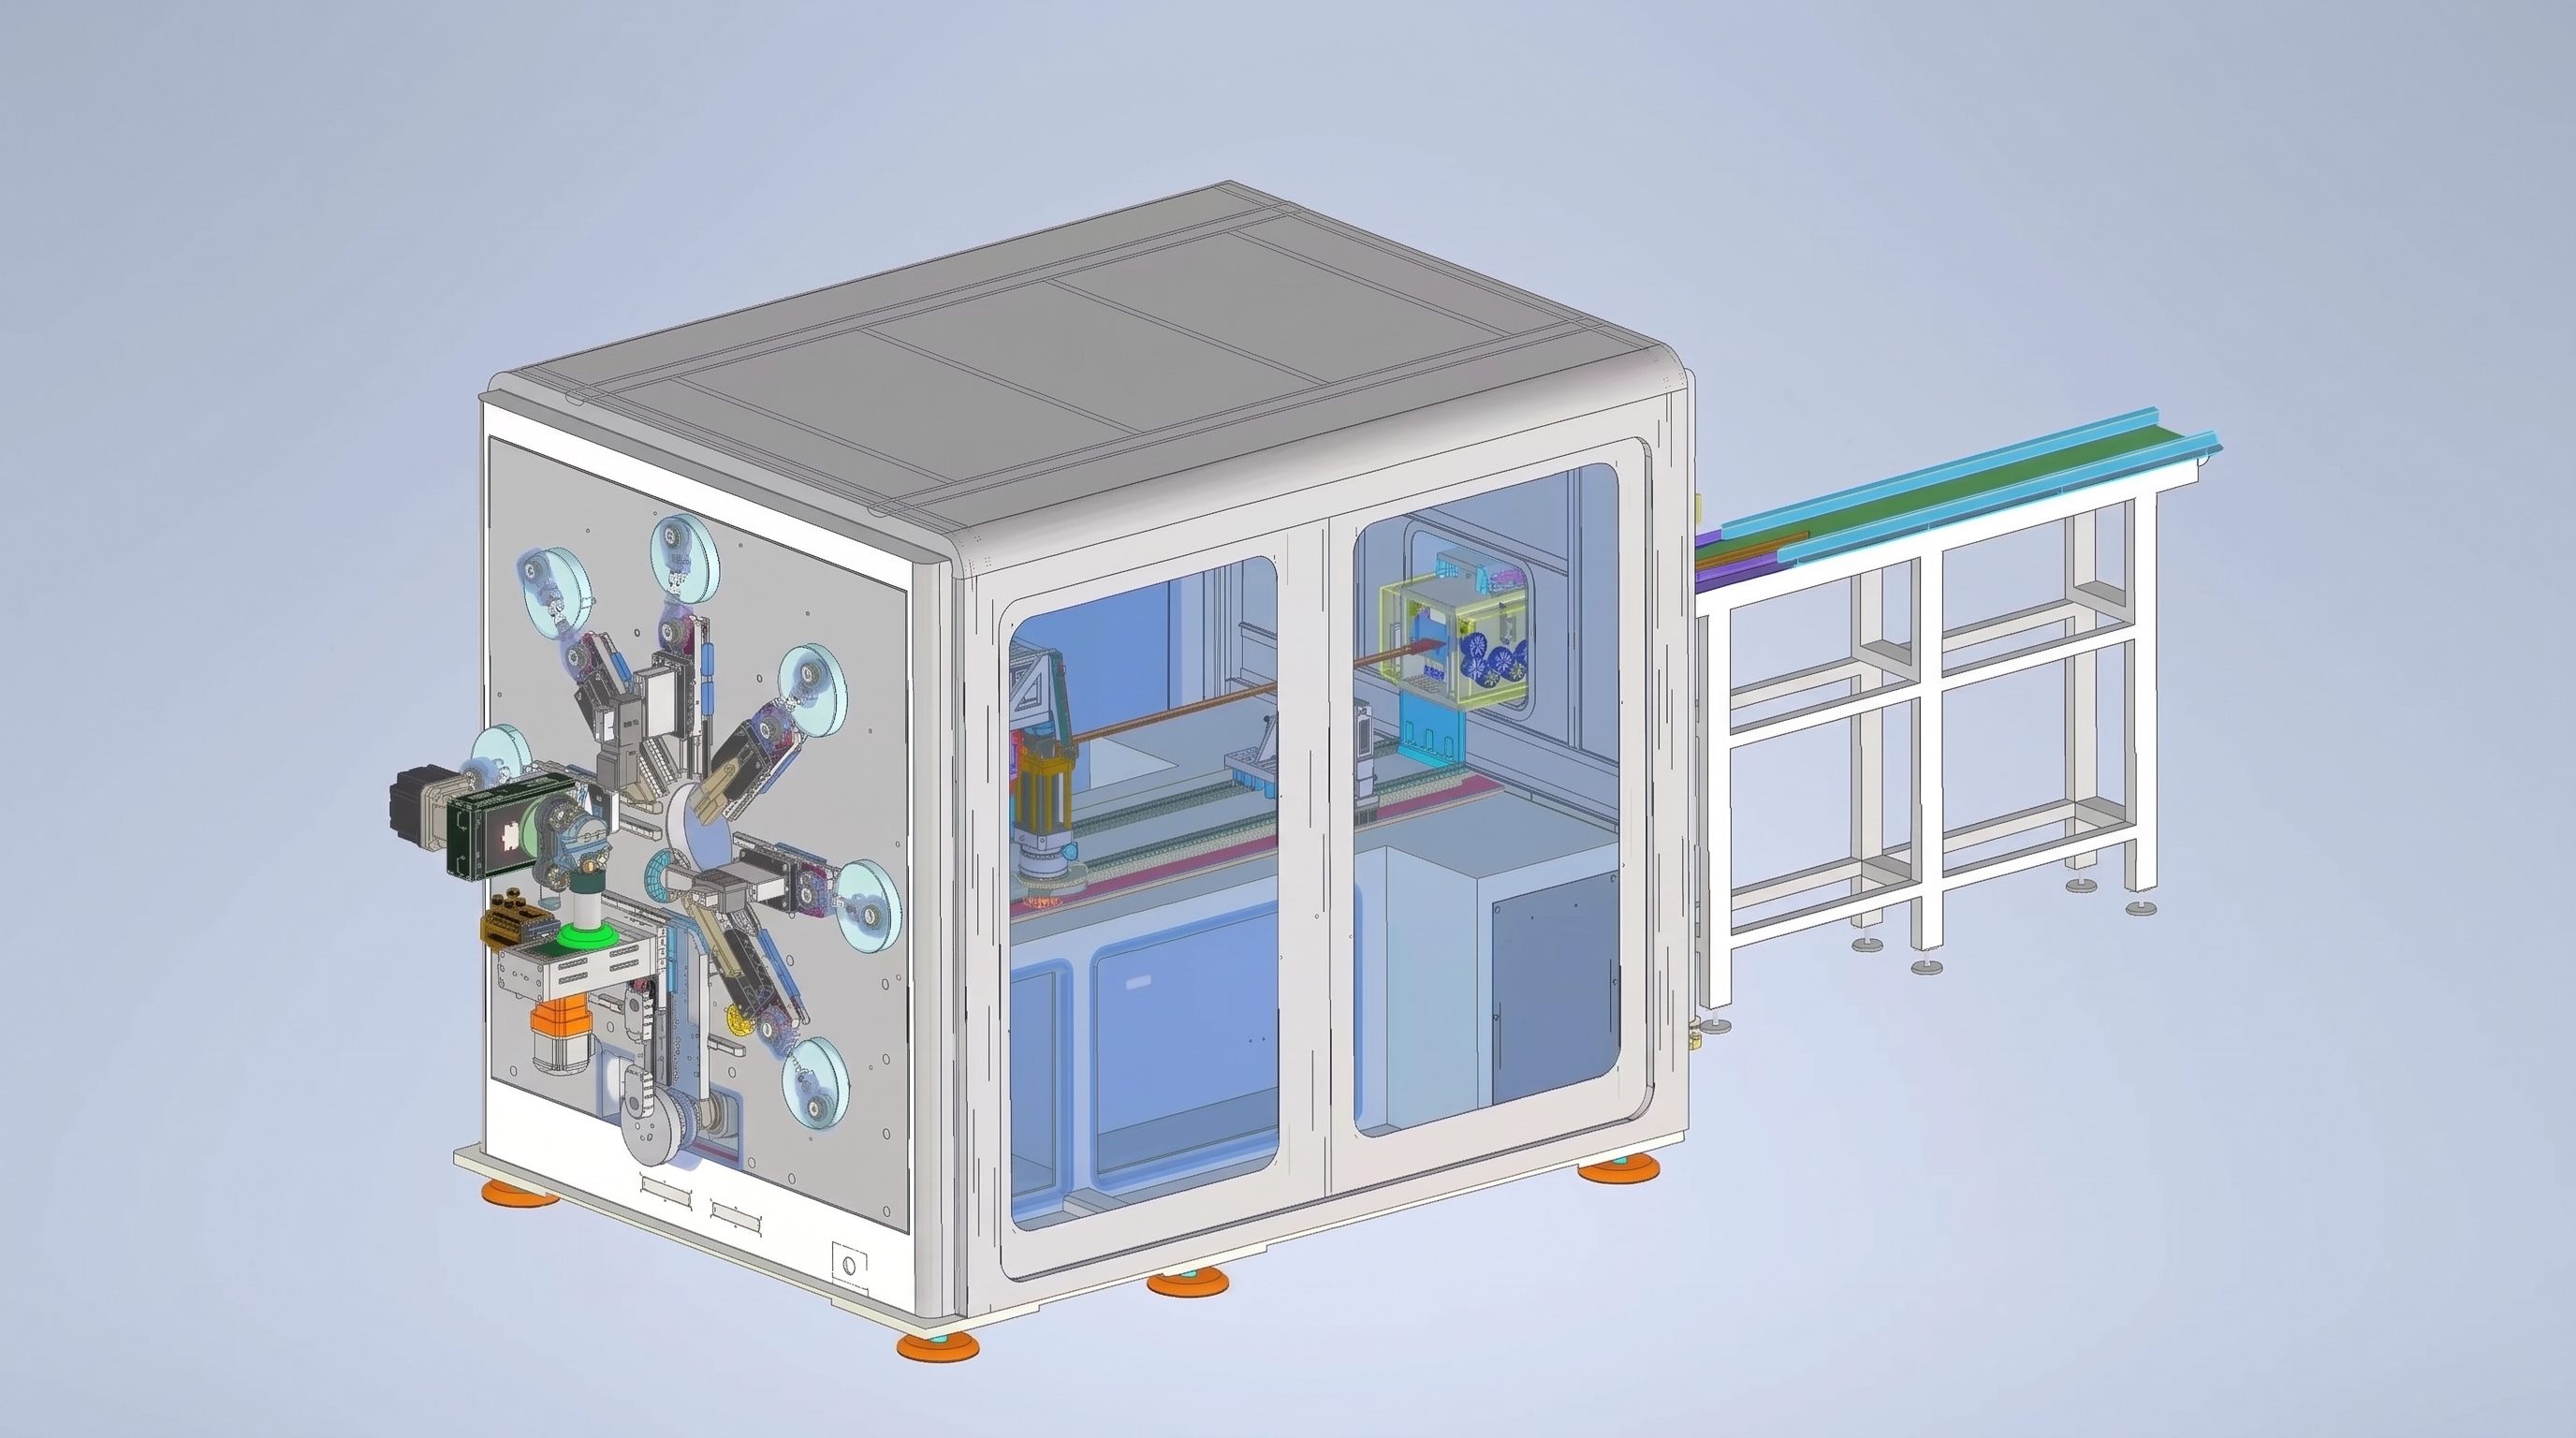
우리가 만든 셀은 30m x 12.25m — 367.5 m² 크기로, 6축 로봇으로 연결된 19대의 기계가 있습니다. 역 사이 부분은 인간의 손이 닿지 않습니다.
19개 역이 하는 일들
| 방송국 그룹 | 장비 | 제공하는 것들 |
| 1 | 코일 피드, 직선 맞추기, 절단, 레이저 마크 | 추적 코드 포함 800–3000 mm 절단 길이 |
| 2 | 6축 로봇 전송 | 바는 절대 벤치를 만지지 않는다 |
| 3 | 양쪽 끝 필링 | 양 끝에 10–100mm 노출 구리 |
| 4 | 양쪽 끝 펀칭, 60 t | 양쪽 끝이 한 획으로 형성되었습니다 |
| 5 | 브러시 버링 제거 | 네 개의 얼굴이 버려진 것 |
| 6 | 플라즈마 / 드라이아이스 클리닝 | 용접 접합부의 노출 금속 |
| 7 | 터미널 용접, 양쪽 끝 | 두 개의 터미널, 한 개의 패스 |
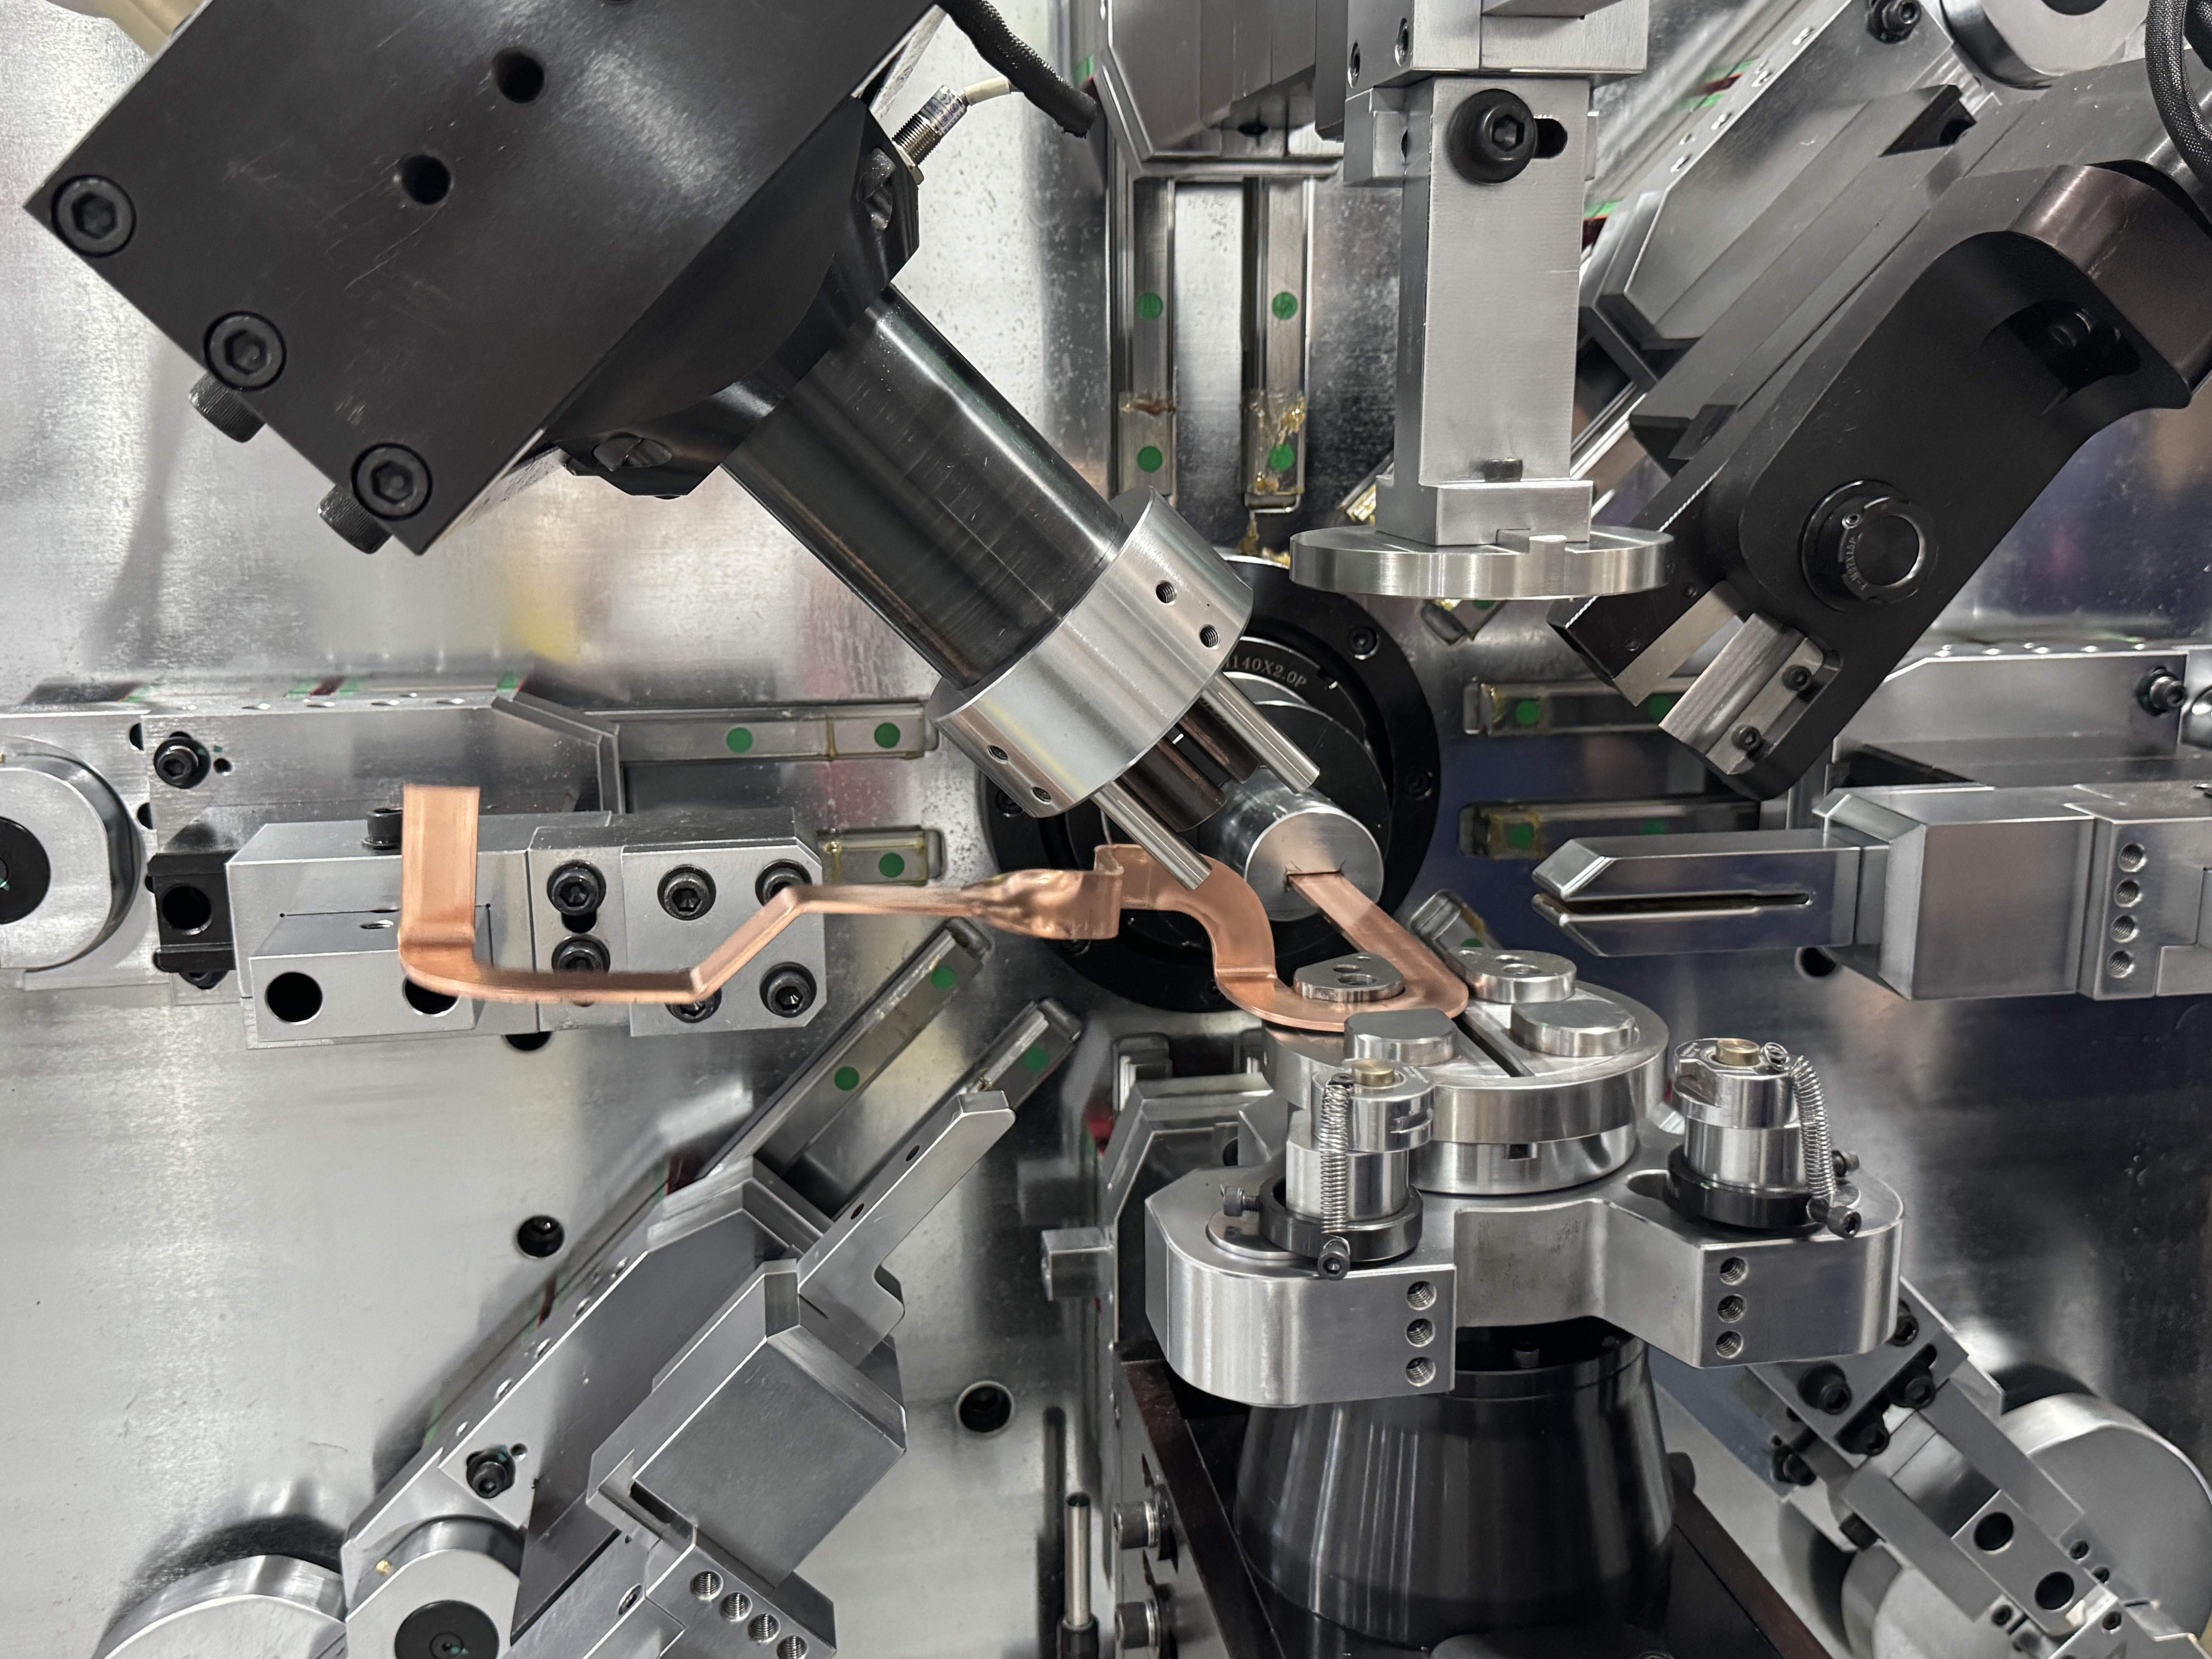
| 8 | 굽힘, 13축 | 평평한 굽이, 가장자리 방향, 꼬임 굽이가 |
| 9 | 교정 굽힘 | 릴리스 전 앵글 트림 |
| 10 | 로봇 하역 | 완성된 바에서 진열대까지 |
셀의 작동 범위: 단면 50–240 mm², 폭 15–40 mm, 두께 2–6 mm.
용접 후 굽힘, 그리고 그 순서가 고정된 이유
벤드 헤드에 도착하는 것은 더 이상 평평한 스톡이 아닙니다
이 부분에서 대부분의 라인 설계가 무너집니다. 바 도달 스테이션 8에는 이미 양쪽 끝에 용접된 단자, 플라즈마 세척된 표면, 레이저 코드가 장착되어 있습니다. 클램핑 면은 더 이상 깨끗한 직사각형 스톡이 아니라 용접 비드, 말단 뿌리, 필 전이 형태입니다.
포인트 컨택트 그립이 그 기하학에서 미끄러져 용접부가 부서집니다. 트랙 벨트 급주는 코팅 보호 이상의 의미를 갖습니다: 클램핑 힘을 바 페이스 전체와 용접 및 터미널 주변에 분산시킵니다. 그버스바 굽힘기스테이션 8에서는 핀치 그립으로 용접된 바를 사용할 수 없습니다.
교정 굽힘은 작업대가 아니라 작업대입니다
2.4m 바에서는 7개의 상류 스테이션에 걸쳐 누적된 각도 드리프트가 굽이에서 나타납니다. 전용 트림 스테이션이 약 2초 만에 신호를 정해줍니다: 측정, 넛지, 해제. 그 스테이션이 없으면 각도가 맞지 않은 바가 선로를 벗어나 팔레트에 합류해 피터를 기다리게 됩니다. 연속 흐름은 거기서 멈춥니다.
75초에서 85초가 어디서 나오는지.
각 스테이션을 개별적으로 살펴보세요: 30초 직선 맞추기, 40초 펀칭, 50초 용접, 75초 굽힘 작업. 이 네 가지를 연속으로 돌리면 이미 195초에 도달한 셈입니다. 셀이 75–85초에 도달하는 이유는 주기가 겹치기 때문입니다 — 스테이션 9는 준비 중이고 스테이션 8은 아직 형성 중입니다.
중첩 대가: 가장 느린 방송국이 비트를 정합니다. 이 노선에서 가장 느린 역은 굽이인 구간입니다. 그래서 벤더는 편의적인 구매가 아니라 용량 결정입니다. 용접공보다 느린 굽는 자는 용접공을 낭비한다; 벤더는 다른 사람들보다 훨씬 빠르게 자본을 낭비한다.
정확도 한계도 견뎌야 합니다: 90° 굽힘에서 ±0.2° 반복성, 300mm에서 ±0.1mm 급송 오차, 그리고 어떤 기계선도 앞둔 100,000 사이클의 장전 시행 시간이 필요합니다. 하루에 수백 바를 생산하는 셀에서, 불안정한 단일 기계가 앞 6개 작업대에서 처리된 청소와 용접을 무산시킵니다.
한 기계가 열아홉을 이길 때
통합 라인이 만능 답은 아닙니다. 한두 명의 바 가족이 주마다 고용량으로 출연할 때 효과가 있습니다. 제품 혼합 범위를 넓히거나 로트 크기를 줄이면 19개 스테이션에 걸친 전환 오버헤드가 처리량 증가를 갉아먹습니다.
| 결정 지점 | 라인 적합 | 독립형 기계 장착 |
| 주간 볼륨 | 수천 개의 바, 한 가족 | 수십에서 수백 명, 변동성이 큽니다 |
| 제품 구성 | 한두 가족, 좁은 구간이 있습니다 | 많은 가족들, 질서 중심 |
| 코팅 종류 | 한두 개 (PA12, 마이카) | 잦은 스위칭 |
| 용접 | 내부 터미널 용접, 대량 용접 | 외주 또는 수동 |
| 바닥 공간 | 연속 350 m² | 긴밀하고 단계적인 투자 |
독립 경로는 다음과 같습니다: 하나의 16축버스바 굽힘기예를 들어, TP-DL-45-6E는 폭 12.0–45.0 mm, 두께 2.0–6.0 mm, 트랙 급송 장치와 직선 조절 유닛, 한 명의 조작자가 두 대의 기계를 운용하는 방식입니다. 구리와 알루미늄이 혼합되고 코팅이 자주 바뀌는 경우, 13축은버스바 굽힘기BL-TP-50-7E는 1.0–7.0 mm 구간에서 15–45 mm 구리와 1.0–8.0 mm 구간에서 15–50 mm 알루미늄을 커버하며, 바퀴 교체 대신 압력 조절이 가능합니다.
페이징이 더 효과적입니다: 먼저 직선 처리, 절단, 구부림부터 시작하고, 부피가 필요하면 벗기고, 천공하며, 용접을 추가하세요. 전체 셀을 반부하로 사용하는 것보다 저렴합니다.
레이아웃을 그리기 전에 필요한 것들
- 막대 도면: 단면, 너비, 두께, 개발 길이, 굽힘 수
- 바 계열별 주간 출동 및 교대 패턴
- 코팅: 노출 구리, PA12, PVC-마이카, 알루미늄
- 터미널 사양 및 용접 공정: 초음파, 레이저, TIG
- 사용 가능한 바닥, 너비 대비 길이, 기둥 간격, 크레인 높이
- 목표 사이클 시간, 그리고 출력 공급이 팩 조립품인지 스위치기어인지
- 세포에 흡수되어야 하는 기존 장비들
이 7가지 품목으로 저는 '할 수 있겠다'는 이메일이 아니라 스테이션별 자전거 테이블과 평면도를 반납할 수 있습니다.
볼륨이 라인 임계값에 도달하지 않았다면 강제로 맞추지 마세요. 먼저 도면과 주간 집계를 보내세요 — 저희가 단일한 것인지 확인할 것입니다버스바 굽힘기짐을 지탱해. 만약 그렇다면 한 대를 사세요. 만약 그렇지 않으면, 우리는 다음에 대해 이야기합니다.버스바 생산 라인그리고NEV 버스바 제조 셀카탈로그 주변이 아니라 바 가족들 주변에서. BELAN Machinery, 자동차 와이어 성형 솔루션의 전문가 공급업체입니다.


