


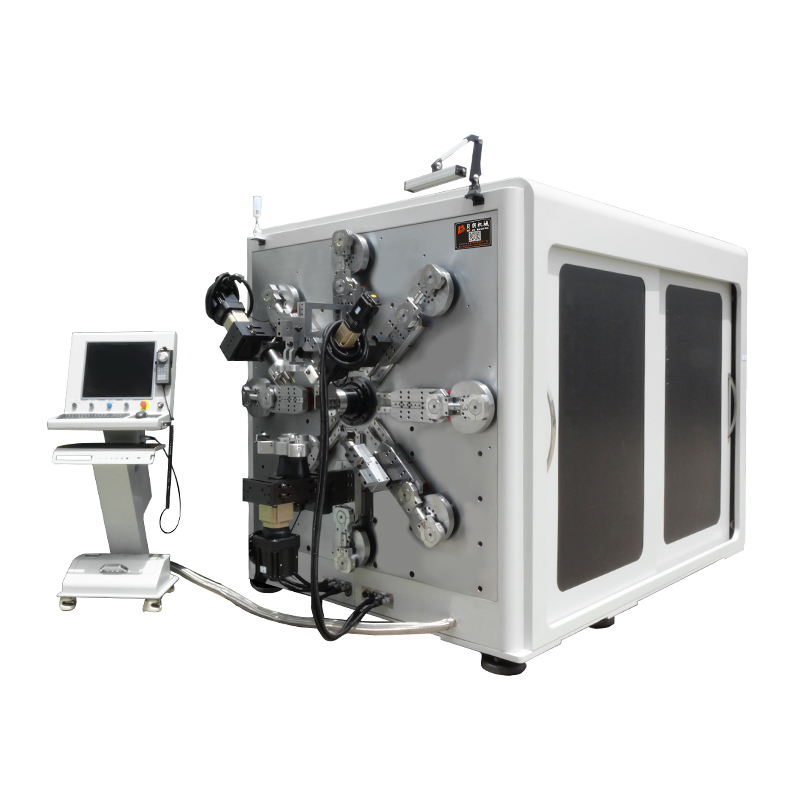
90도 프로그래밍을 합니다. 바는 92에서 머신에서 떨어집니다. 아무도 아무것도 건드리지 않았다 — 구리는 그냥 반쯤 뒤로 물러났다. 평평한 구리를 만드는 모든 작업장은 첫 주에 이 조건을 충족하며, 무거운 실린더나 새 금형을 만드는 것이 해결책이 아닙니다. 현대 모델에서버스바 굽힘기스프링백은 이송 길이와 내부 반경과 마찬가지로 프로그래밍된 변수입니다. 생산 현장에서 보상 가치를 산출하고 유지하는 방법은 다음과 같습니다.
회복이 어디서 오는지
굽힘은 바의 내부 반경을 소성적으로 변형시키지만, 바깥층은 탄력을 유지합니다. 압력을 해제하면, 그 탄성 층들이 바를 반쯤 평평한 쪽으로 당겨 줍니다. 회복은 우연이 아닙니다 —구리 버스바 스프링백세 가지 기록된 변수에 따라 달라집니다. 종이에 적고버스바 굽힘 각도 보상민속 대신 산수가 된다.
회복 각도를 결정하는 세 가지 변수
16축 기준으로버스바 굽힘기저희 TP-DL-45-6E와 마찬가지로, 같은 바가 한 부분에서 평평한 굽힘, 수직 굽힘, 꼬임을 겪을 수 있습니다. 각 방향은 복구 방식이 다르기 때문에 기계와 프로그램이 각각 따로 처리해야 합니다.

성격
연성 어닐 바는 회수 비율이 가장 낮고 로트 간 값이 가장 안정적입니다. 가장 흔한 상업적 상태인 하프 하드 바는 눈에 띄게 더 많이 회복되며, 대부분의 보상 작업이 이곳에서 이루어집니다. 하드 드로우 바가 가장 많이 회수되며 공장 공정에 따라 다르므로, 첫 굽힘이 입증될 때까지 모든 신규 공급업체 로트는 검증되지 않은 것으로 간주하세요.
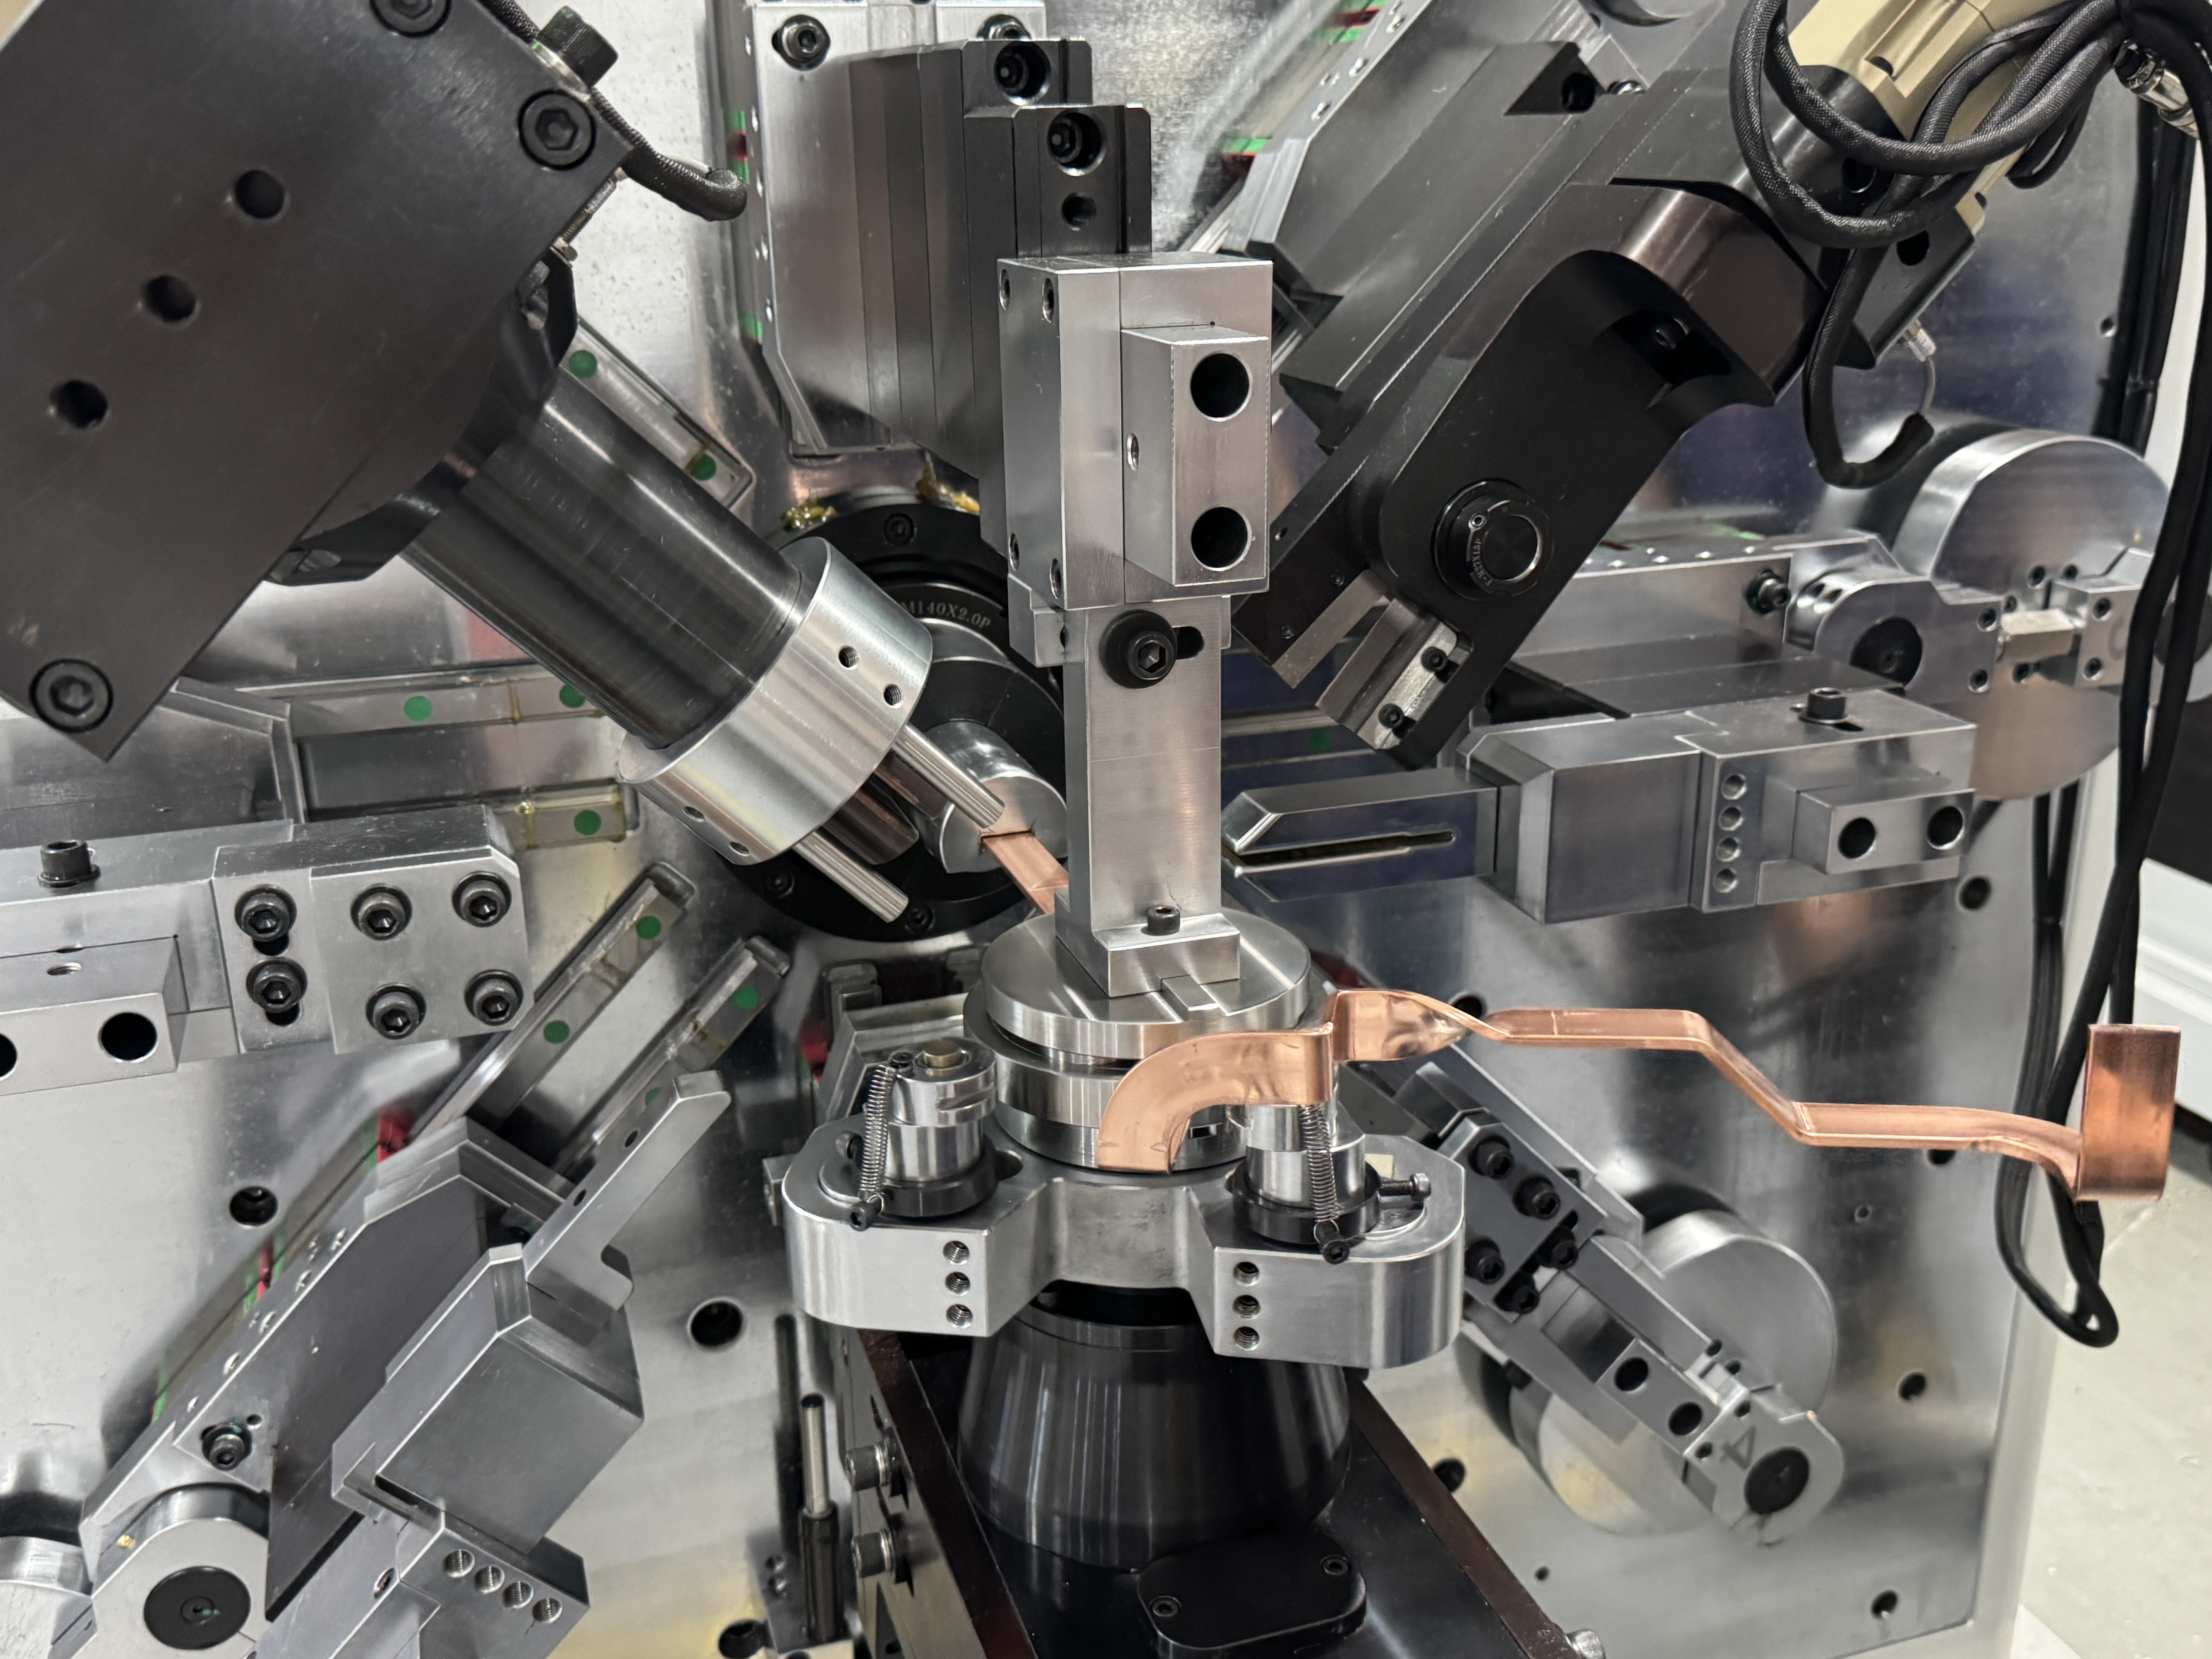
물질도 그만큼 중요합니다. 구리와 알루미늄을 한 기계에서 처리한다면, 우리 BL-TP-50-7E는 구리 15–45 × 1–7 mm, 알루미늄 15–50 × 1–8 mm 같은 13축 공정을 처리합니다버스바 굽힘기— 두 개의 별도 도출 시트를 유지합니다. 알루미늄은 구리의 회복 곡선을 공유하지 않으며, 구리 프로그램에서 복사한 값은 놓칠 수 있습니다.
두께
더 두꺼운 철근은 절대 각도에서 더 많이 회복되고, 변형 영역이 더 깊기 때문에 예측 불가능하지 않습니다. 3mm 바와 6mm 바가 같은 형상으로 굽어졌을 때, 같은 템포 상태에서도 보상 값은 공유되지 않습니다. 두께 변화는 '같은 프로그램이 작동했던 것'의 가장 흔한 원인입니다.
굽이 방향
이것이 바로 가변 상점들이 잊는 부분입니다. 넓은 면면을 가로지르는 평평한 굽힘은 가장 적게 회복됩니다. 두꺼운 차원을 통과하는 수직 굽힘은 측정 가능한 더 많은 회복을 가능하게 합니다. 꼬임 단면은 변형을 꼬임 구간을 따라 분산시키고 다시 다르게 회복합니다. 그래서 정확도 목표는 방향에 따라 다릅니다: 평평한 굽음은 ±0.1°, 수직 굽음은 ±0.2°입니다. 양방향 모두에 대해 단일 보상 값을 프로그래밍하는 것이 혼합 기하학 부품에서 각도 리젝트의 가장 흔한 근본 원인입니다.
보상 시트: 기록할 내용
| 가변 | 변화 | 무엇을 기록할까 |
| 템퍼(소프트 / 반 단단/하드 드로우) | 회복은 단단함과 함께 성장한다; 단단한 인연은 공장마다 다릅니다 | 부지 수준 가치; 새 로트마다 첫 번째 조회 |
| 두께 | 회복 정도가 더 많아지고, 바가 더 굵어질수록 더 선형적이지 않아요 | 부품 계열이 아니라 두께당 하나의 값 |
| 굽힘 방향 | 플랫은 가장 적게 회수(±0.1°), 수직은 더 많아(±0.2°), 트위스트는 분리됩니다 | 같은 부품에 평평한 값과 수직 값이 따로 표시되어 있습니다 |
| 재료 (구리 vs 알루미늄) | 완전히 다른 회복 곡선들 | 재료별로 별도의 파생 시트가 있습니다 |
네 번의 굽힘으로 가치를 도출하다
새로운 재료와 기하학에 대해서는 다음과 같이 유도합니다:
- 테스트 조각을 명목 각도로 구부리고 실제 결과를 측정하세요.
- 차이점은 그 조합의 스프링백(springback)입니다 — 재료, 두께, 방향에 대해 녹음하는 것입니다.
- 오버벤드를 프로그램 보상으로 입력하고 두 번째 조각을 실행하세요.
- 확인해. 두 번째 조각이 수락 밴드 안에 있으면 그 가치는 유지됩니다. 만약 그렇지 않다면, 한 번쯤 중간 값을 나누어 보세요 — 구리의 회수 곡선은 이 범위에서 거의 선형에 가깝습니다.
네 번의 굽힘이지, 마흔 번이 아니라. 감각으로 보상하는 작업장은 재료가 바뀔 때마다 같은 값을 다시 산출하고, 불일치를 기계 탓으로 돌립니다.
생산 시 가치를 유지하세요
회수는 프로그램과는 무관한 이유로 지연됩니다: 무더운 창고 오후의 바 온도, 로트 간 경도 변동, 수개월에 걸친 공구 마모 등입니다. 두 가지 습관이 과정을 정직하게 유지합니다. 각 배치마다 첫 번째 기사를 게이지로 측정하며, 10초 동안 재작업한 상자를 측정하는 방식입니다. 그리고 폐쇄 루프 검증: 모든버스바 굽힘기우리 선박은 납품 전 100,000 사이클의 내구성 하중을 돌리며, 각도 반복성을 90°에서 ±0.2°까지 검증하여 바닥의 드리프트가 불량 부품 포장 대신 허용 오차 경보로 표시됩니다.
재료 시트를 보내주면 값이 돌아오세요
구리 버스바 스프링백은 교과서에서 위협적으로 보입니다. 바닥에서는 세 개의 기록된 변수와 네 개의 굽힘 유도로 줄어들며, 기록이 전류에 도달하면 훈련된 조작자는 각도를 잡습니다. 실제 자재에 대한 시작 보상 시트를 원하신다면, BALAN에 바 사양과 부품 도면을 보내주세요 — 저희가 도출을 진행해 드립니다버스바 굽힘기자신의 재료에서 구부러진 측정된 테스트 조각으로 값을 선으로 표시하고 반환하세요. 모델 선택, 테스트 굽힘 또는 셀 레이아웃 검토는 저희 엔지니어링 팀과 상담해 주세요.
BELAN Machinery, 자동차 와이어 성형 솔루션의 전문가 공급업체입니다.

