사례 연구
뉴 에너지 구리 및 알루미늄 버스바 통합 라인 성형 솔루션
솔루션 개요
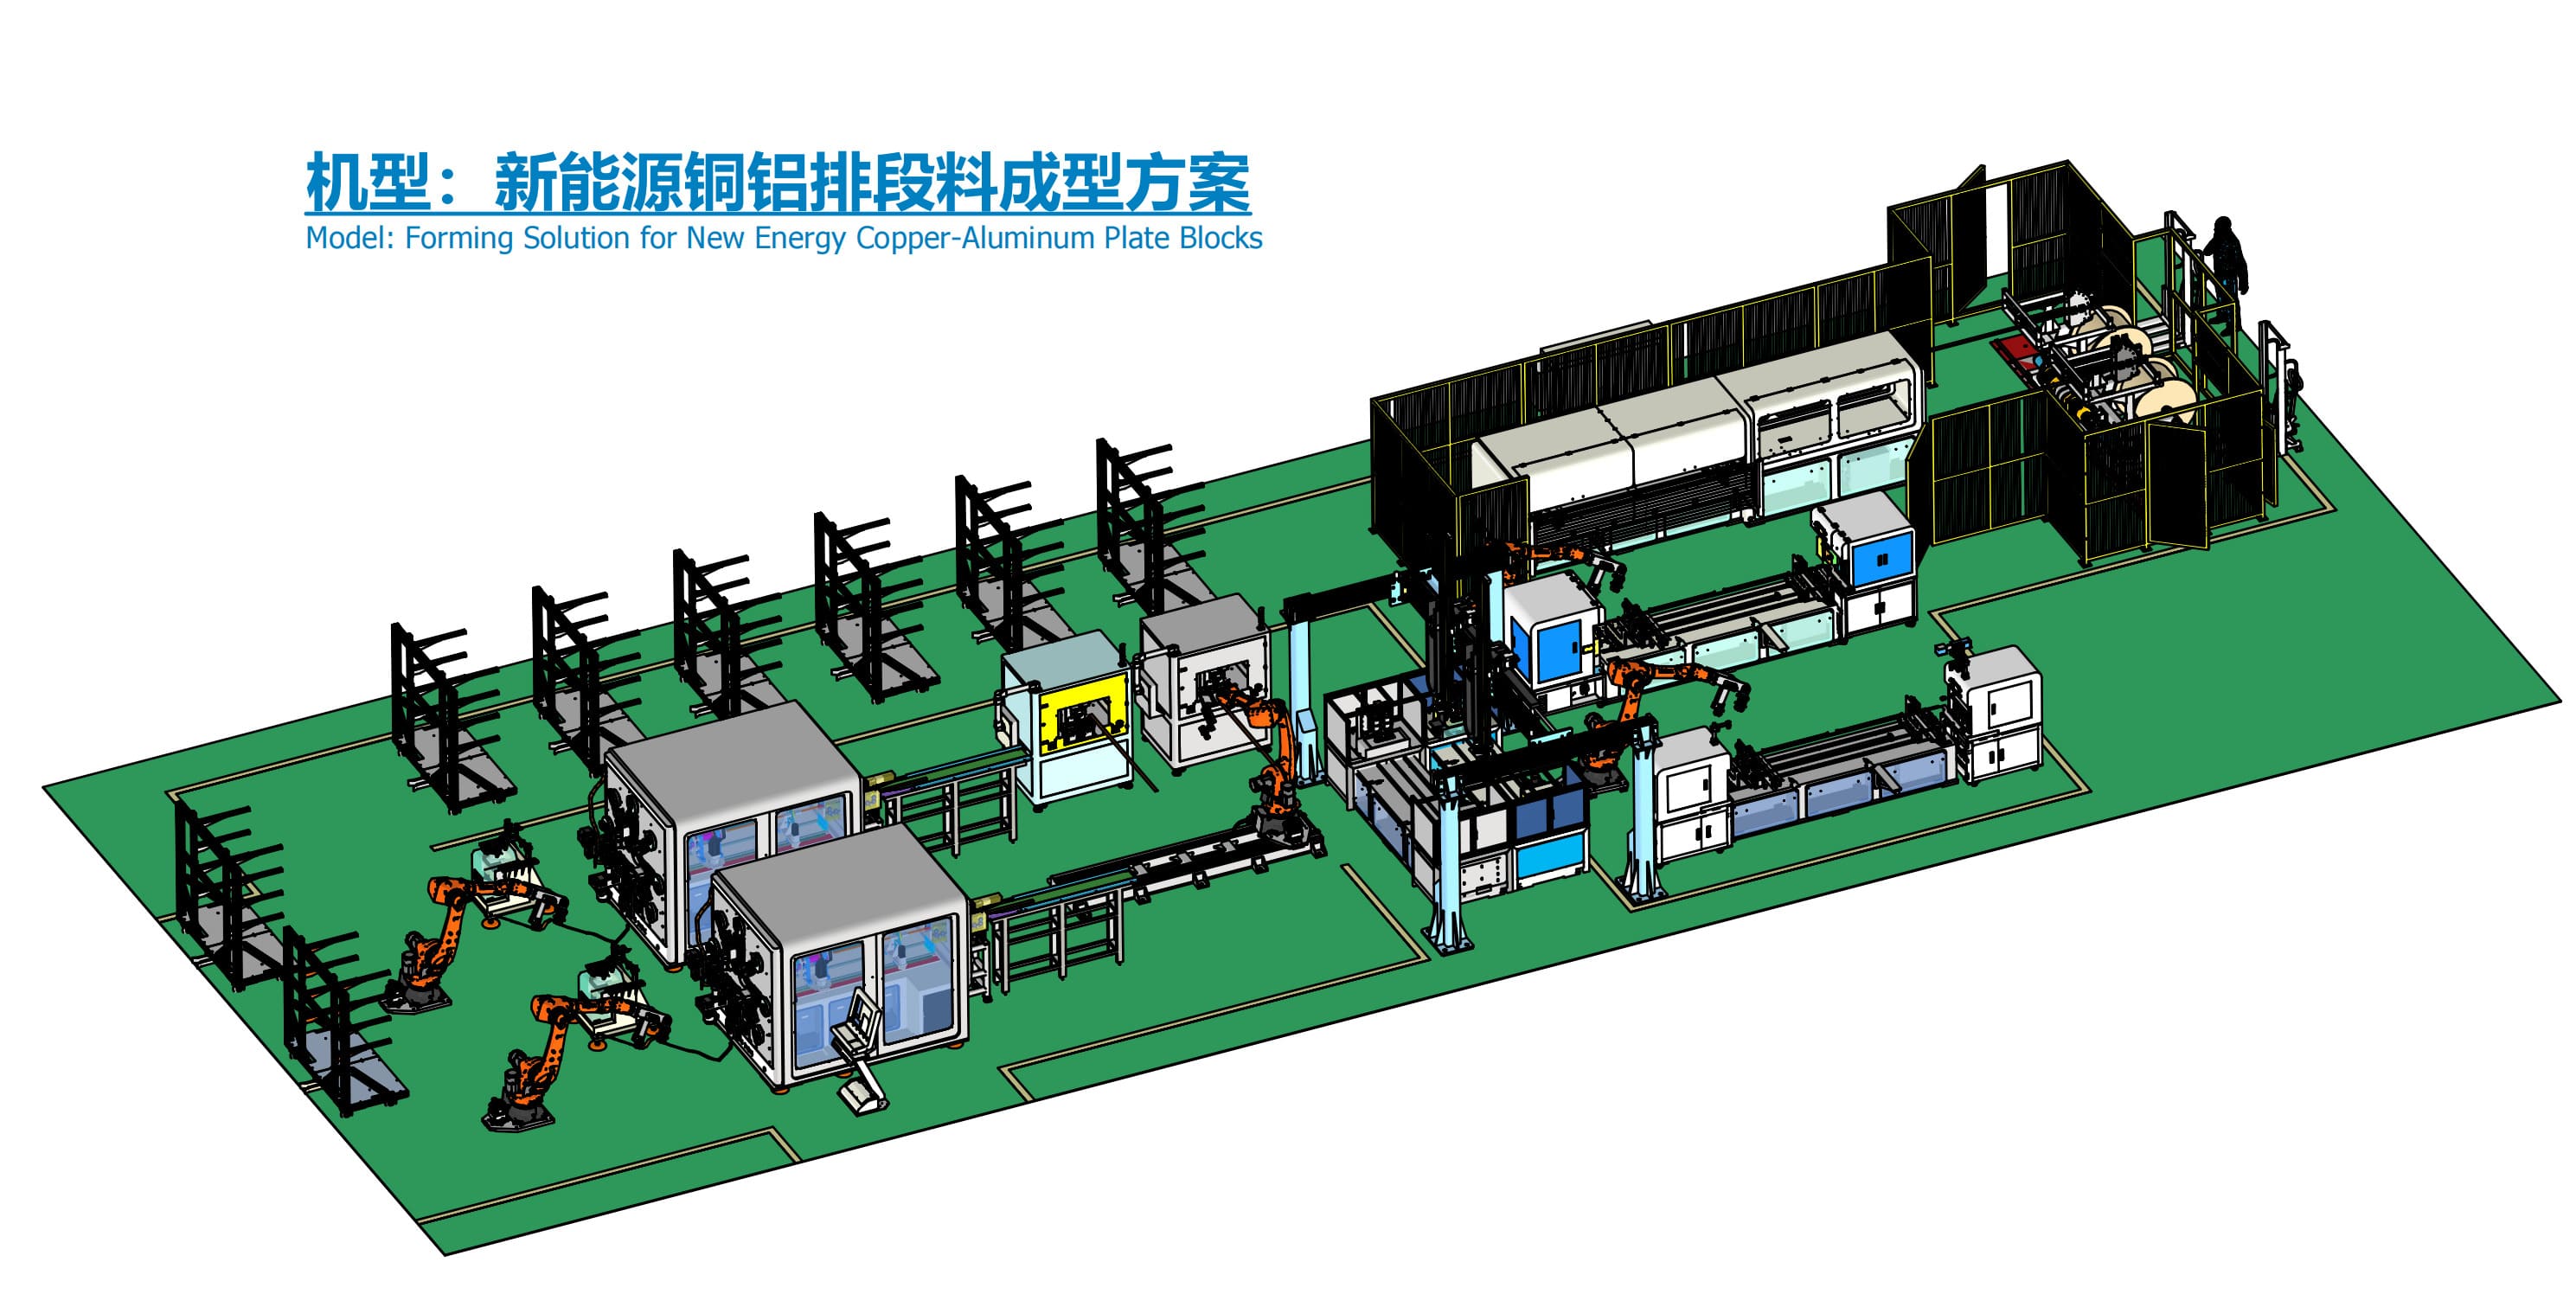
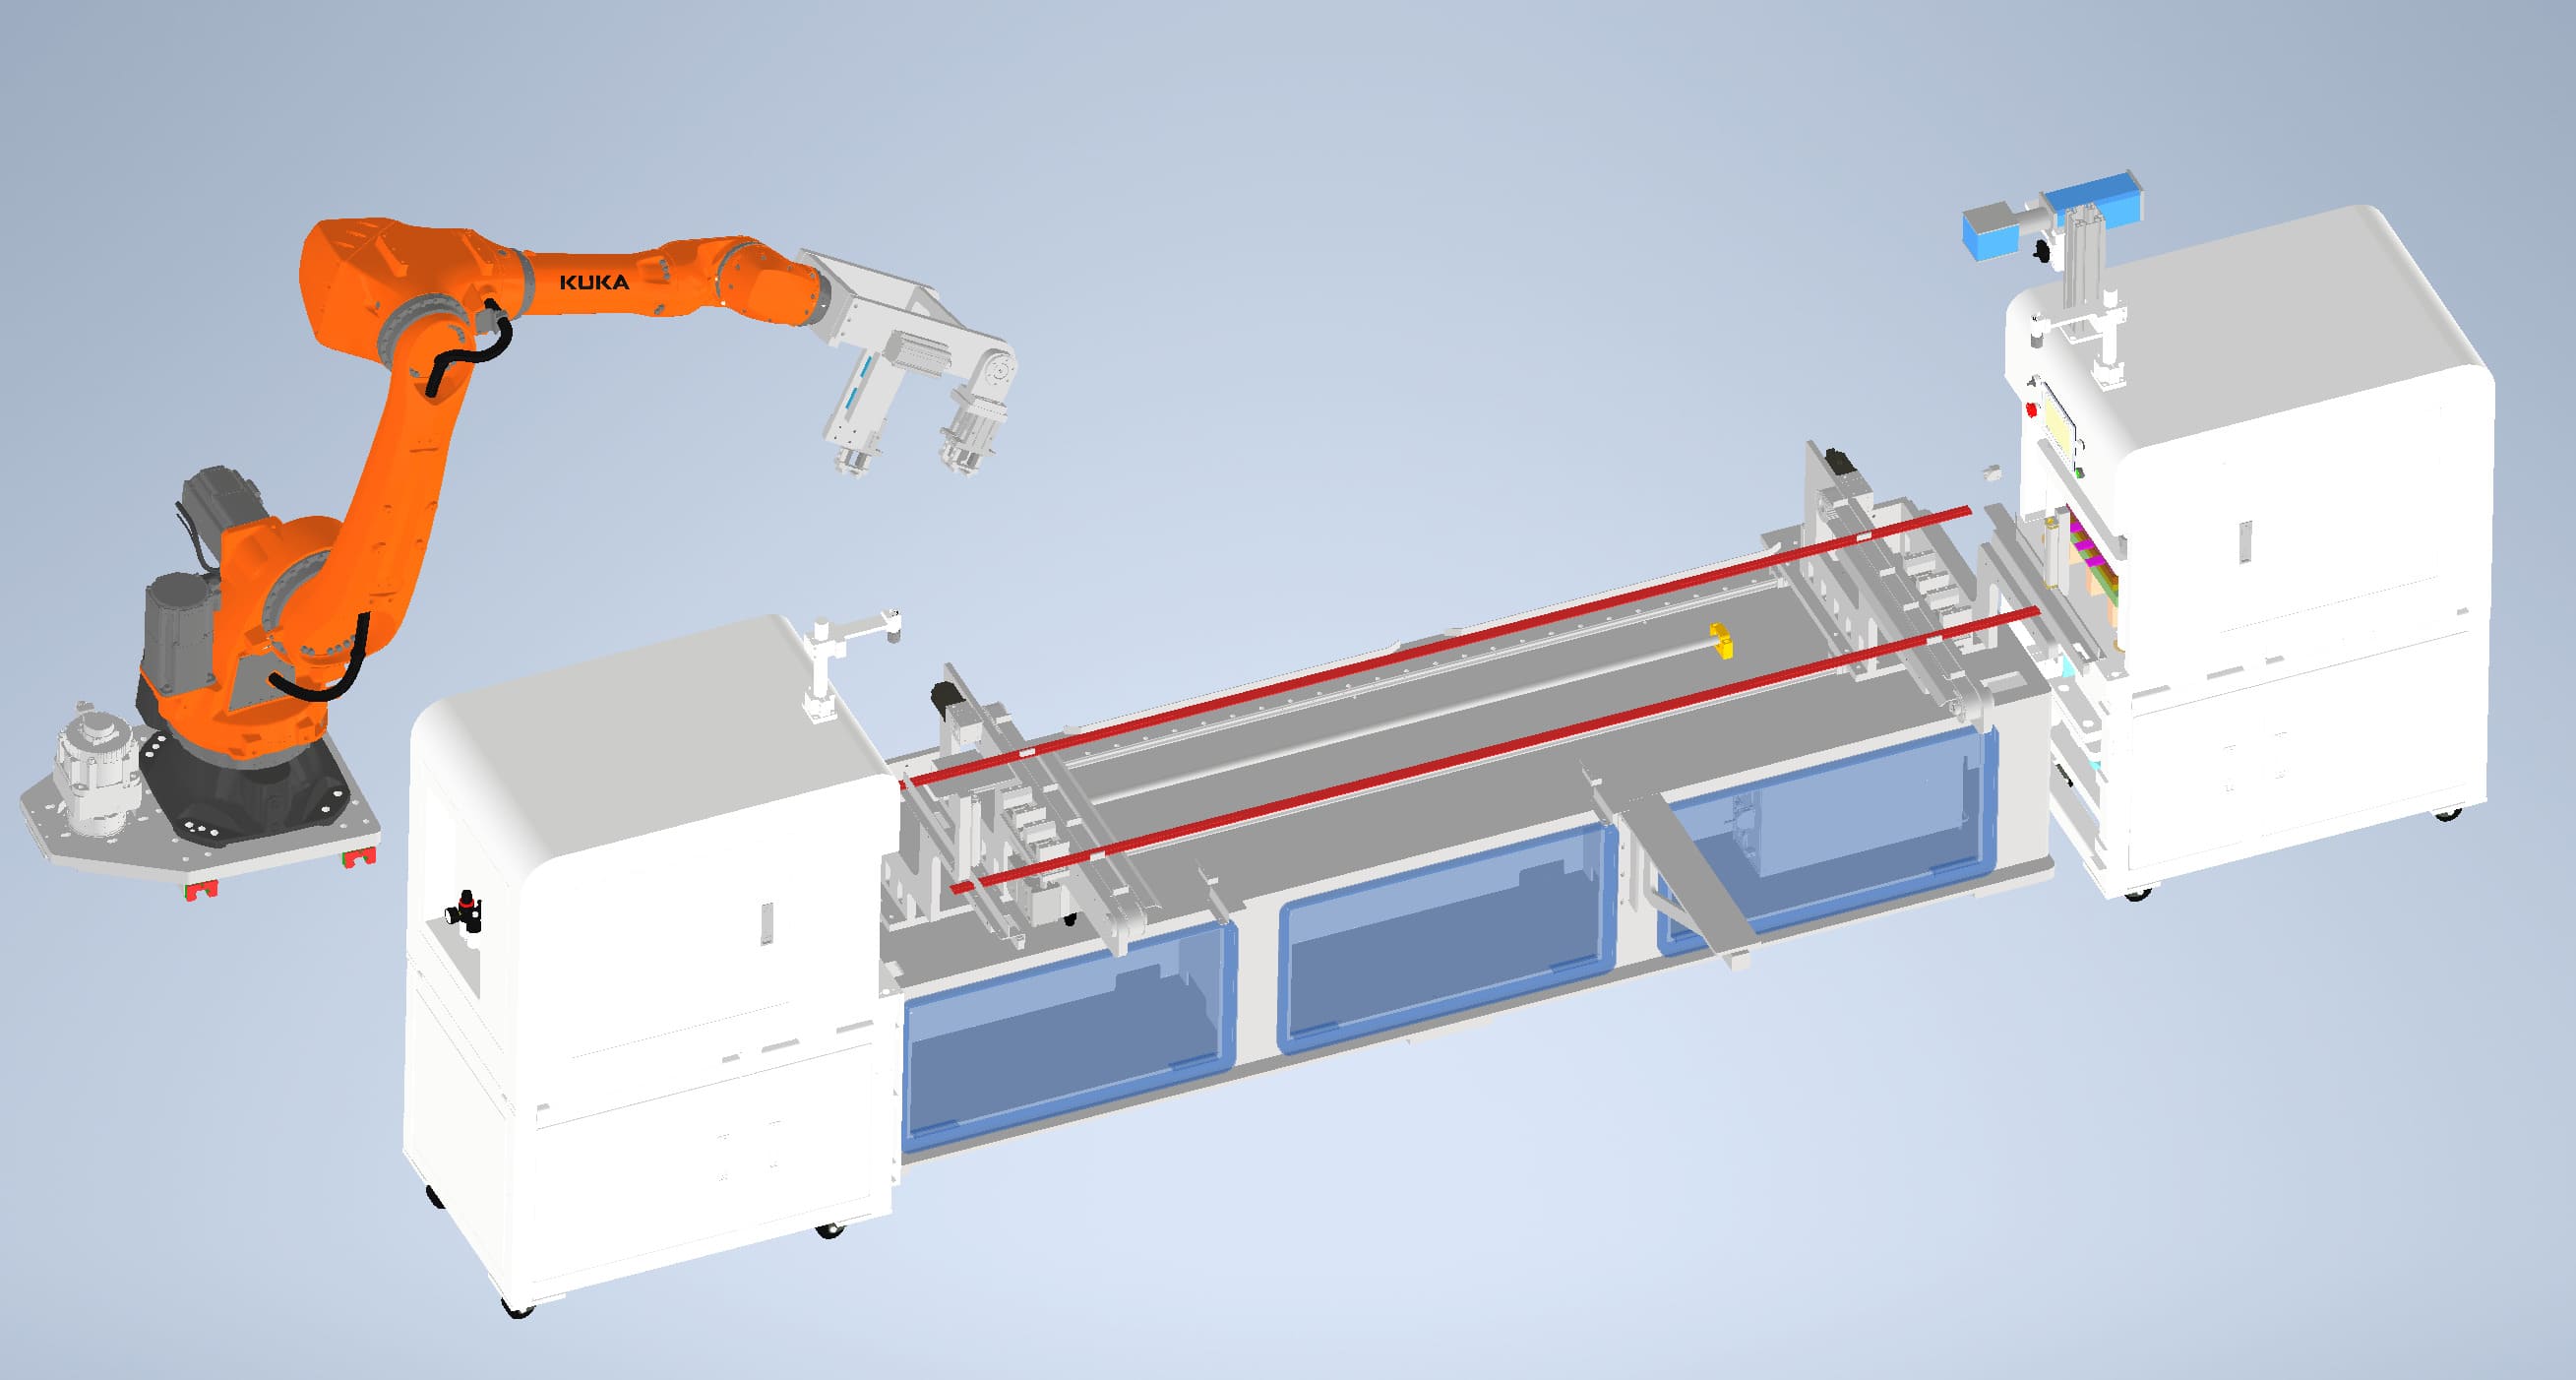
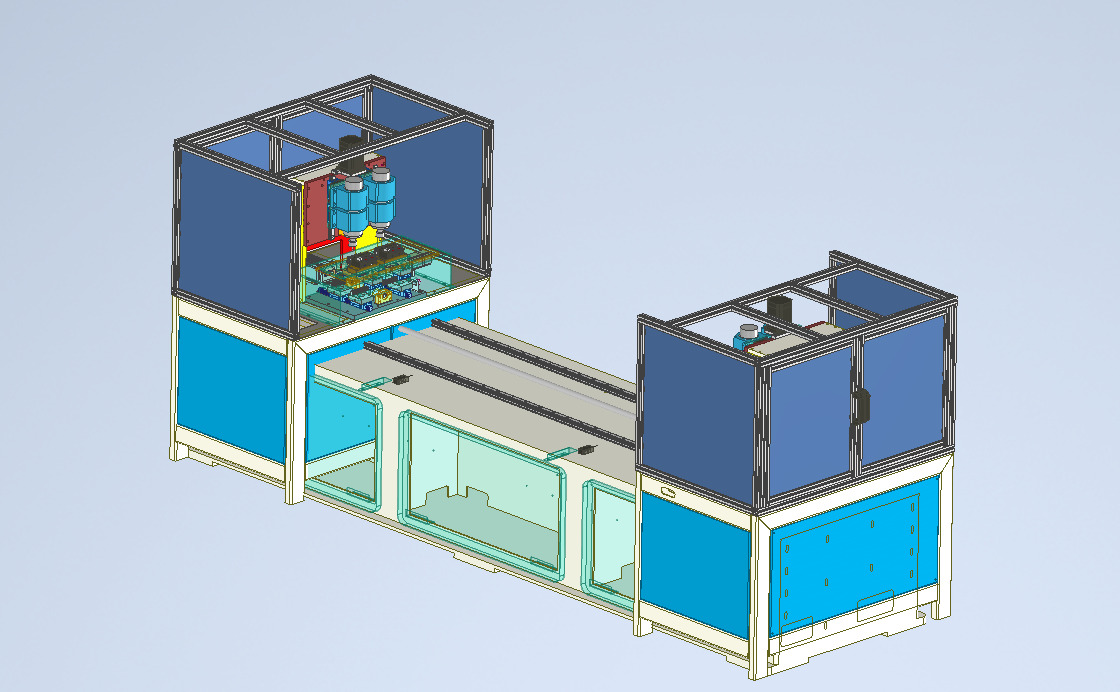
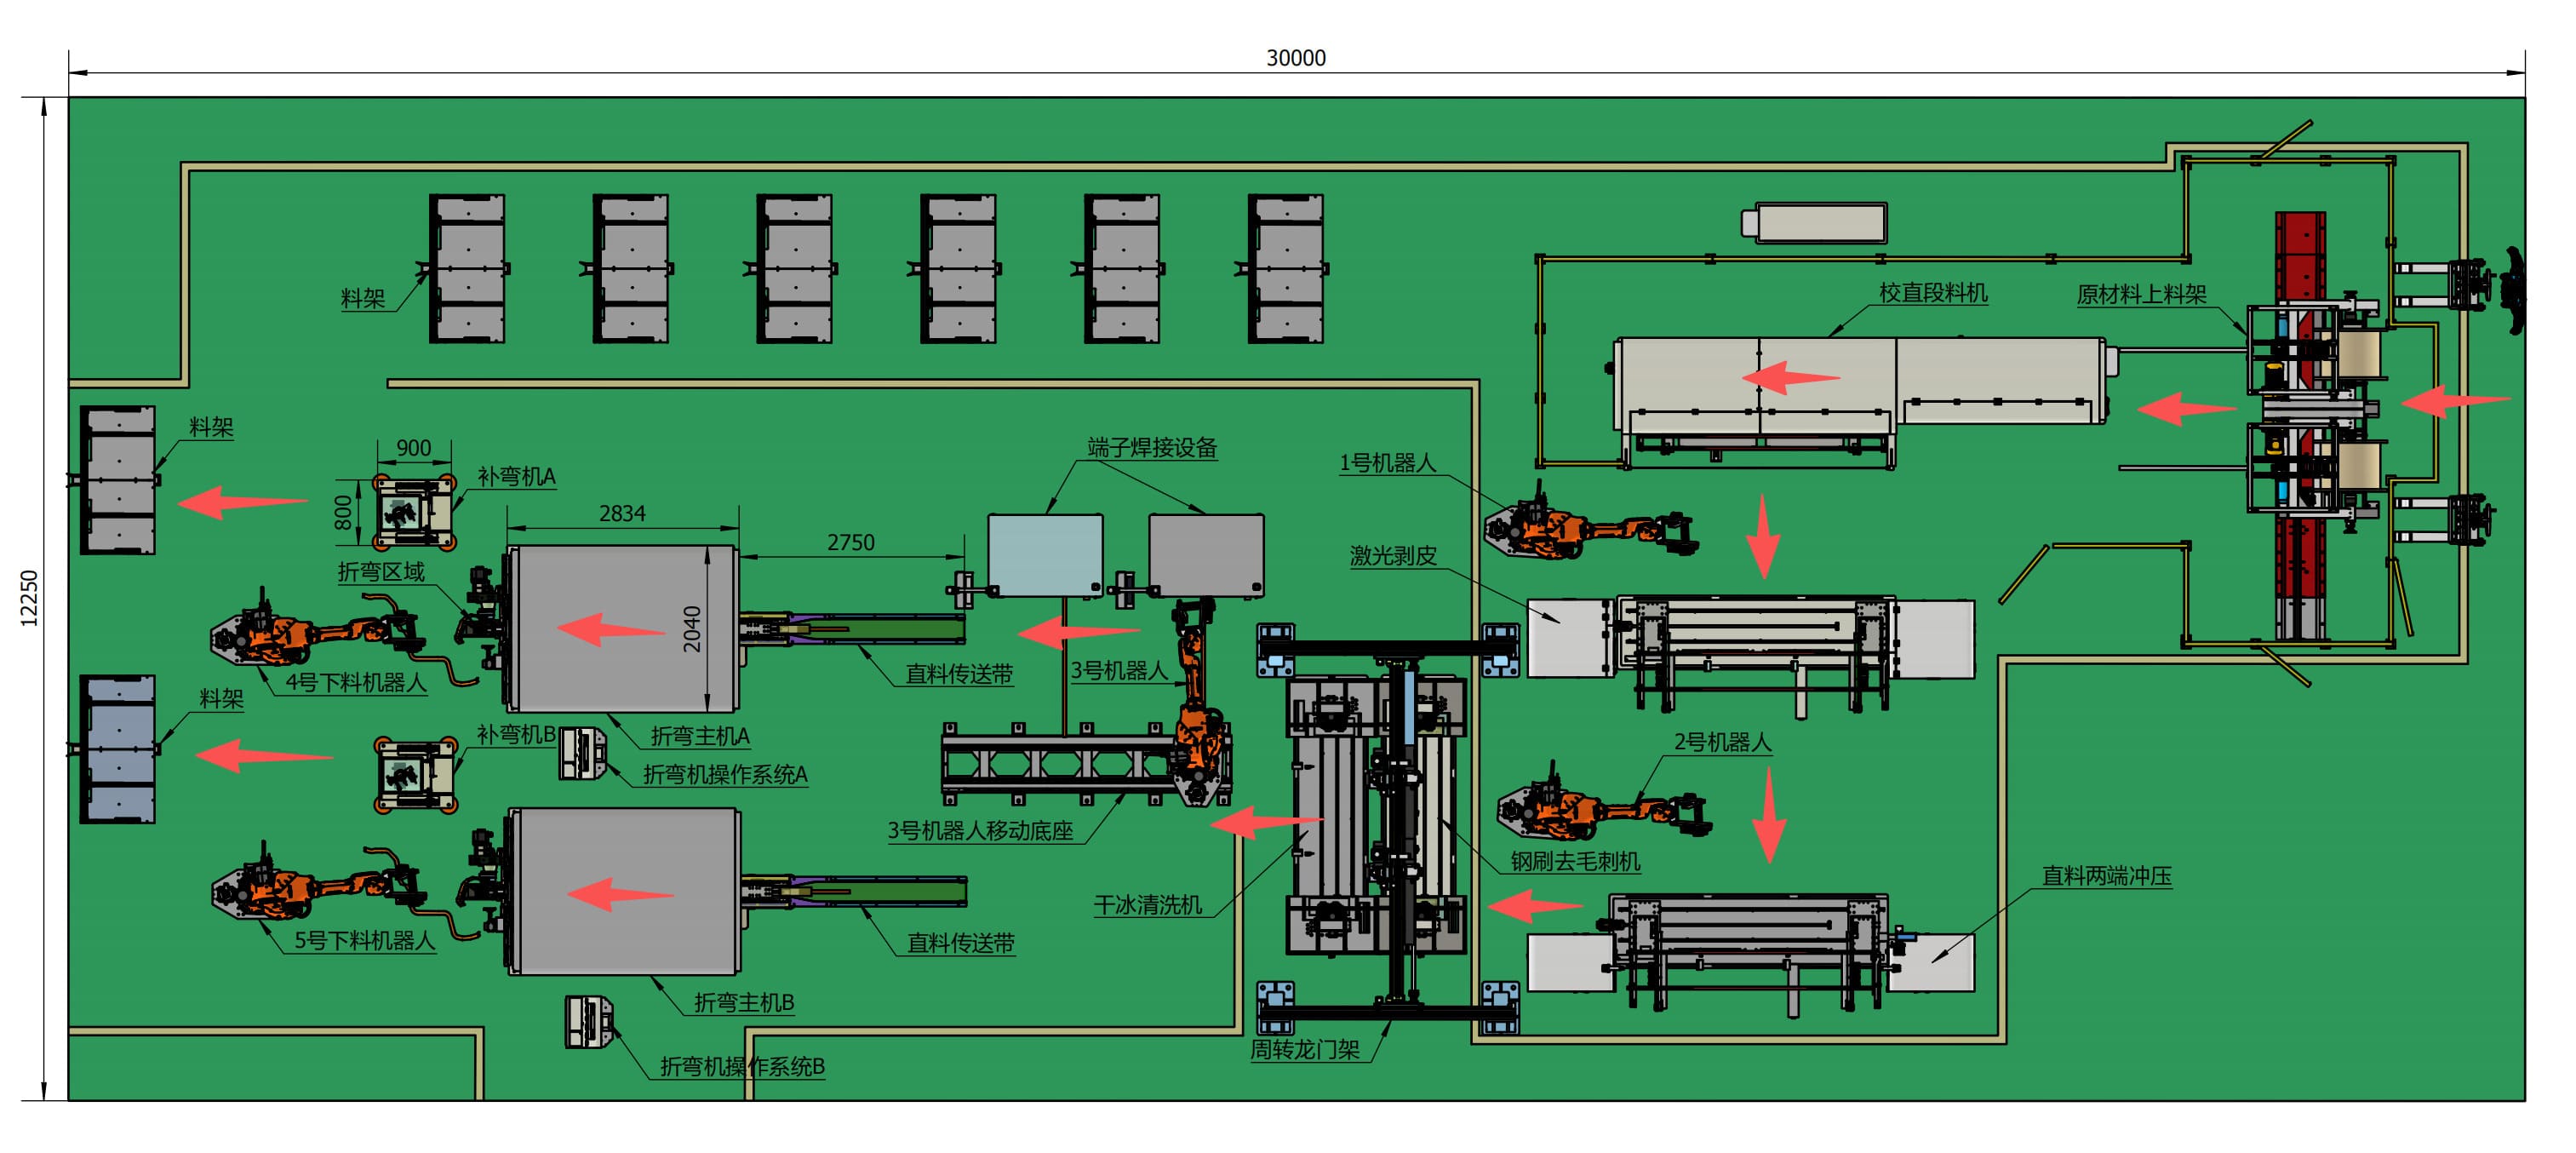
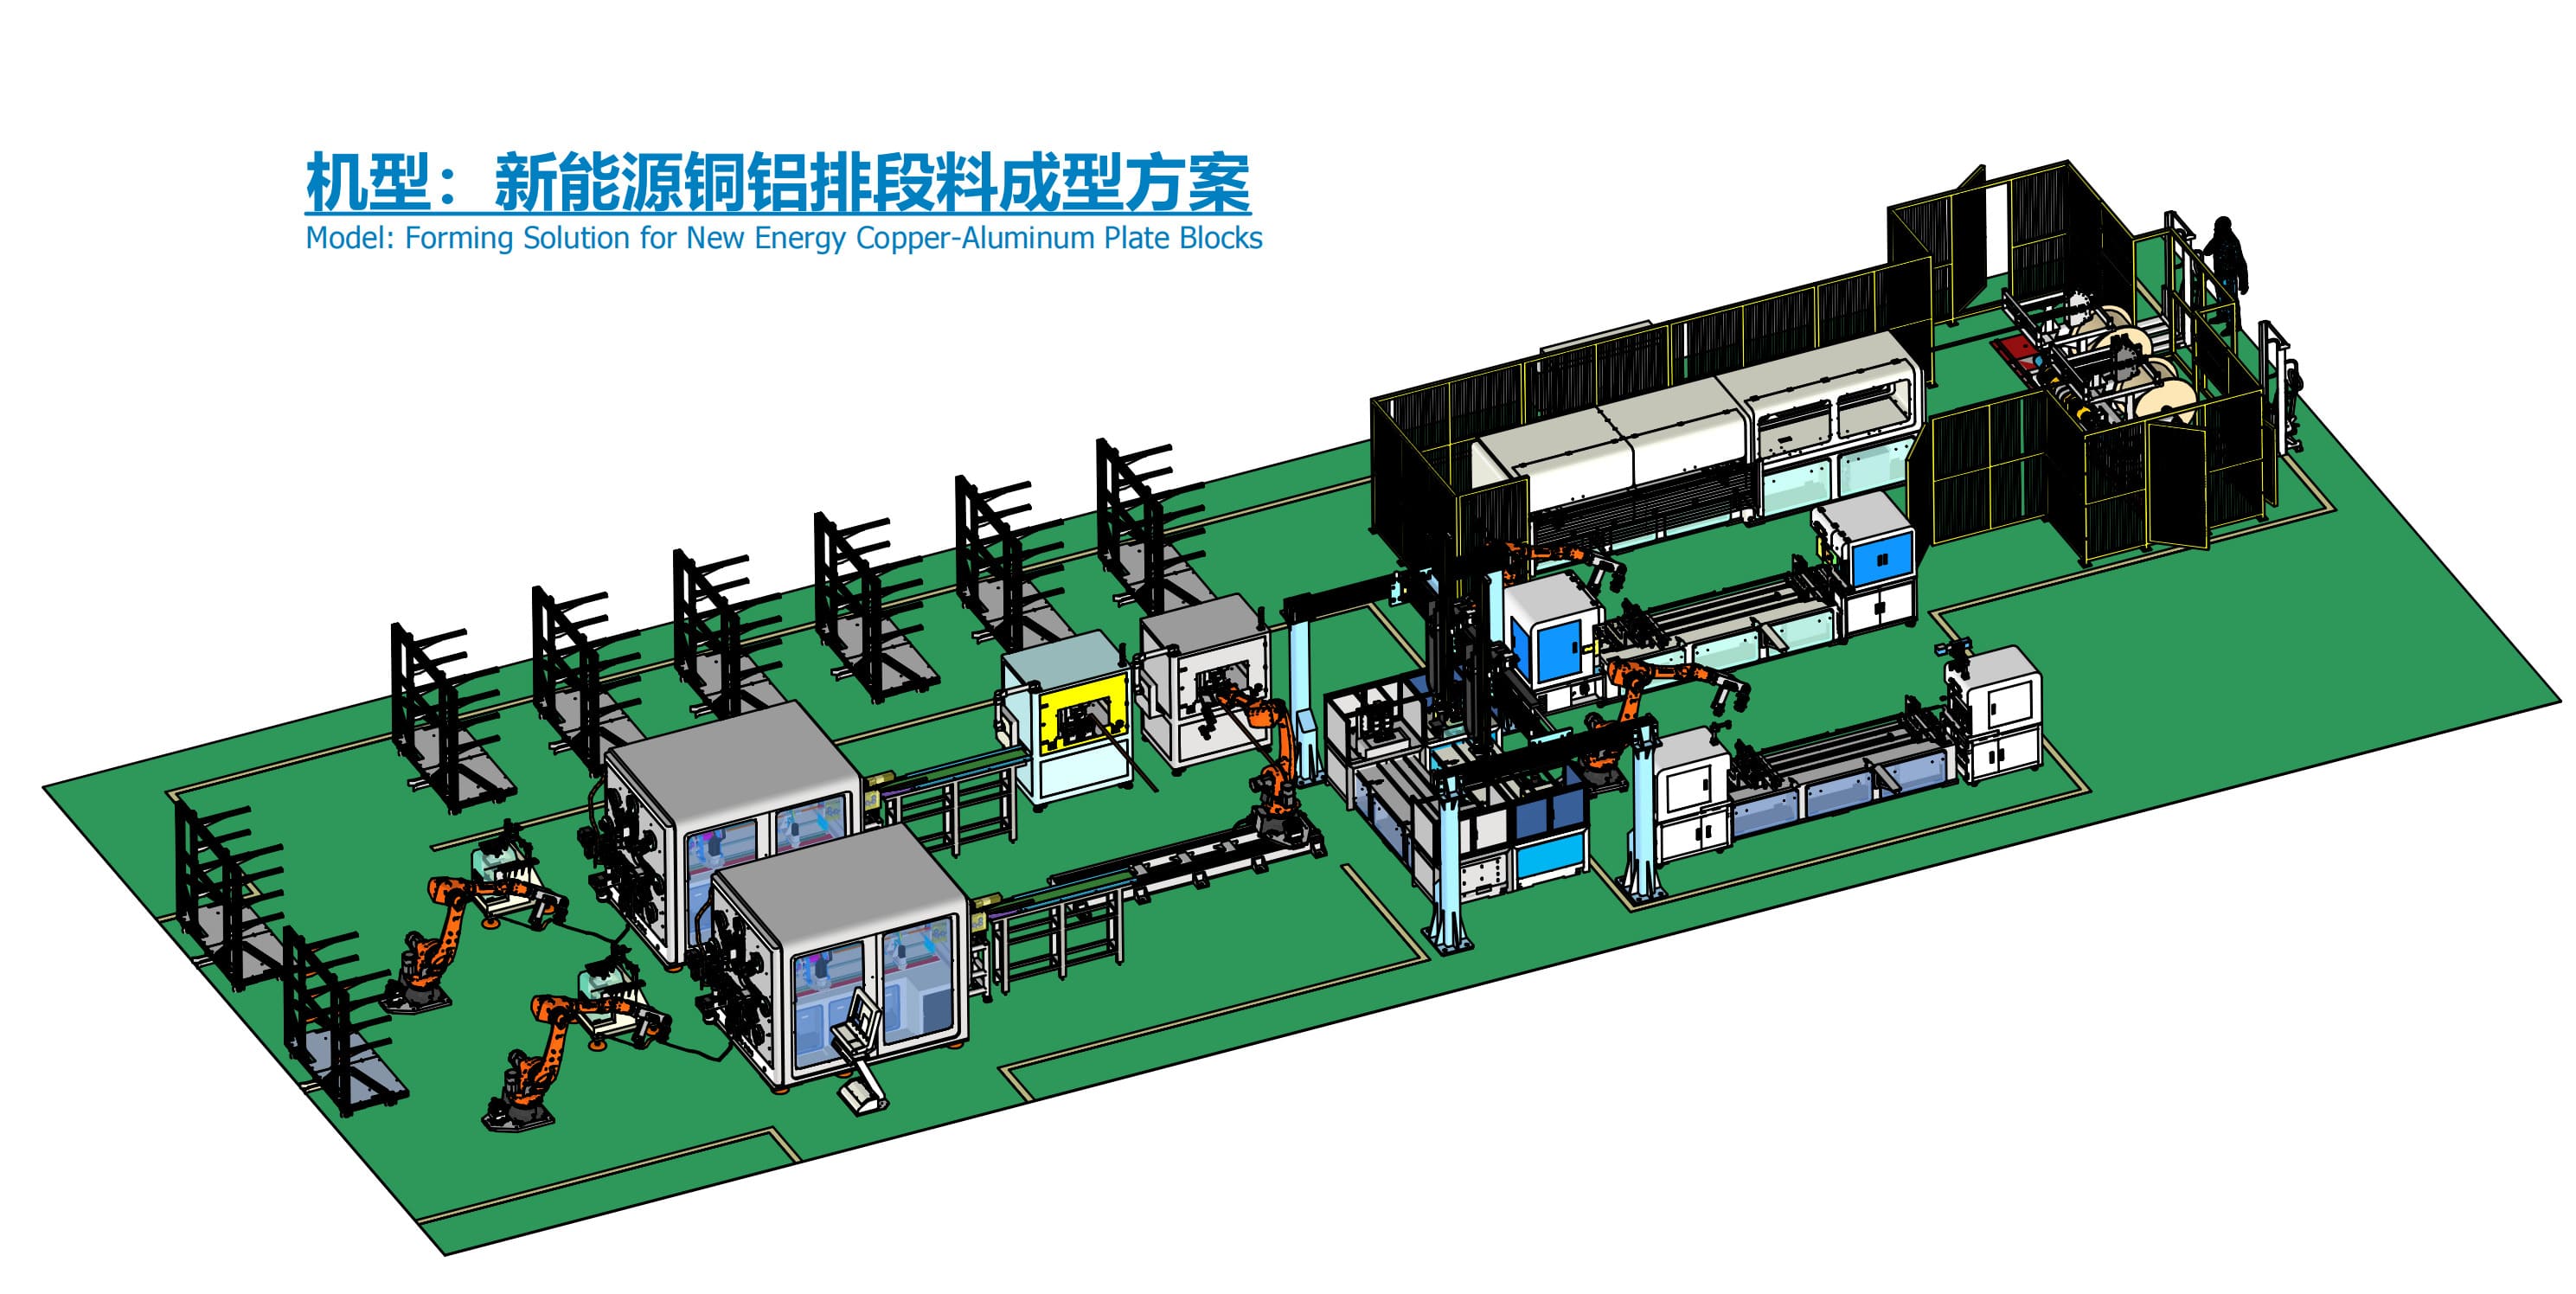
통합 노선 배치| 통합 노선 배치
이 라인은 직선 가공 및 절단, 양쪽 끝 스트립, 양쪽 끝 천공, 버링 제거, 세척, 터미널 용접, 굽힘, 교정, 로봇 전송을 연속 생산 체인으로 통합합니다.
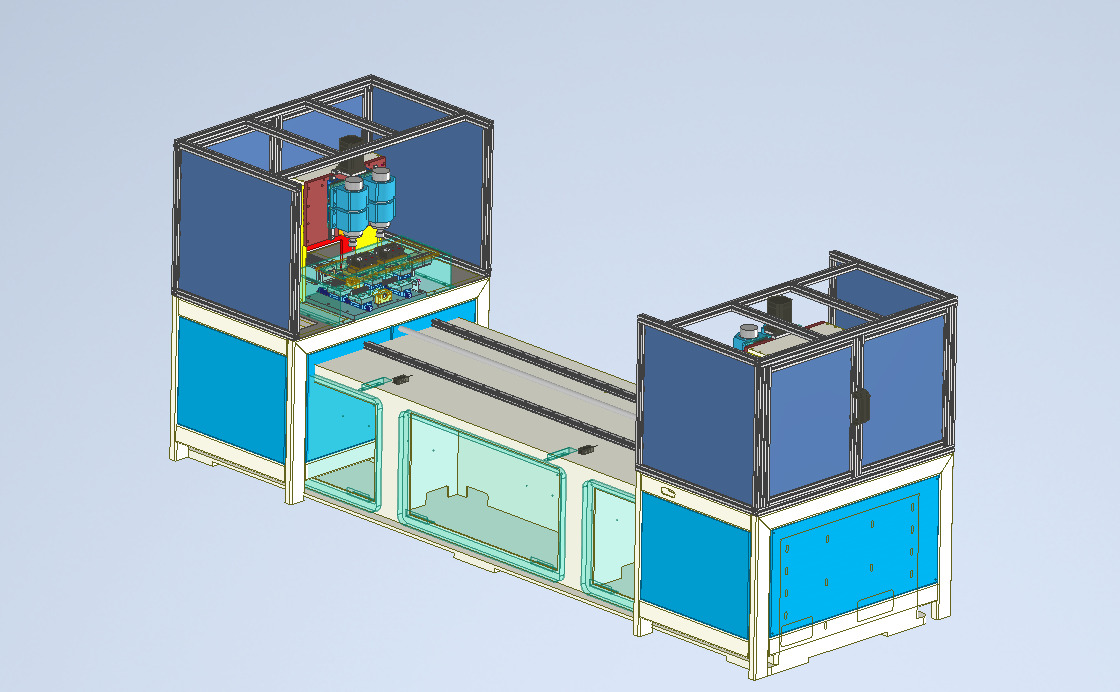
장비 스테이션 및 사용 공간
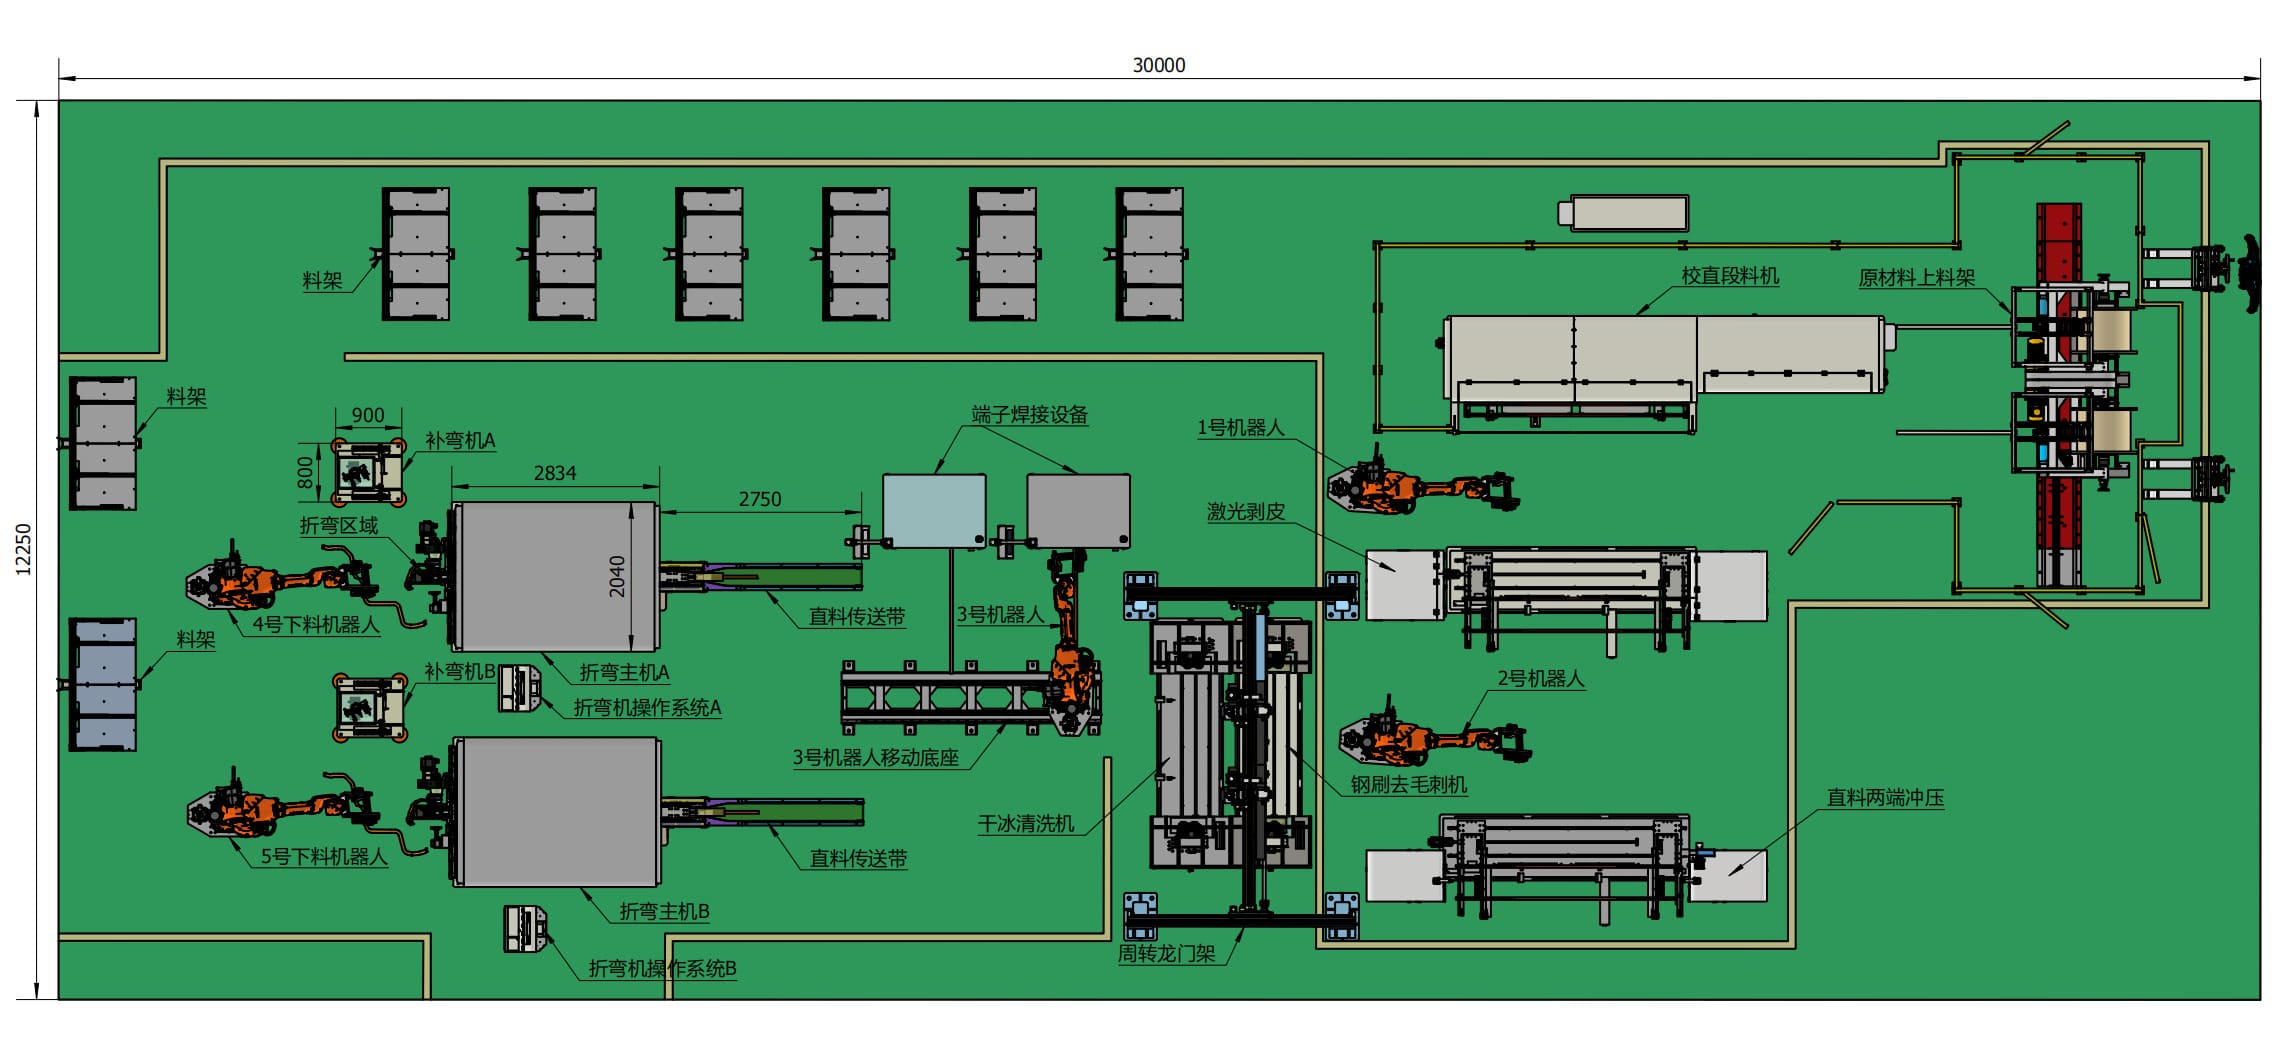
사용 공간
367.5m²
길이30m× 폭12.25m
생산 공정
1. 처리 단계 완료
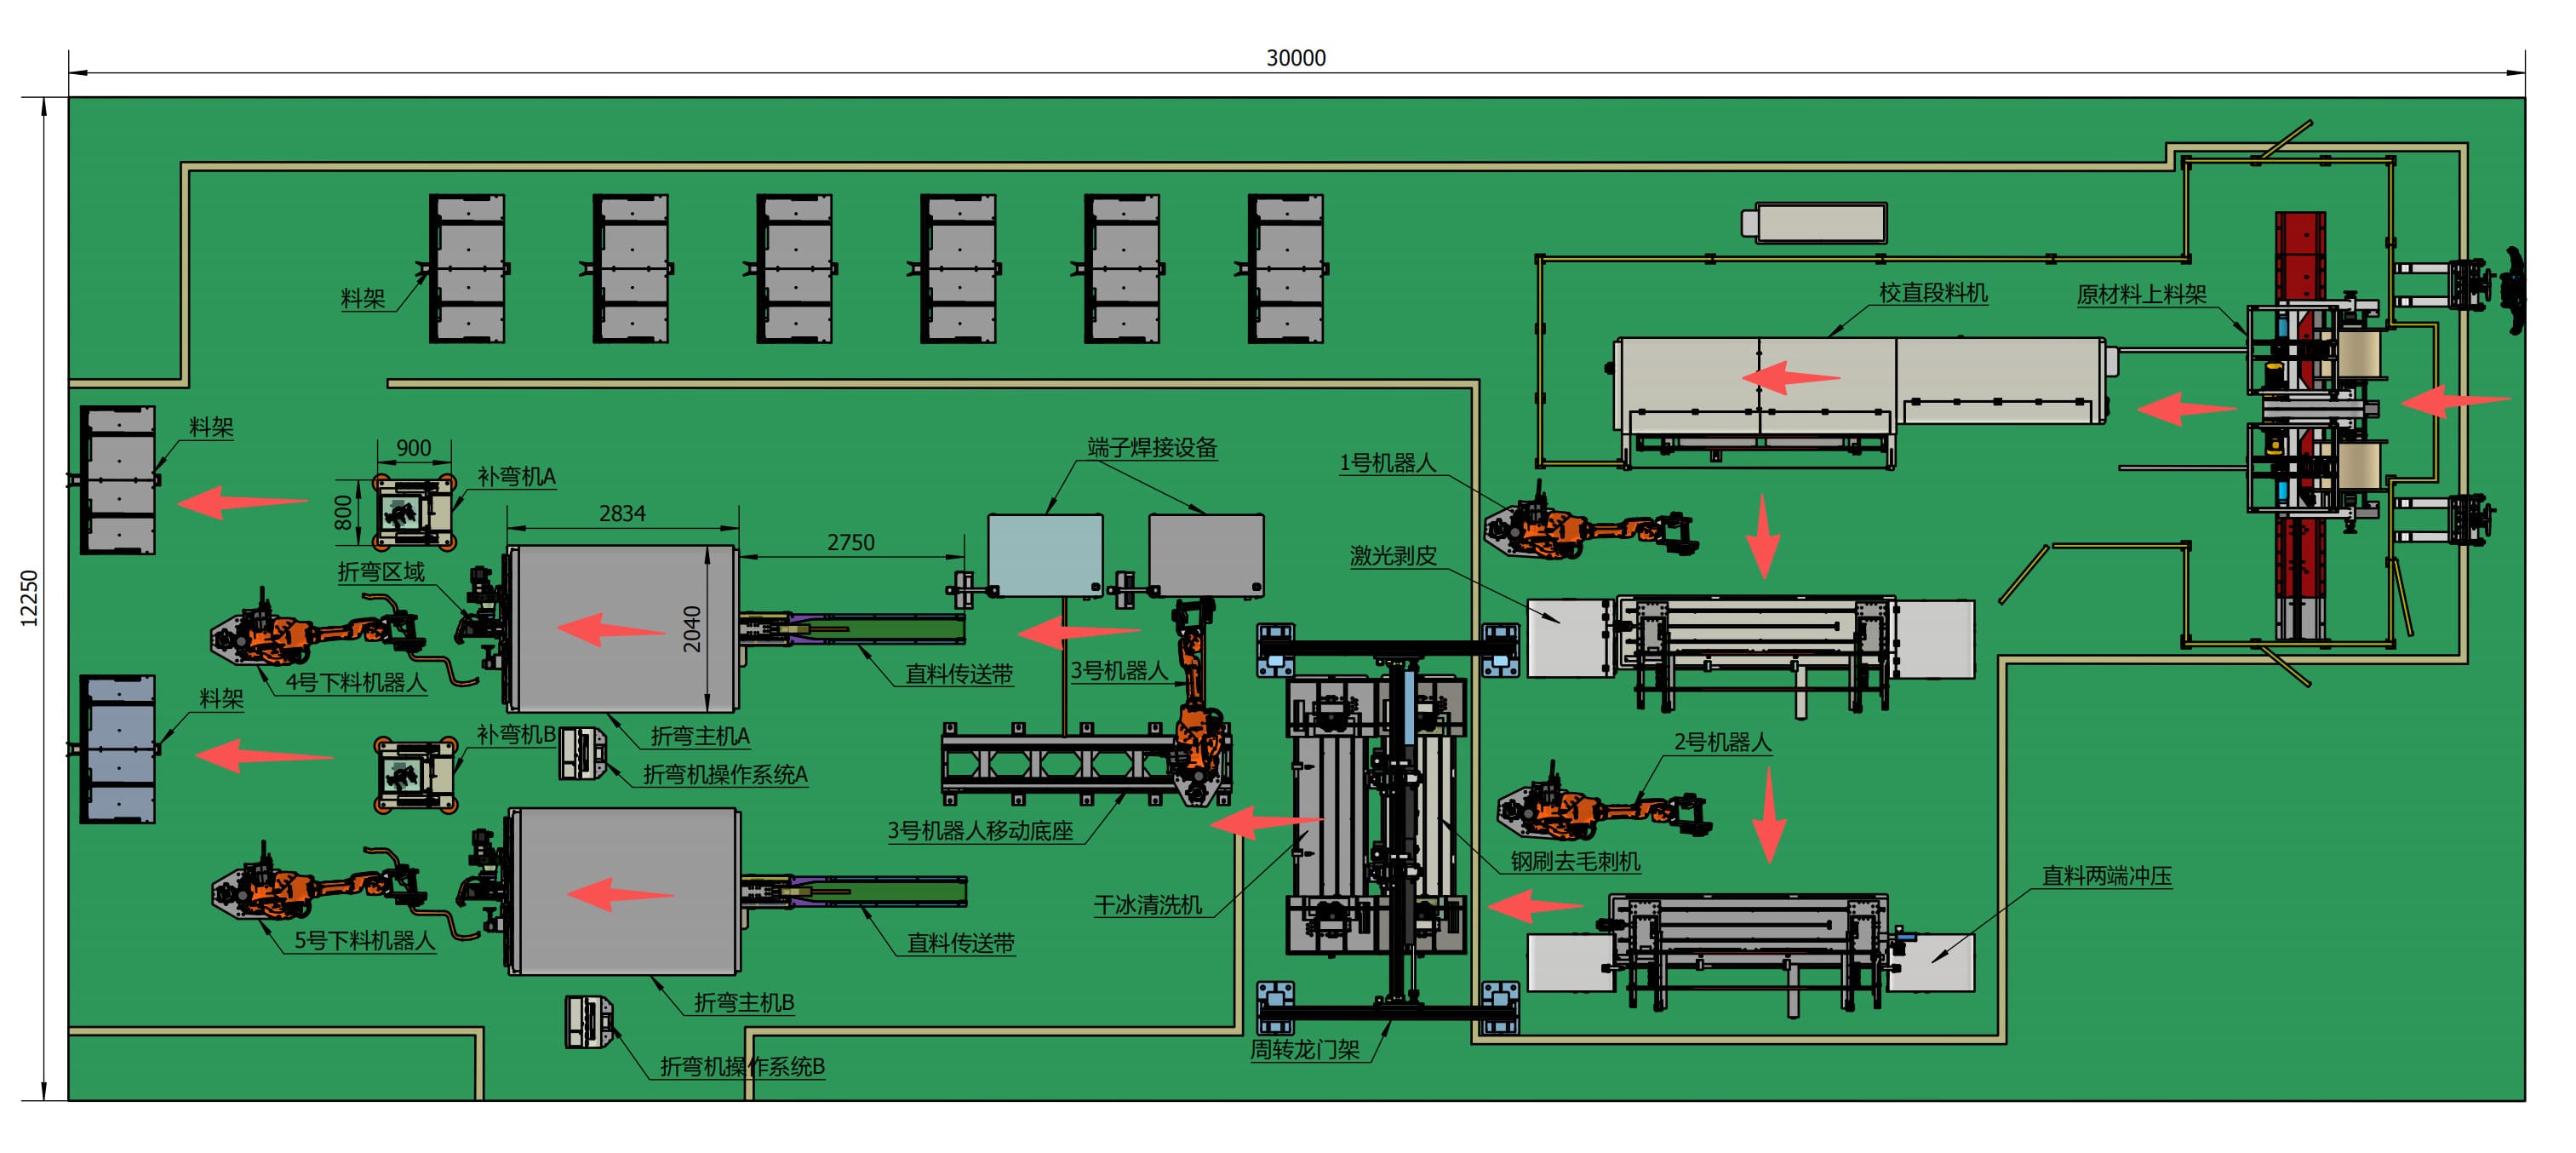
01
수동 코일 로딩
원동선인 구리 또는 알루미늄 코일은 수작업으로 생산 라인에 적재되어 연속 공급됩니다.
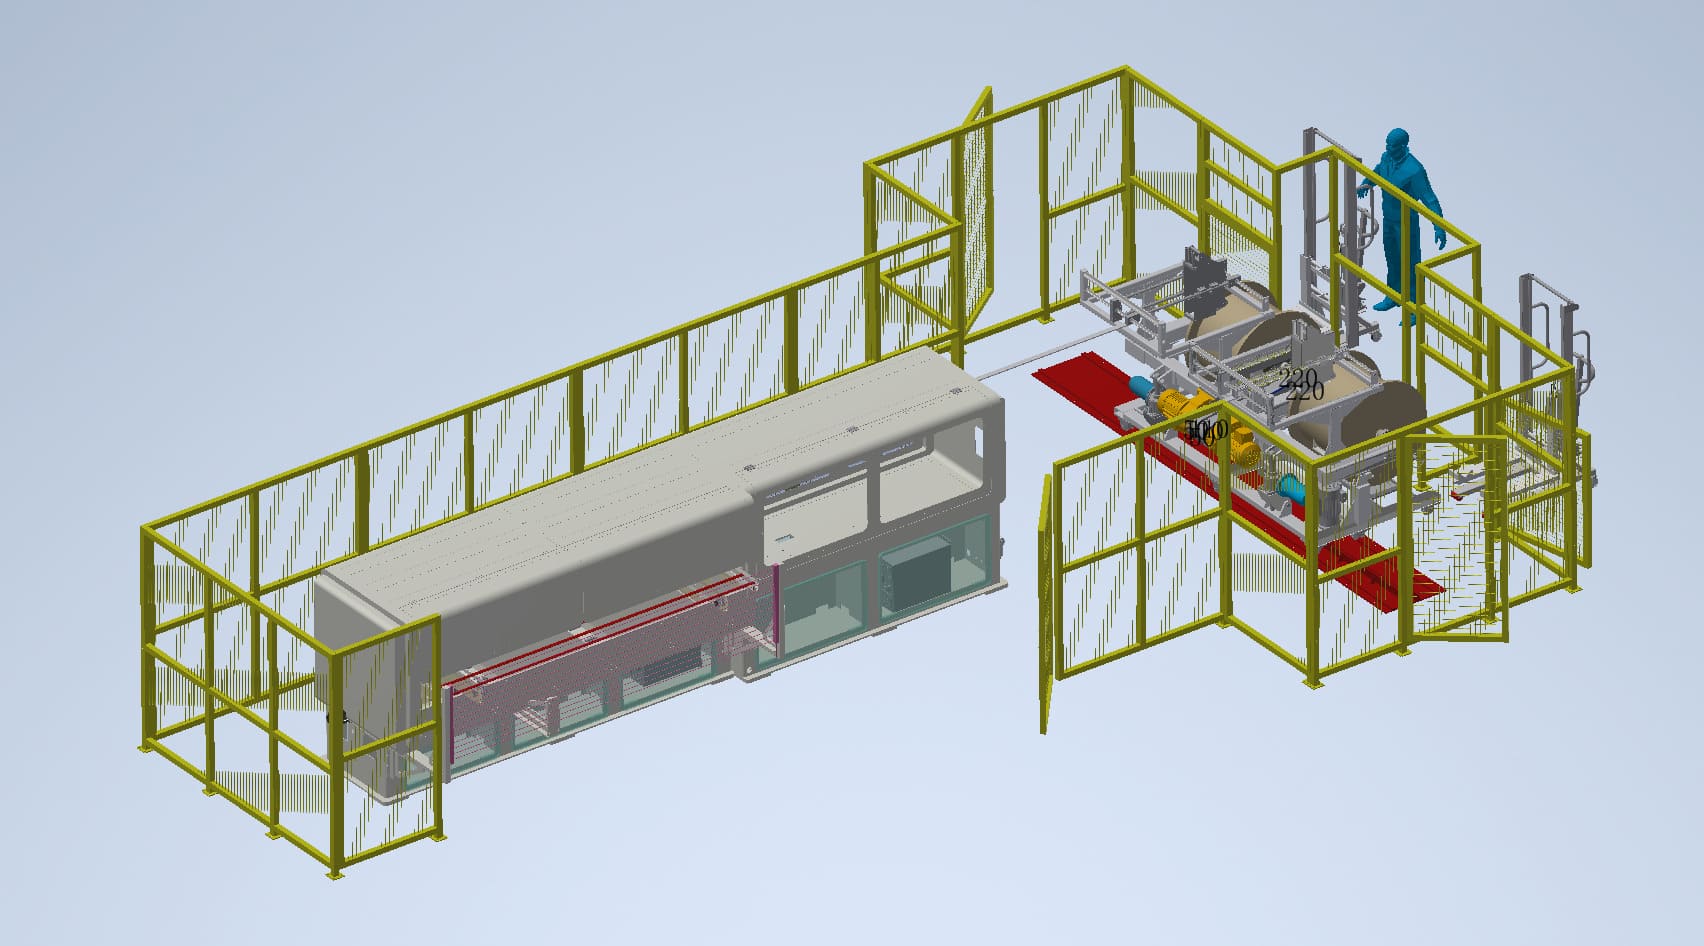
02
직선 조정, 절단 및 표시
코일은 정밀 직선 및 절단 기계에 들어가 정밀 직선 교정, 길이 절단, 마킹을 수행합니다.
03
로봇 이송 및 스트립 스테이션
로봇은 절단된 부분을 집어 정확히 스트리핑 머신 고정 장치에 넣습니다.
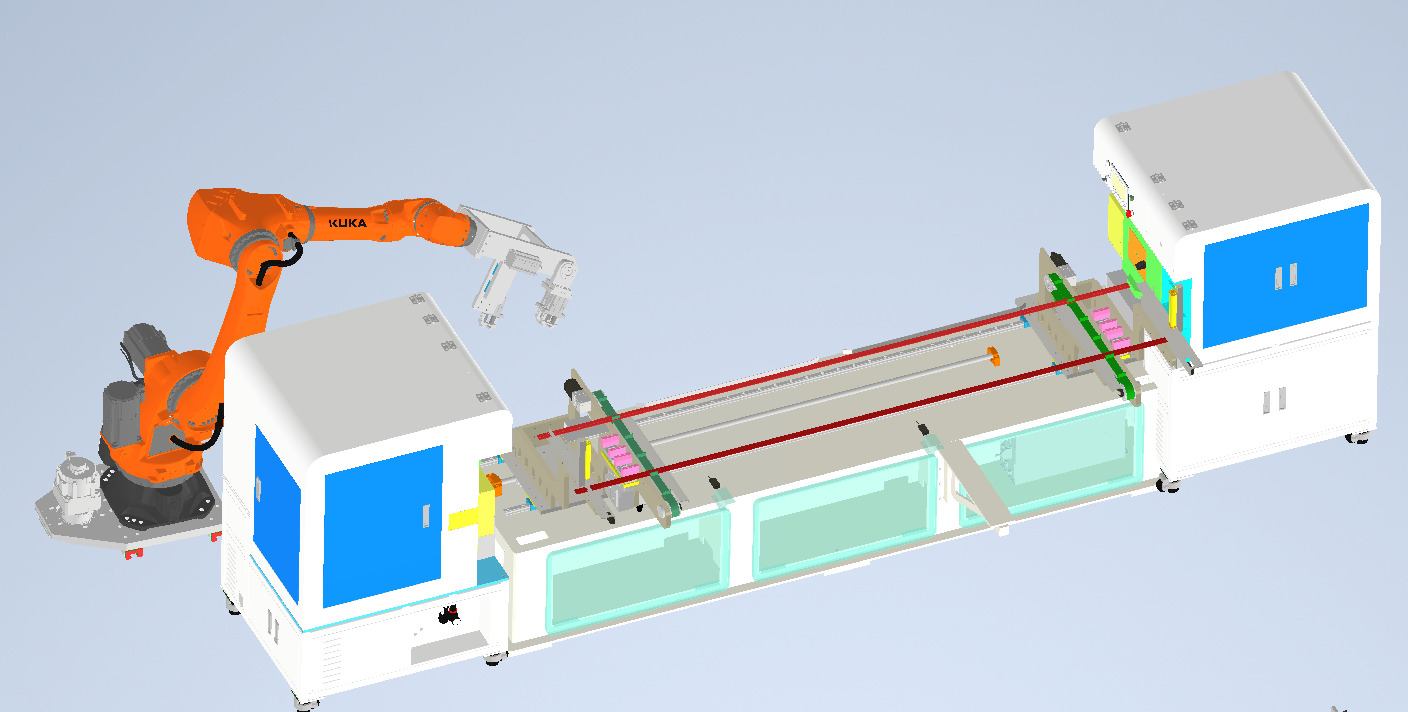
04
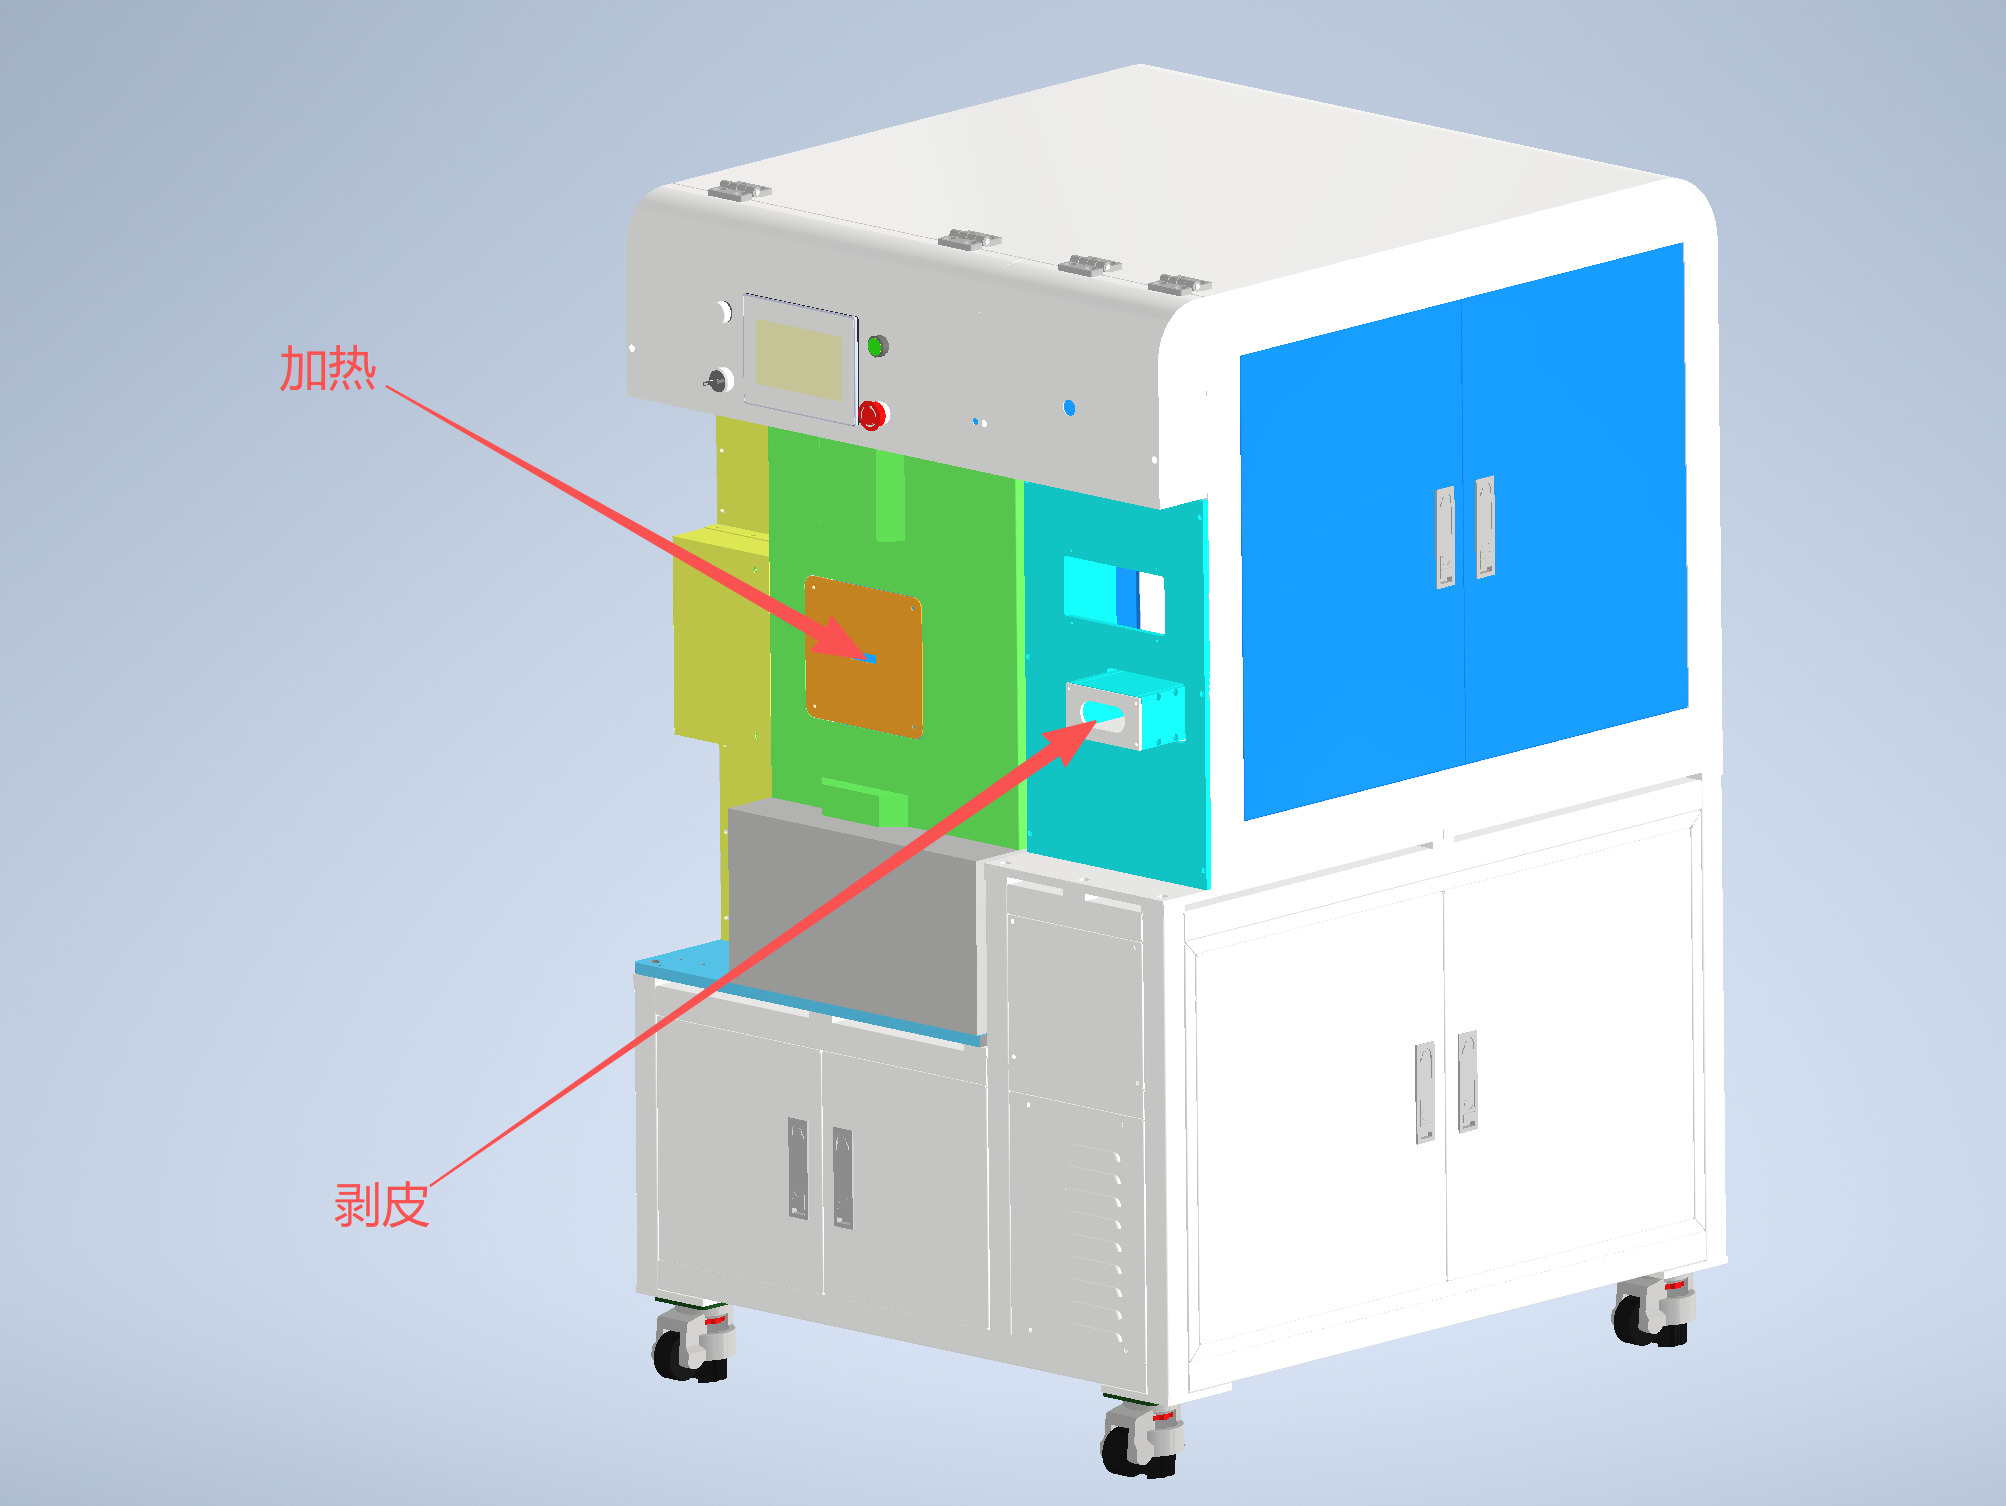
동시 양쪽 끝 스트리핑
양쪽 끝 모두 가열 및 기계적으로 마모하여 필요한 전도성 표면을 노출시킵니다.
05
펀칭 스테이션으로의 로봇 이동
로봇은 벗겨진 버스바 구간을 양쪽 끝 펀칭 조명으로 옮깁니다.
06
핵심 프로세스
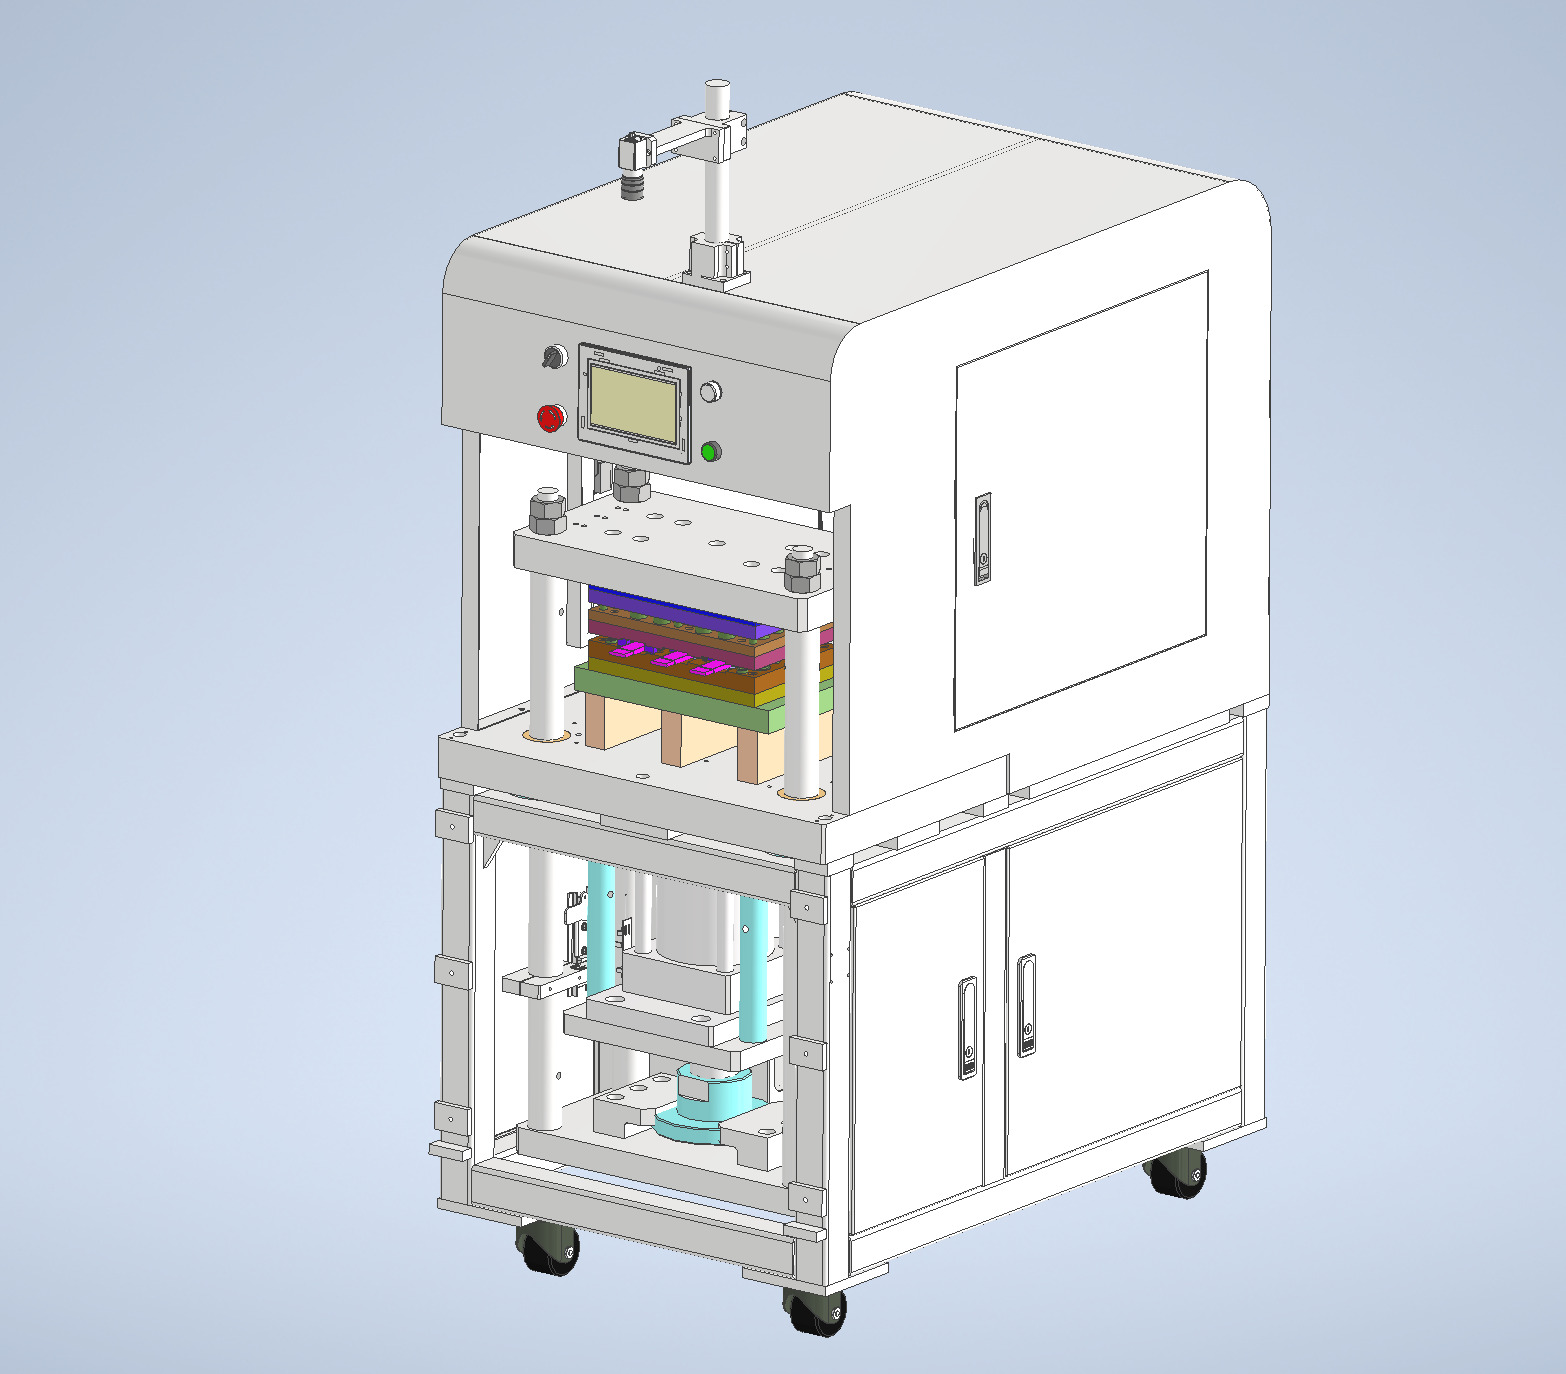
동시 양쪽 끝 펀칭 및 엣지 트리밍
양쪽 끝은 요구되는 버스바 형하학에 따라 천공 및 다듬어집니다.
07
로봇 이송 데버링 스테이션
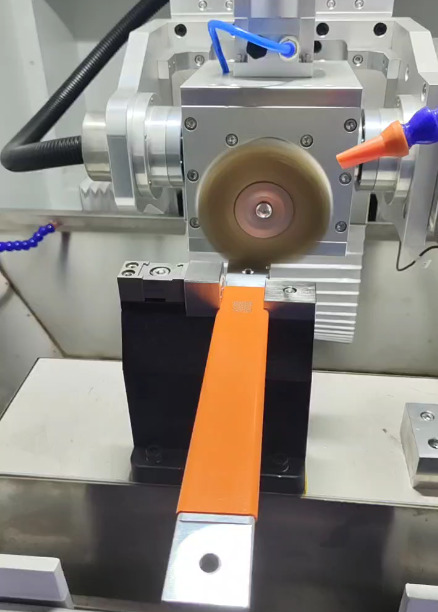
로봇은 펀치된 부분을 강철 브러시 디버링 스테이션으로 옮겨 가장자리 처리를 합니다.
08
4면 디버링
양쪽 끝 모두 네 면에서 처리되어 버를 제거하고 준비된 표면의 품질을 향상시킵니다.
09
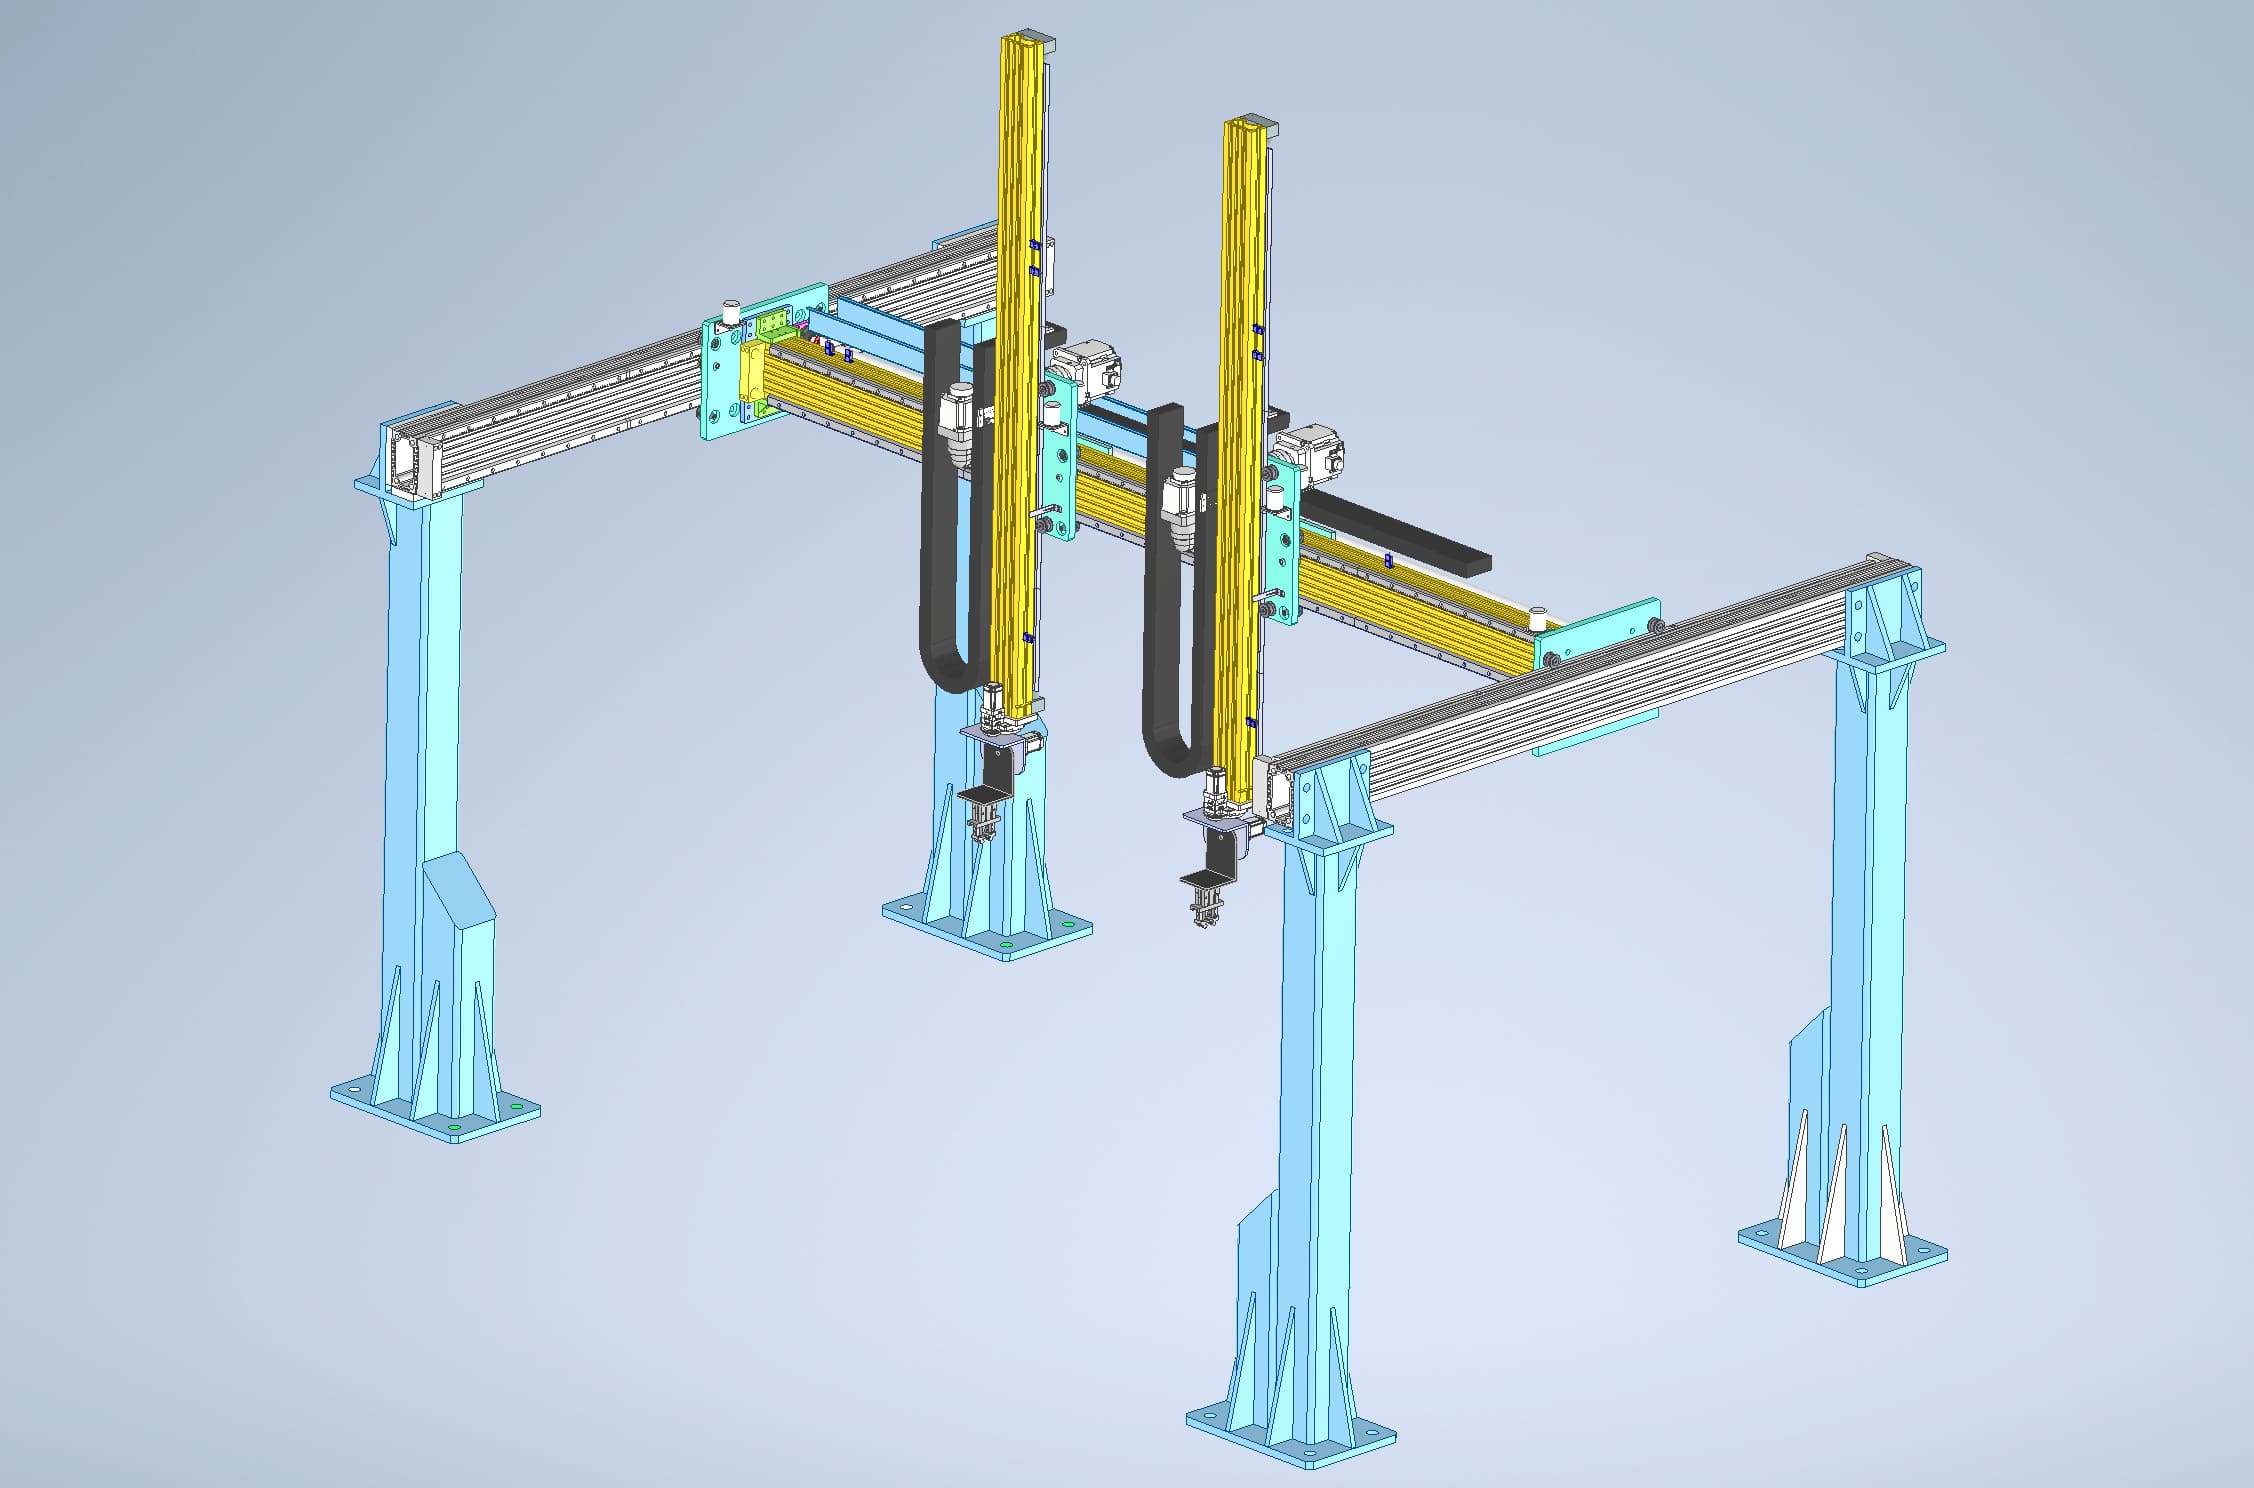
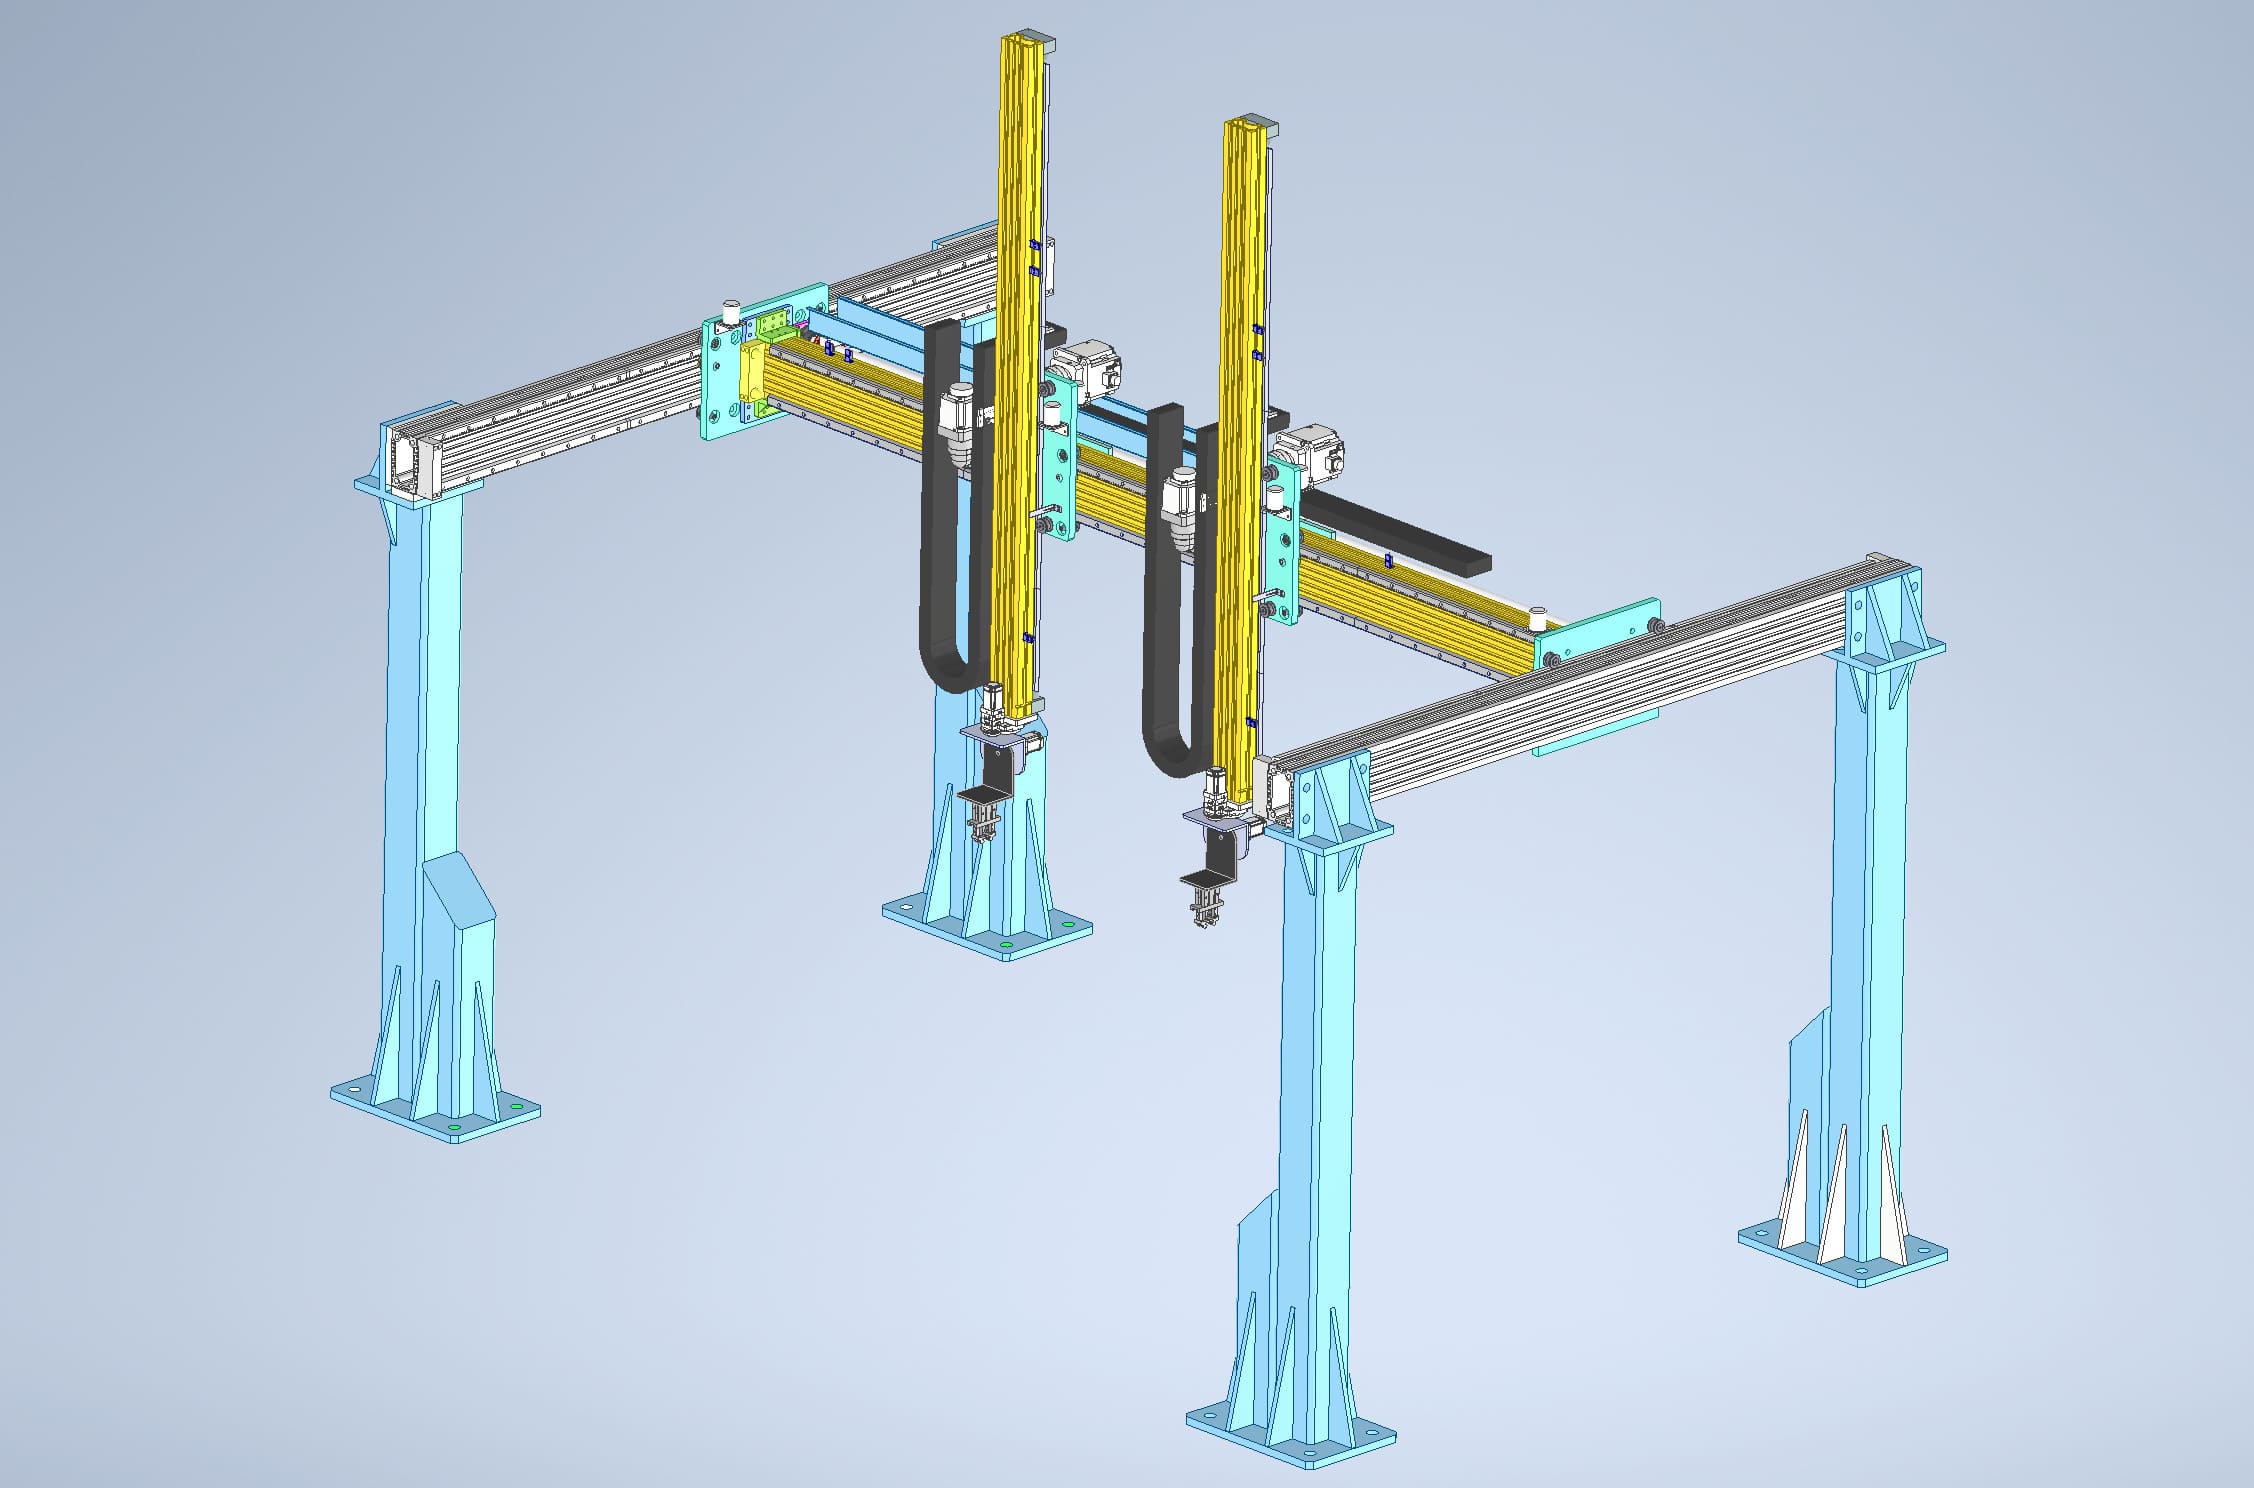
청소소로의 간트리 이송
디버링 후, 갱트리는 버스바 구간을 청소 장비로 옮깁니다.
10
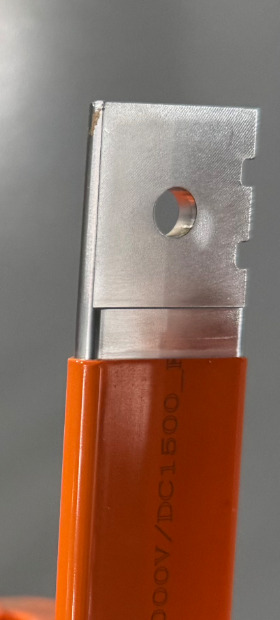
4면 표면 청소
노출된 끝부분은 네 면을 청소하여 터미널 용접을 위한 깨끗한 표면을 준비합니다.
11
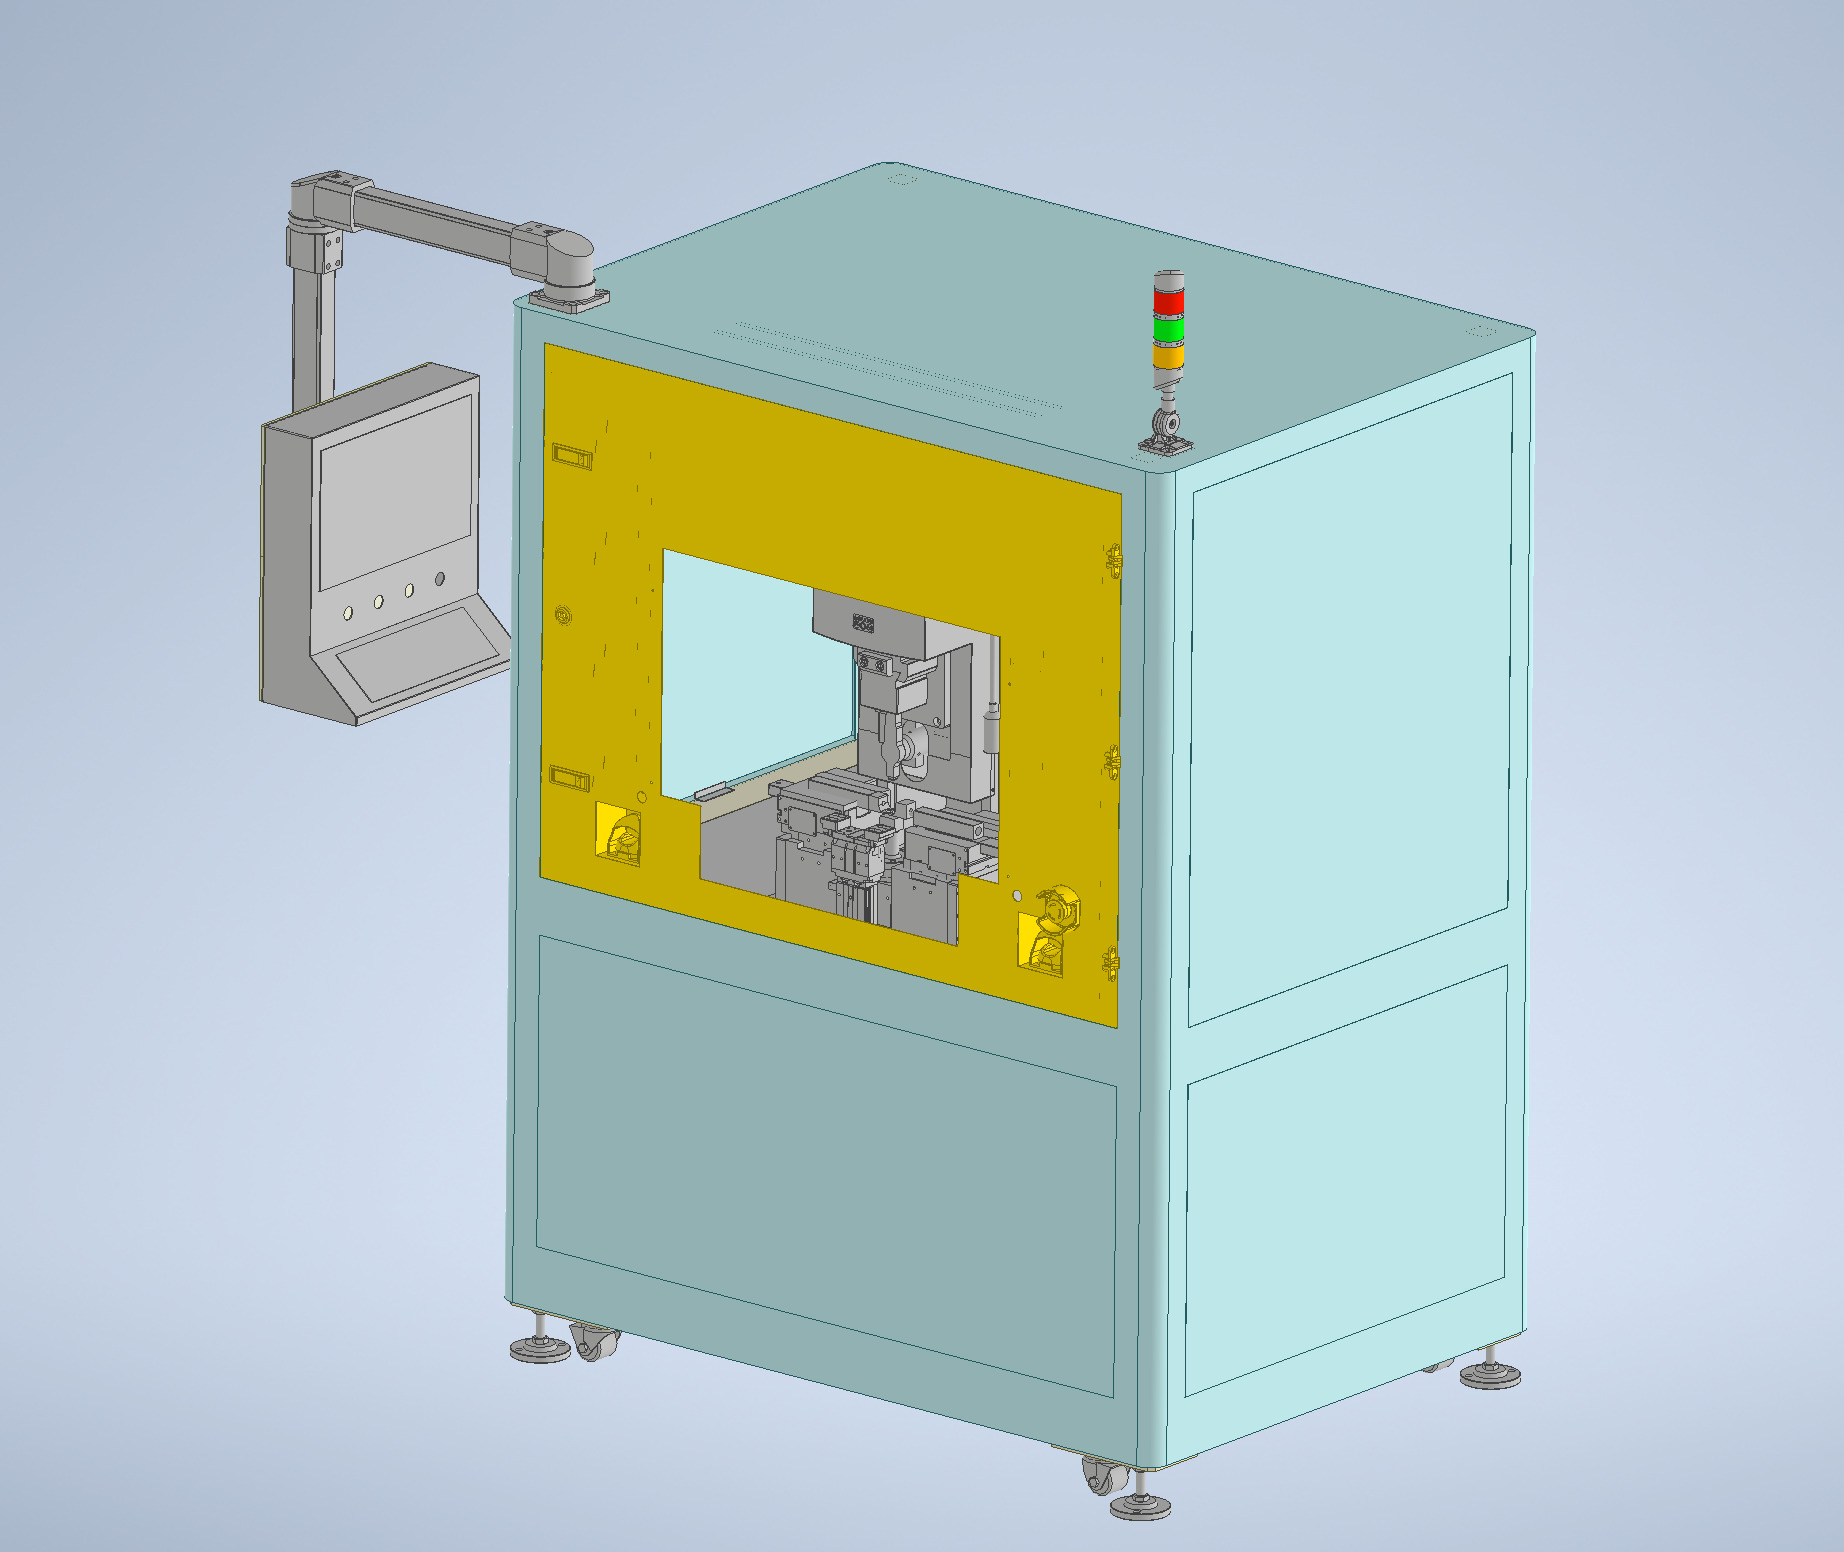
로봇 이동 → 터미널 용접
세척된 부분은 단단-단자 접합을 위해 터미널 용접 스테이션으로 옮겨집니다.
12
핵심 프로세스
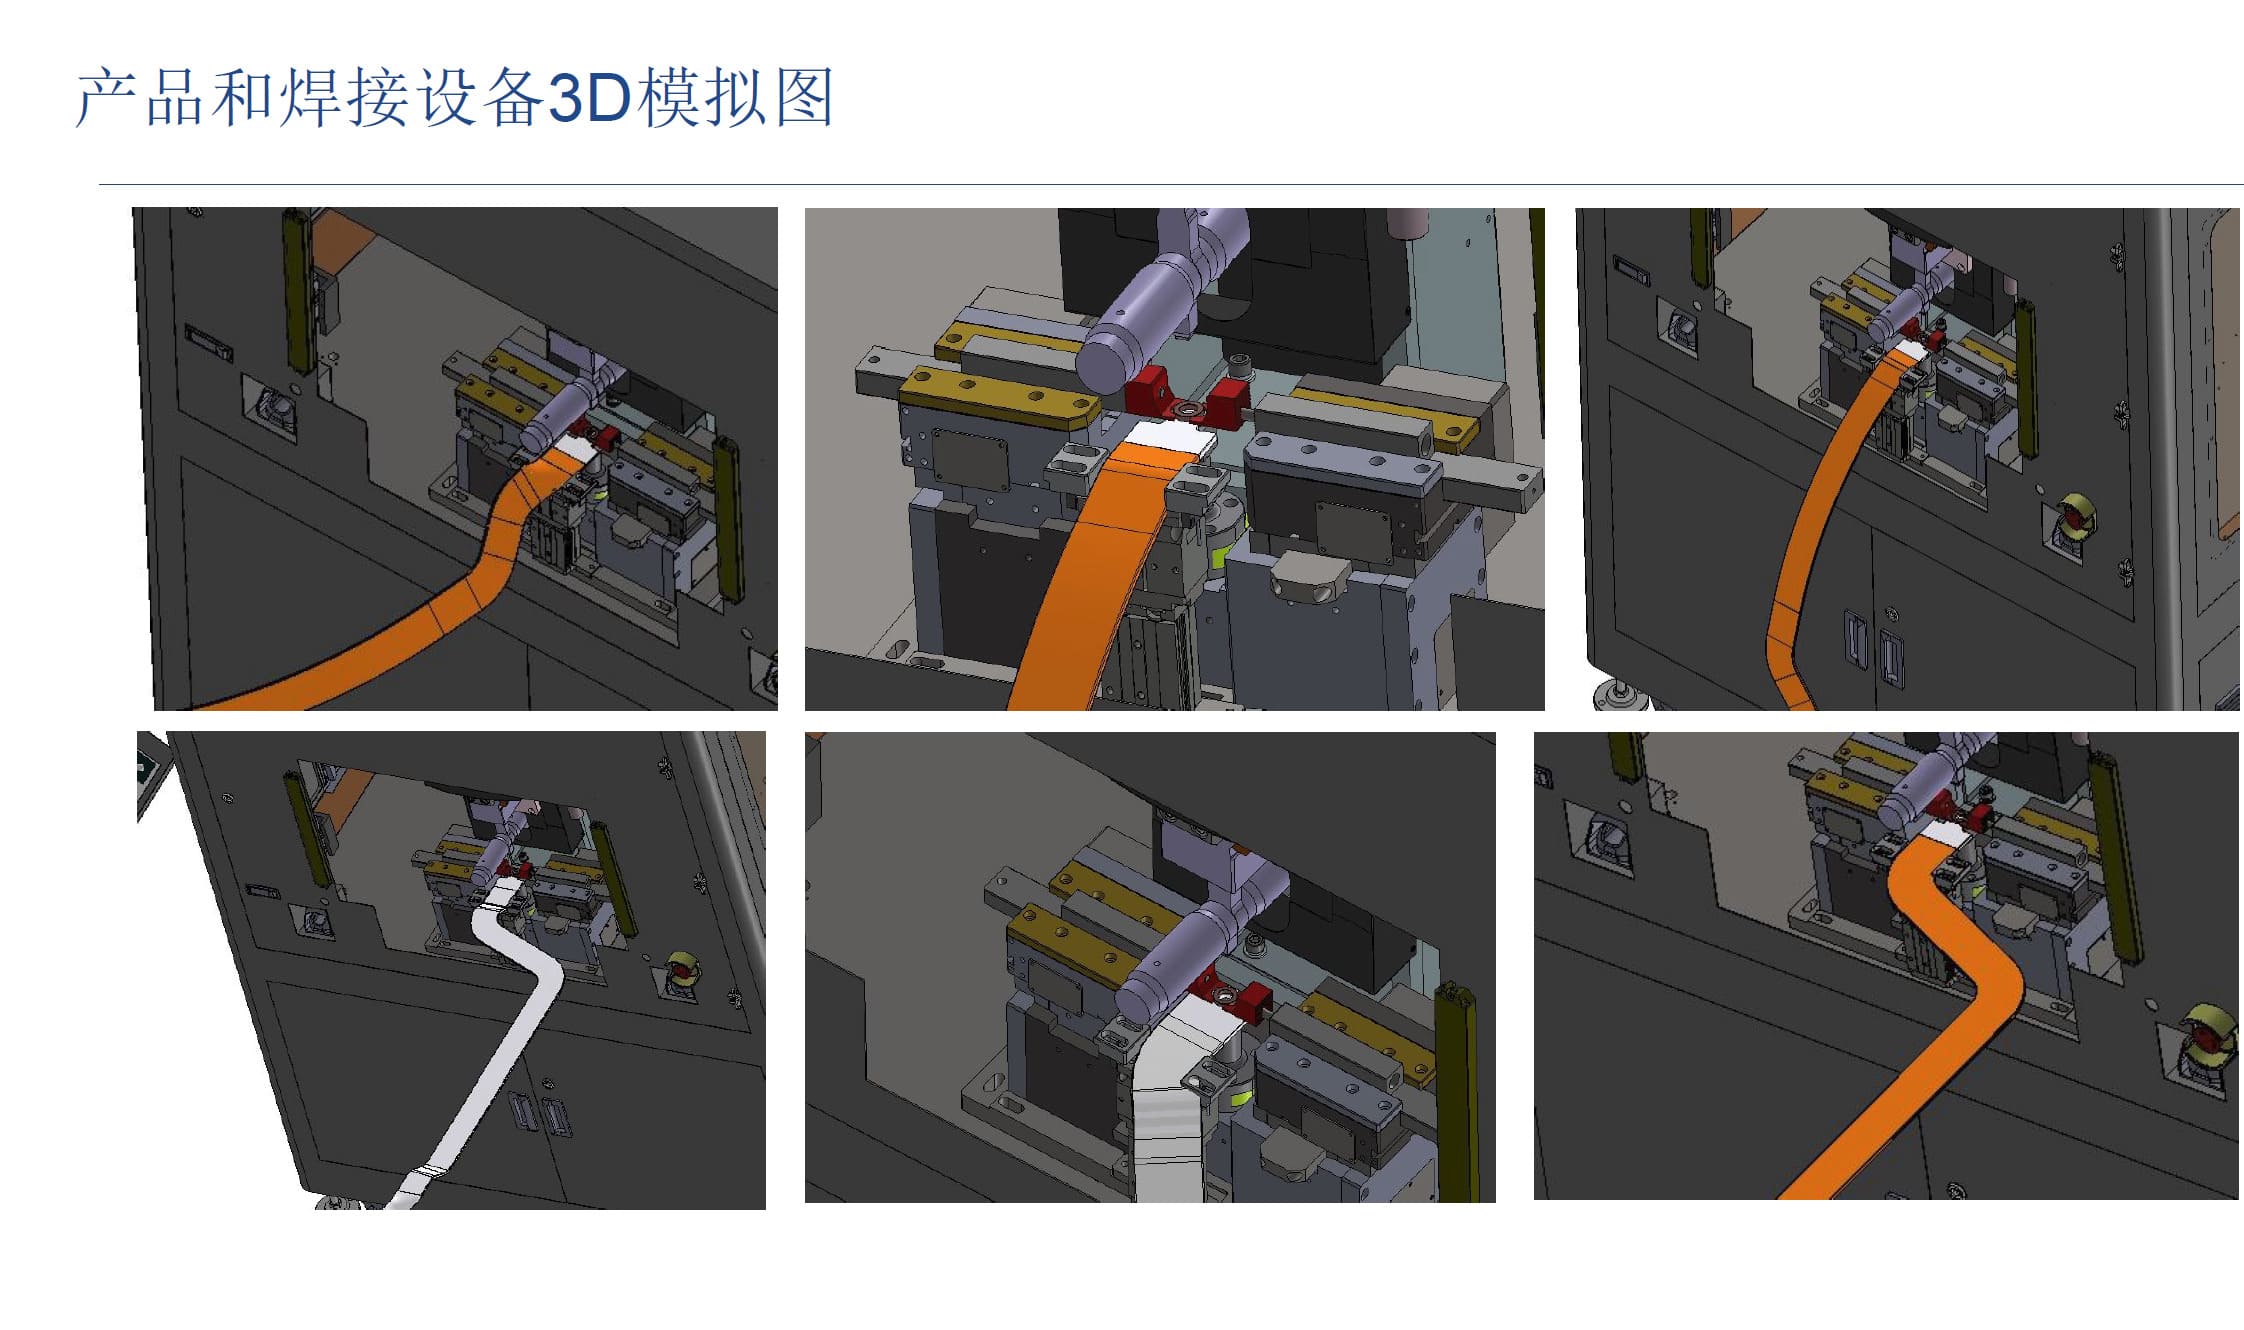
터미널 용접 및 로봇 위치 지정
단자는 버스바 끝에 용접되며, 로봇의 일곱 번째 축이 반대쪽 끝 용접 작업을 완료하기 위해 움직입니다.
13
벤딩 머신으로의 전환
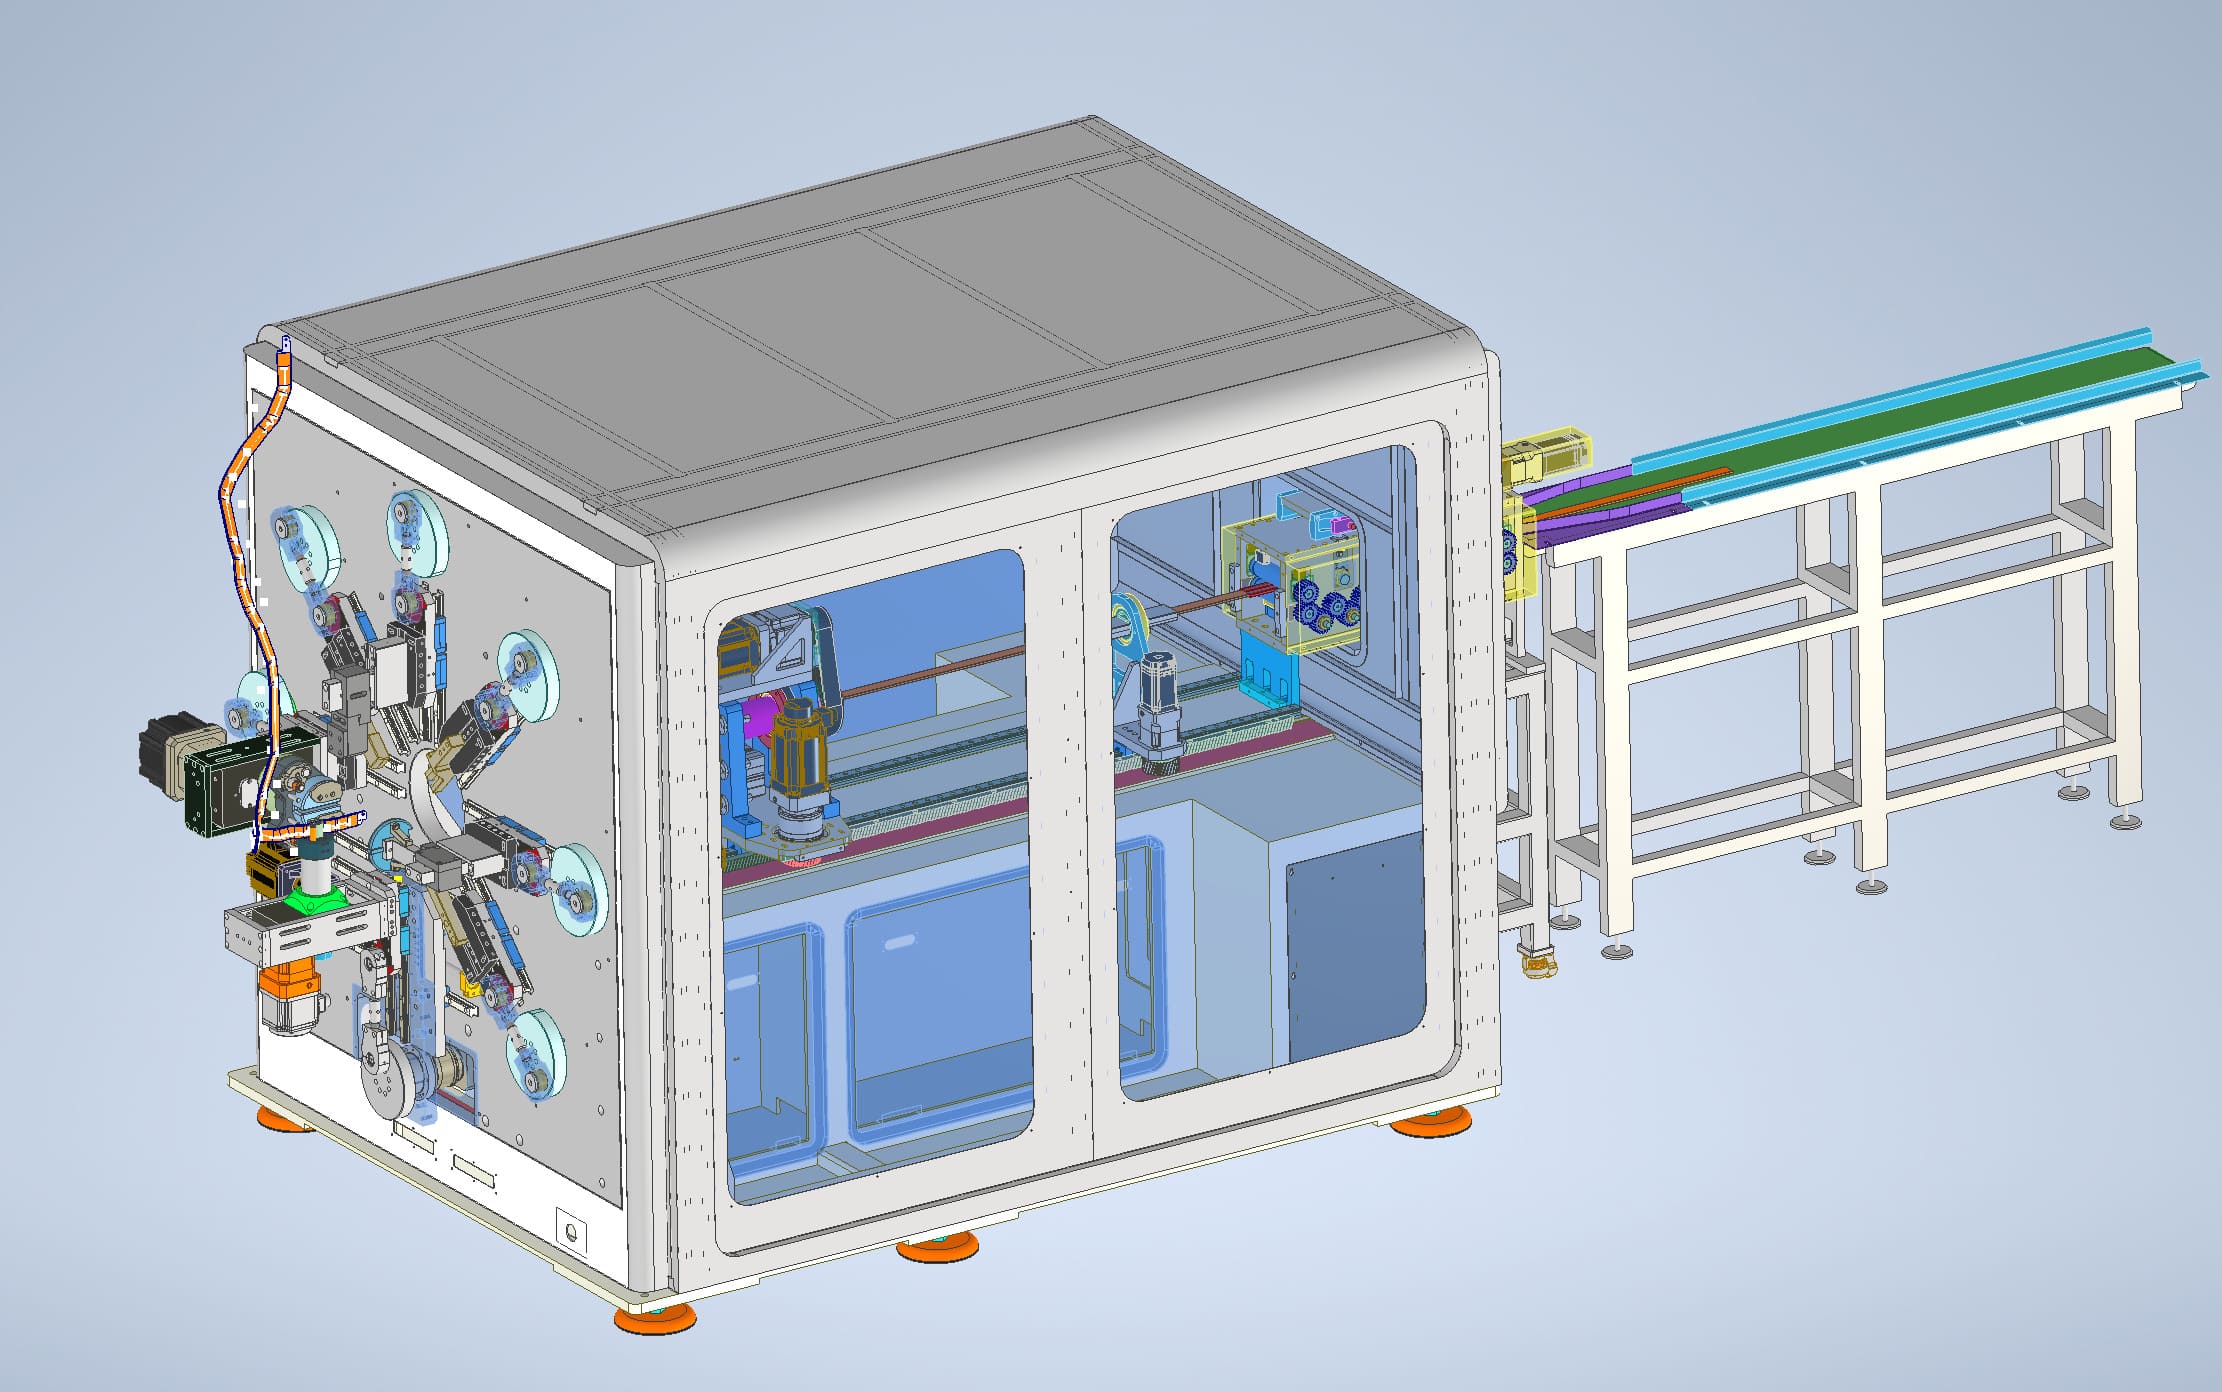
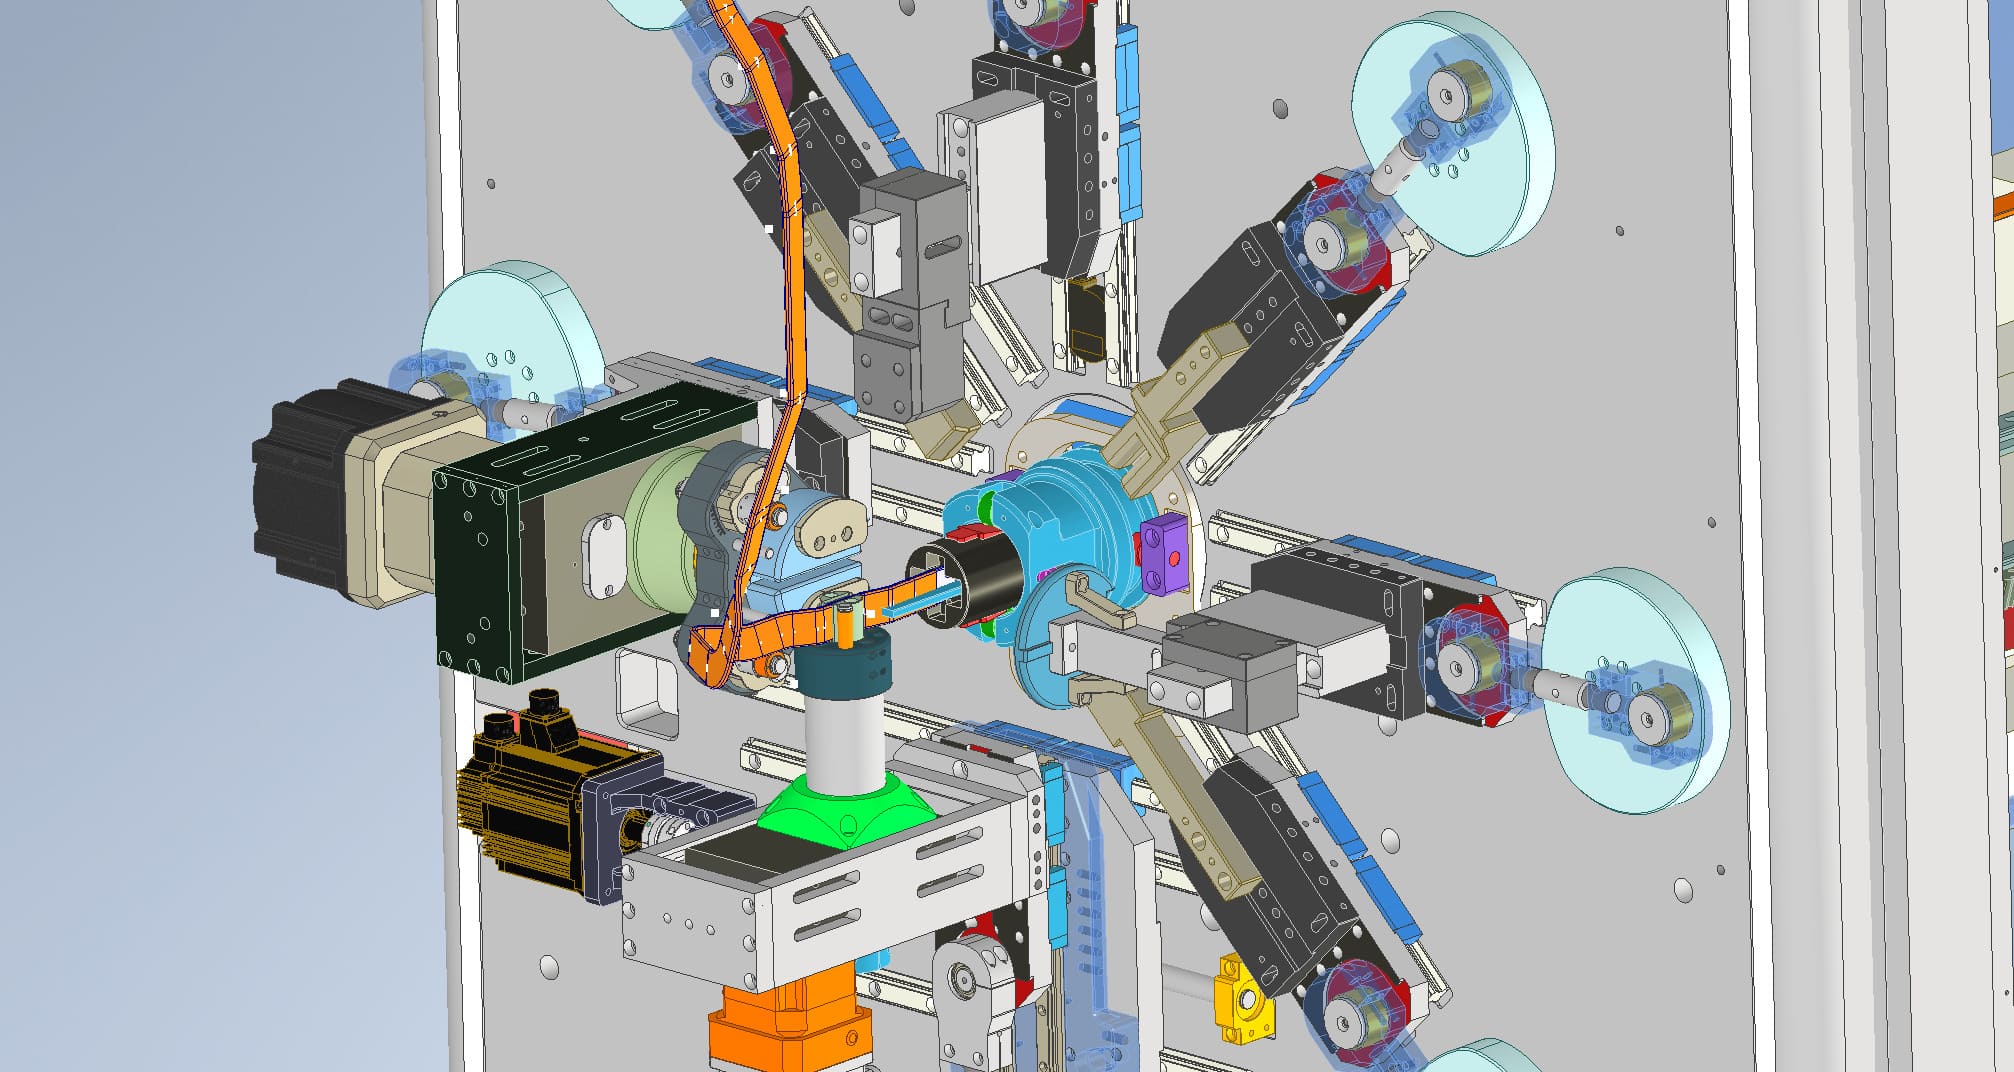
용접 후 로봇은 단면을 굽힘 스테이션으로 옮겨 3차원 성형을 진행합니다.
14
버스바 섹션 벤딩
용접된 부분은 지정된 형상과 공간 프로파일에 맞게 굽힙니다.
15
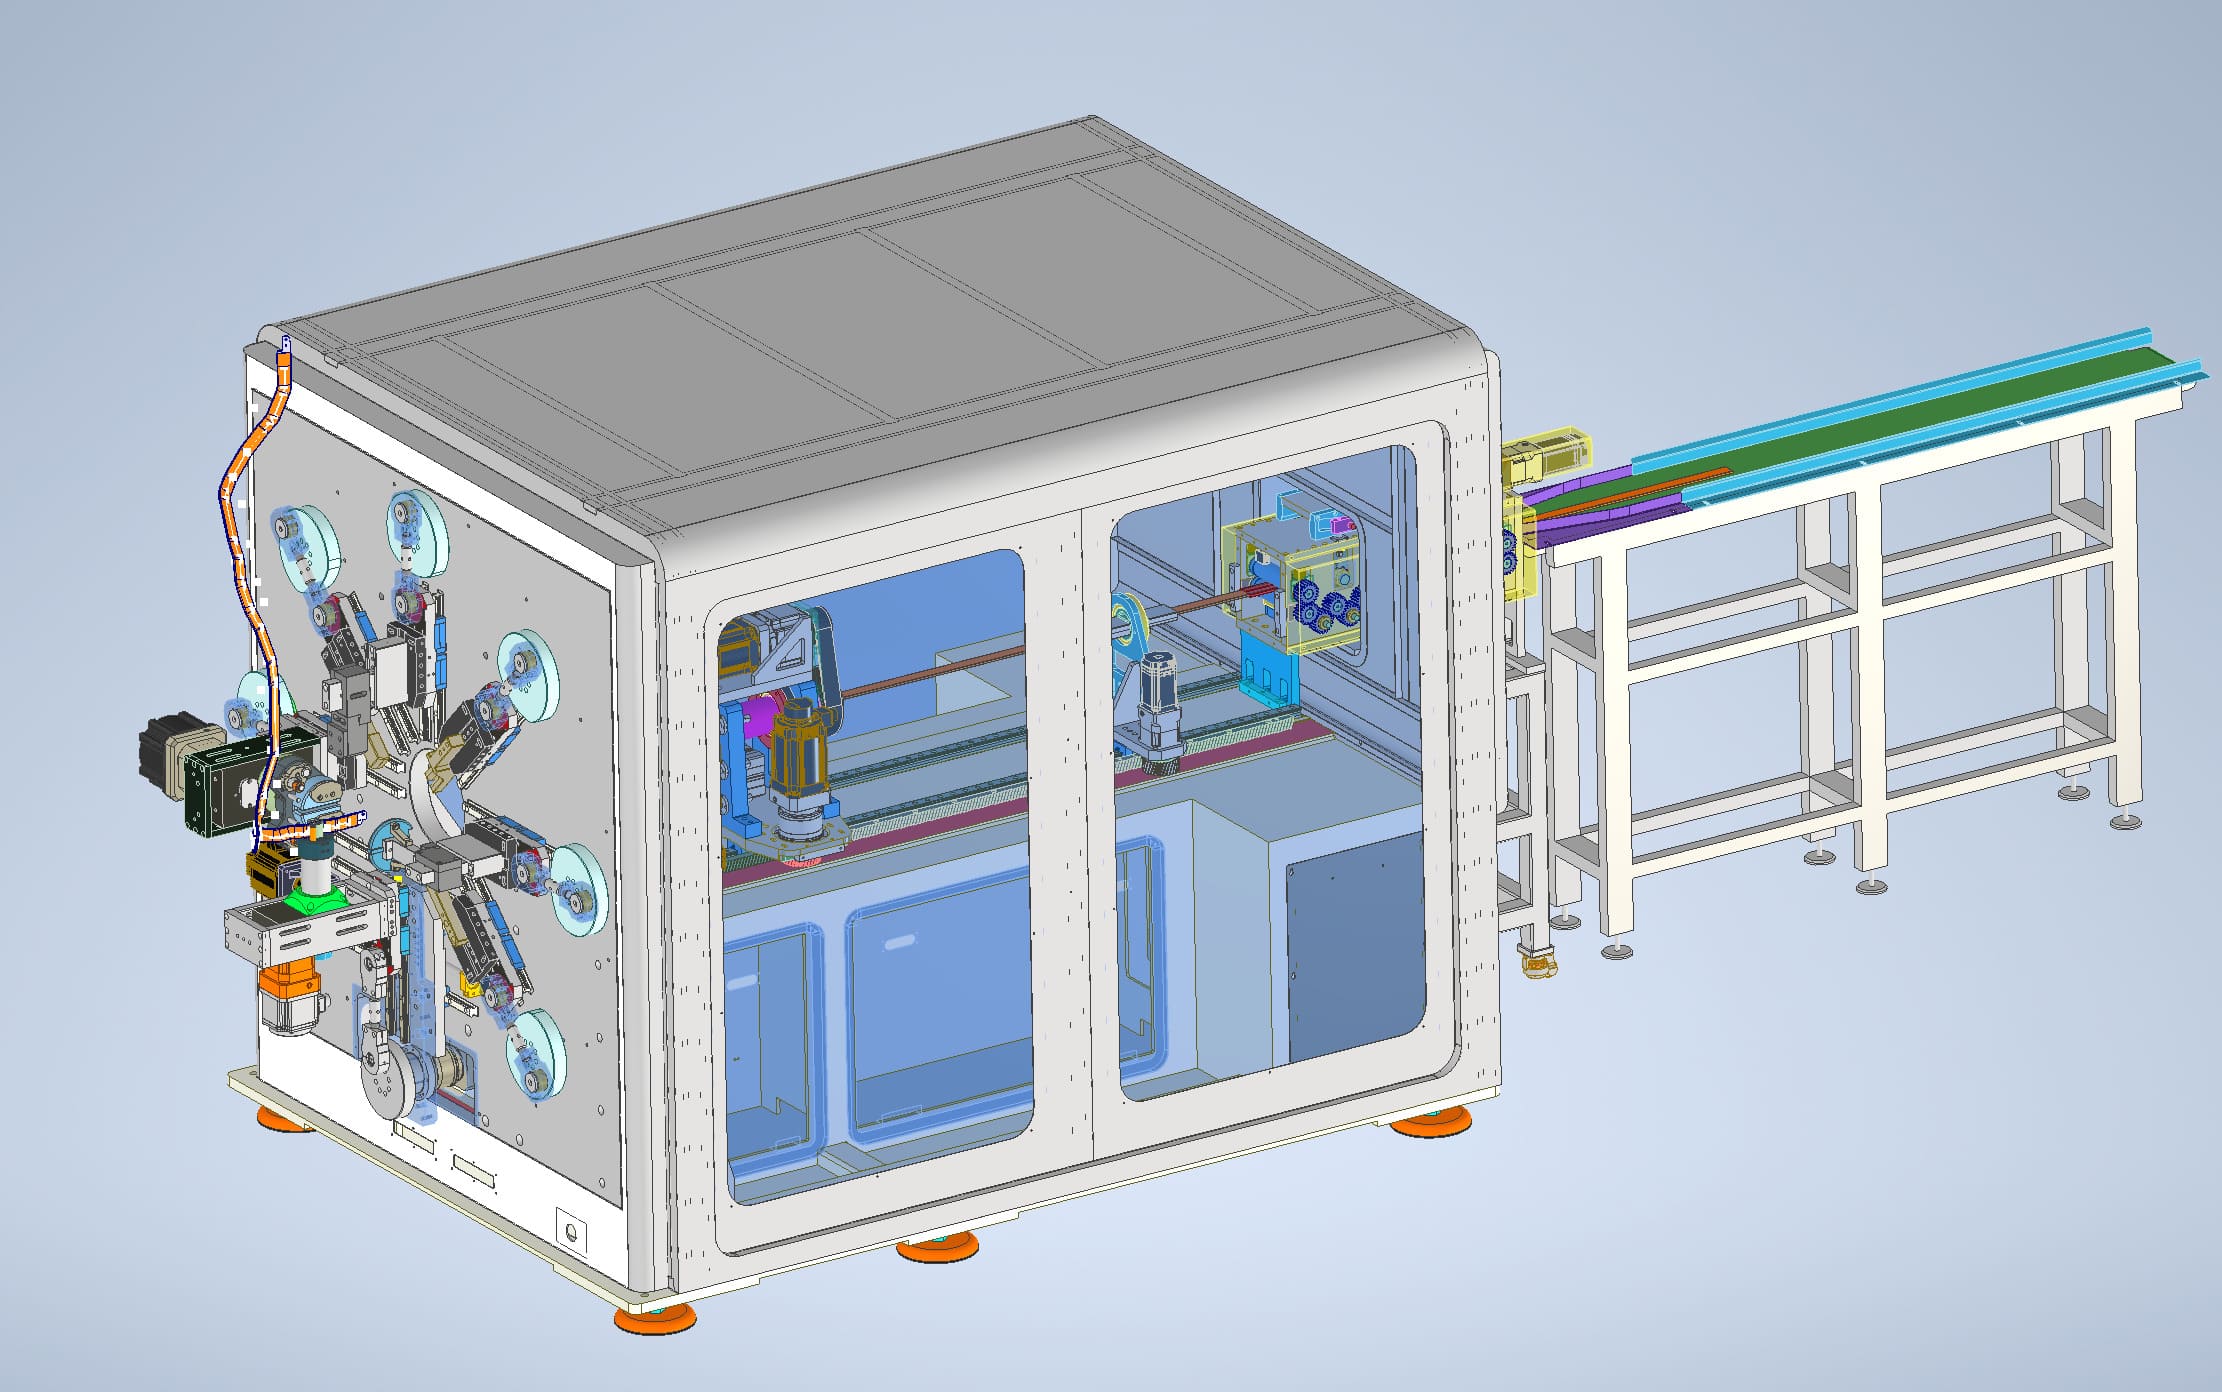
최종 정정
성형된 단면은 최종 치수 조정과 형태 보정을 위해 보정 기계에 넣어 하역합니다.
16
완제품 하역 및 보관
로봇은 완성된 버스바를 집어 완성된 제품 선반에 배치하여 수집 및 후속 처리를 진행합니다.
핵심 장비
2. 핵심 장비 구성
직선 및 절단기
코일 피드 버스바를 곧게 펴고, 공급하며, 절단하고, 표시합니다.
두께 2–6 mm | 폭 15–40 mm | 길이 800–3000 mm
양쪽 끝 스트리핑 머신
구리/알루미늄 버스바 양쪽 끝을 가열하고 기계적으로 제거합니다.
두께 2–6 mm | 폭 15–40 mm | 스트리핑 길이 10–100 mm
양쪽 끝 펀칭 머신
구리/알루미늄 버스바의 양쪽 끝을 펀칭하고 가장자리를 다듬습니다.
천공 두께 2–6 mm | 폭 15–40 mm | 인쇄 용량 60 T
간트리 이송 시스템
버링 제거기와 드라이아이스 클리닝 기계 사이의 중간 이동에 사용됩니다.
이동 거리: X 2500 mm | Y 3200mm
브러시 디버링 머신
구리/알루미늄 버스바 양쪽 끝에서 4면 디버링이 있습니다.
버링 제거 범위: 폭 20 mm | 두께 60mm
청소 장비
구리/알루미늄 버스바 양쪽 끝에 네 면으로 청소 처리를 했습니다.
청소 범위: 폭 20mm | 두께 60mm
터미널 용접 장비
구리/알루미늄 버스바 양 끝에 단자를 용접합니다.
맞춤형 고정구는 용접 요구사항에 맞게 구성할 수 있습니다.
굽힘기
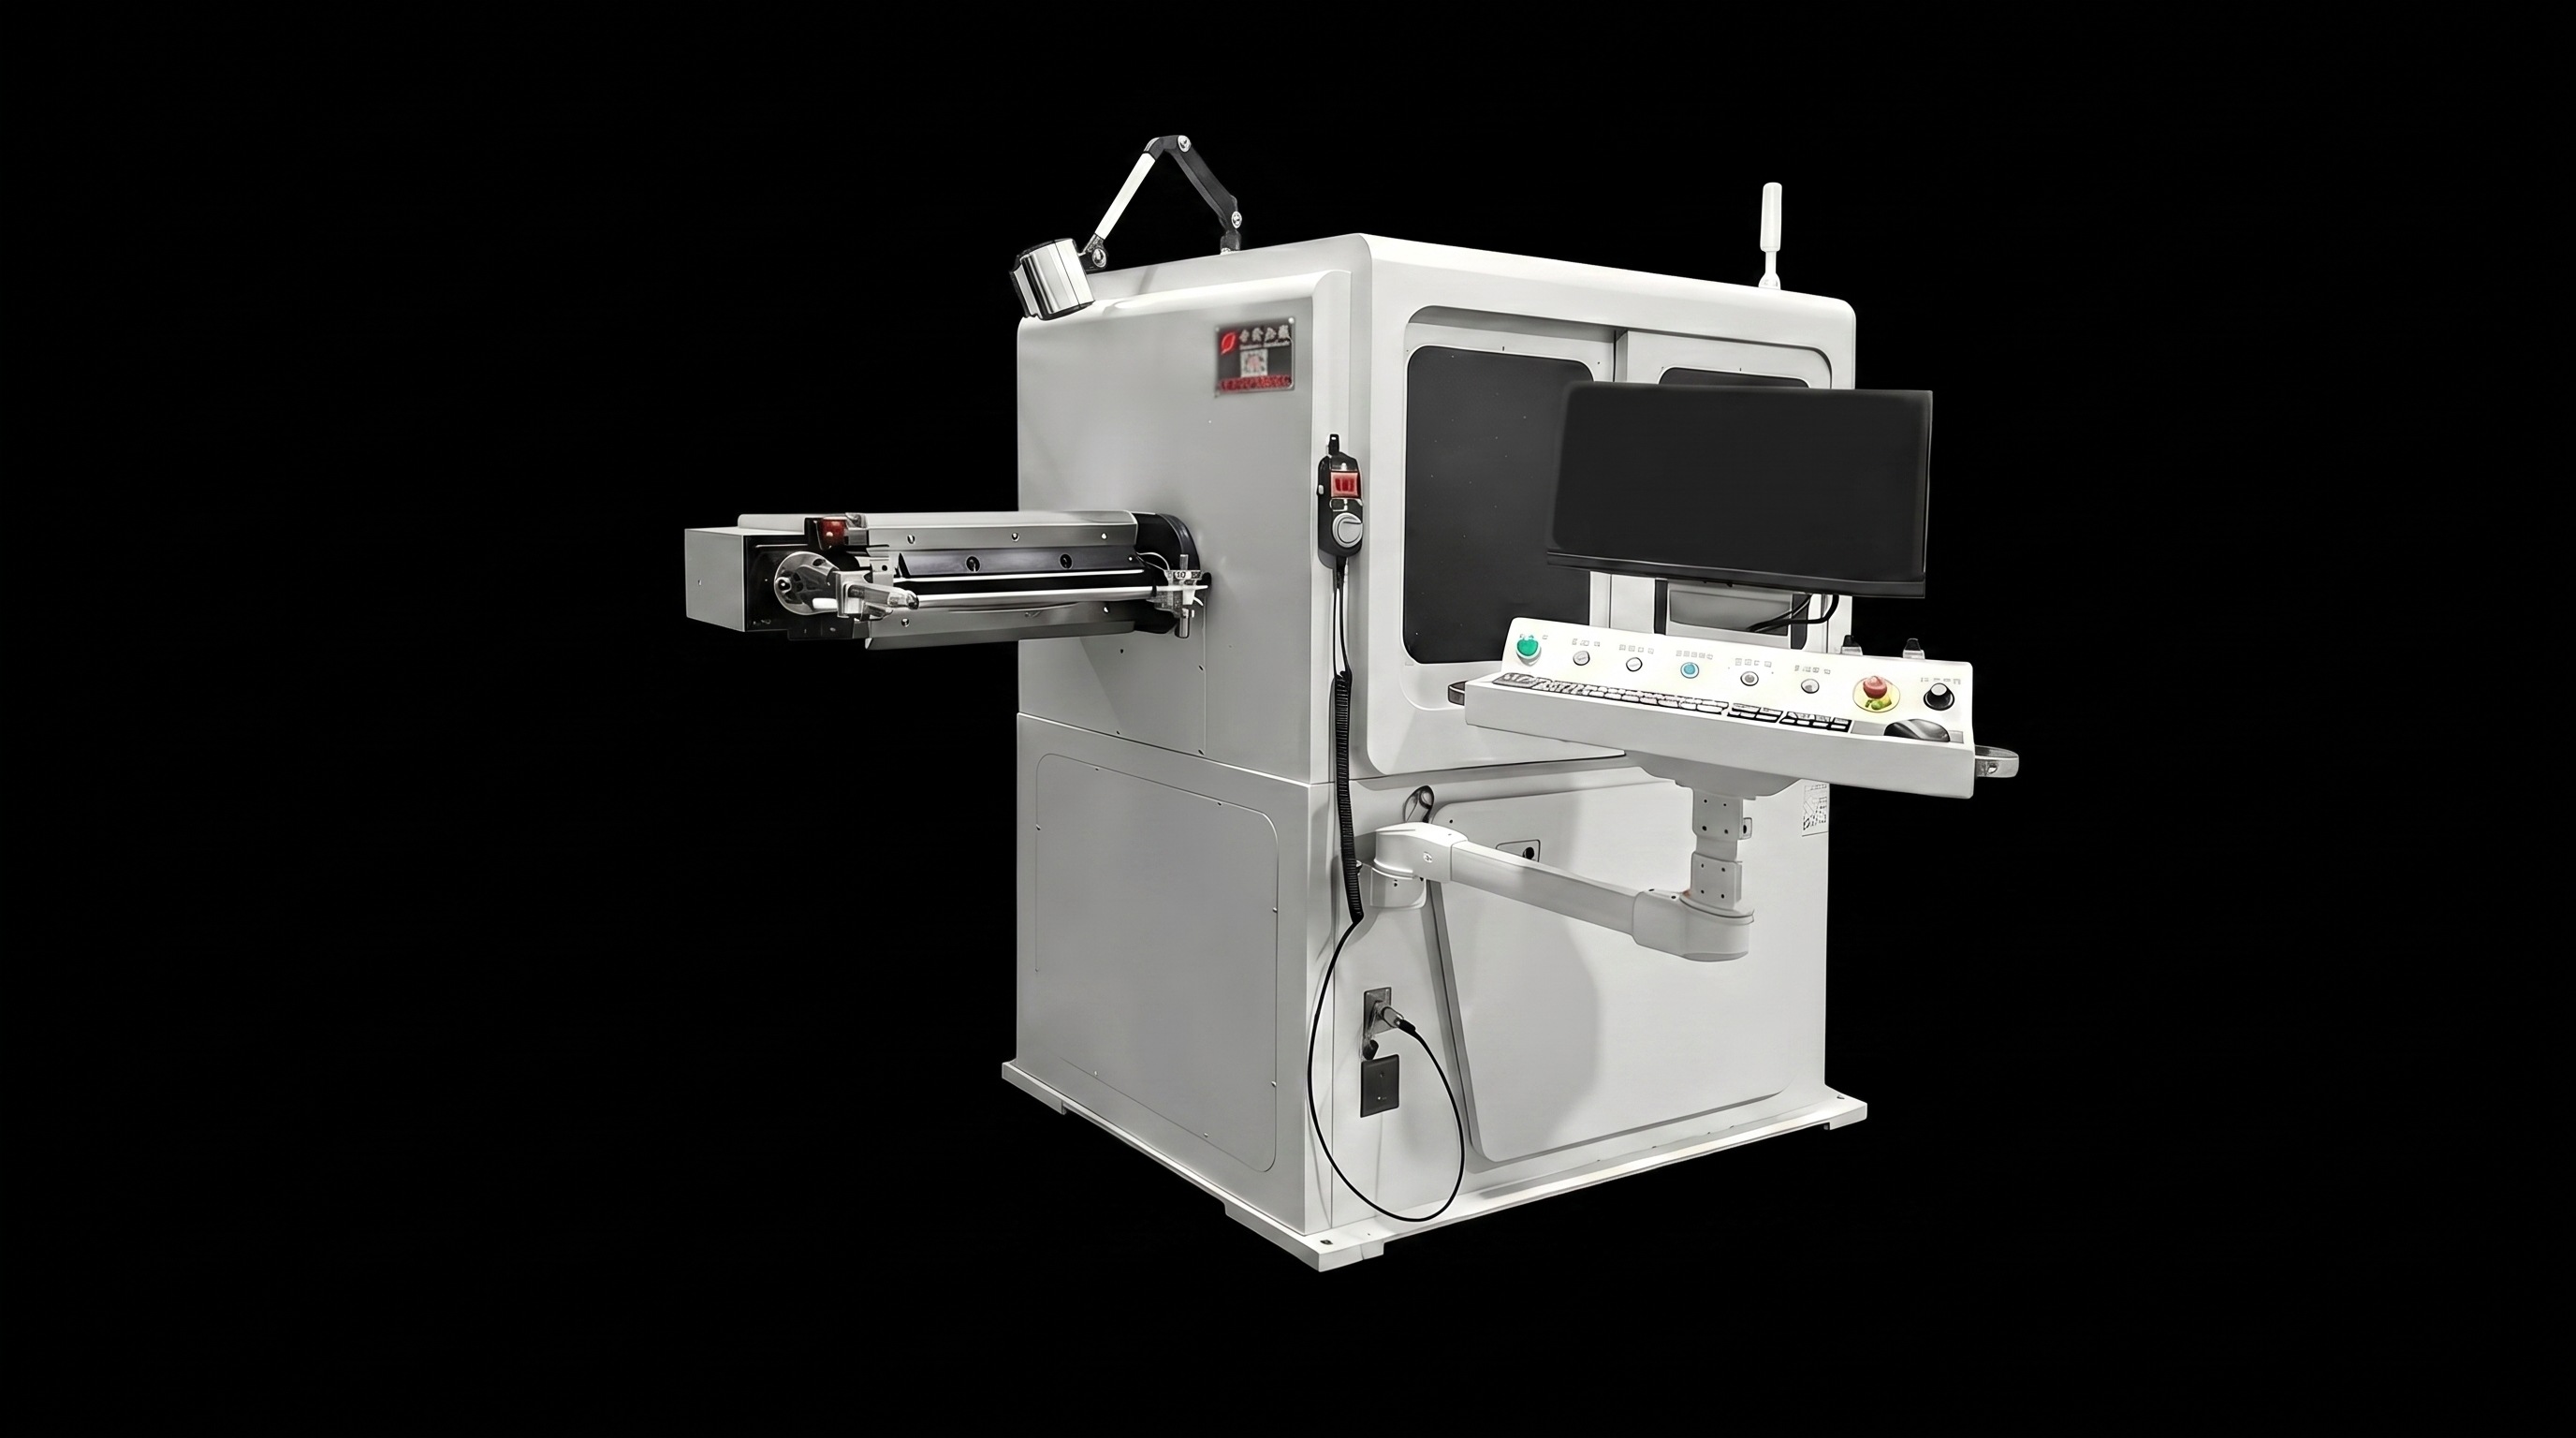
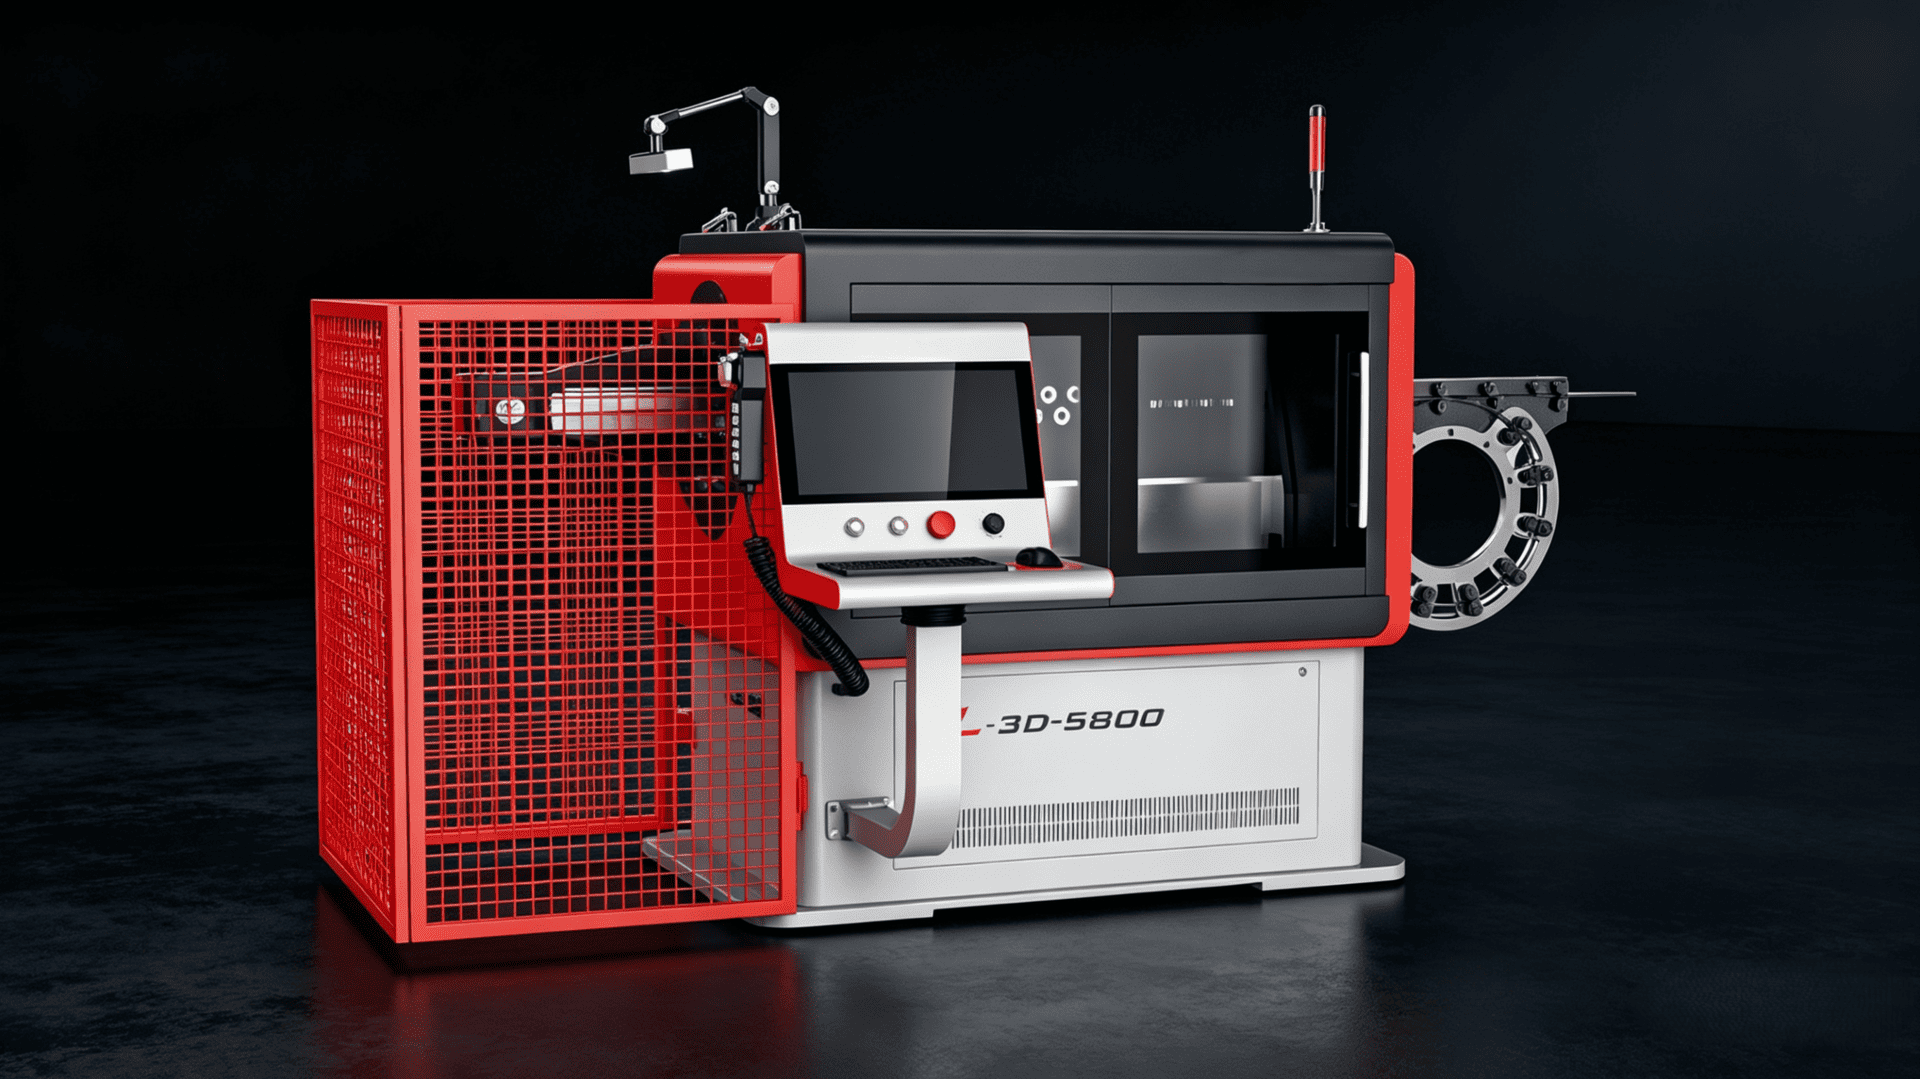
구리/알루미늄 버스바 섹션을 구부립니다.
단면적 50–240 mm² | 두께 2–6 mm | 폭 15–40 mm
노선 구성
3. 통합 회선 장비 구성
| 아니. | 장비 | 양. | 축 | 브랜드 | |
|---|---|---|---|---|---|
| 1 | 직선 및 절단기 | 1 | 6개의 축 | 베이랑 | |
| 2 | 양쪽 끝 스트리핑 머신 | 1 | 4축 | 베이랑 | |
| 3 | 양쪽 끝 펀칭 머신 | 1 | 4축 | 베이랑 | |
| 4 | 브러시 디버링 머신 | 1 | 6개의 축 | 선전시커 | |
| 5 | 드라이아이스 클리닝 기계 | 1 | 2개의 축 | 홍치 인텔리전트 | |
| 6 | 간트리 이송 시스템 | 1 | 3축 | 리타이 머신러리 | |
| 7 | 터미널 용접 장비 | 2 | / | / | |
| 8 | 굽힘기 | 2 | 13축 | 베이랑 | |
| 9 | 교정기 | 2 | 1축 | 베이랑 | |
| 10 | 로봇 | 5 | 6개의 축 | 이노반스 | |
| 11 | 재료 선반 | 2 | / | 베이랑 |
출처: PPT 19페이지, "장비 수량" 및 통합 라인 장비 목록.
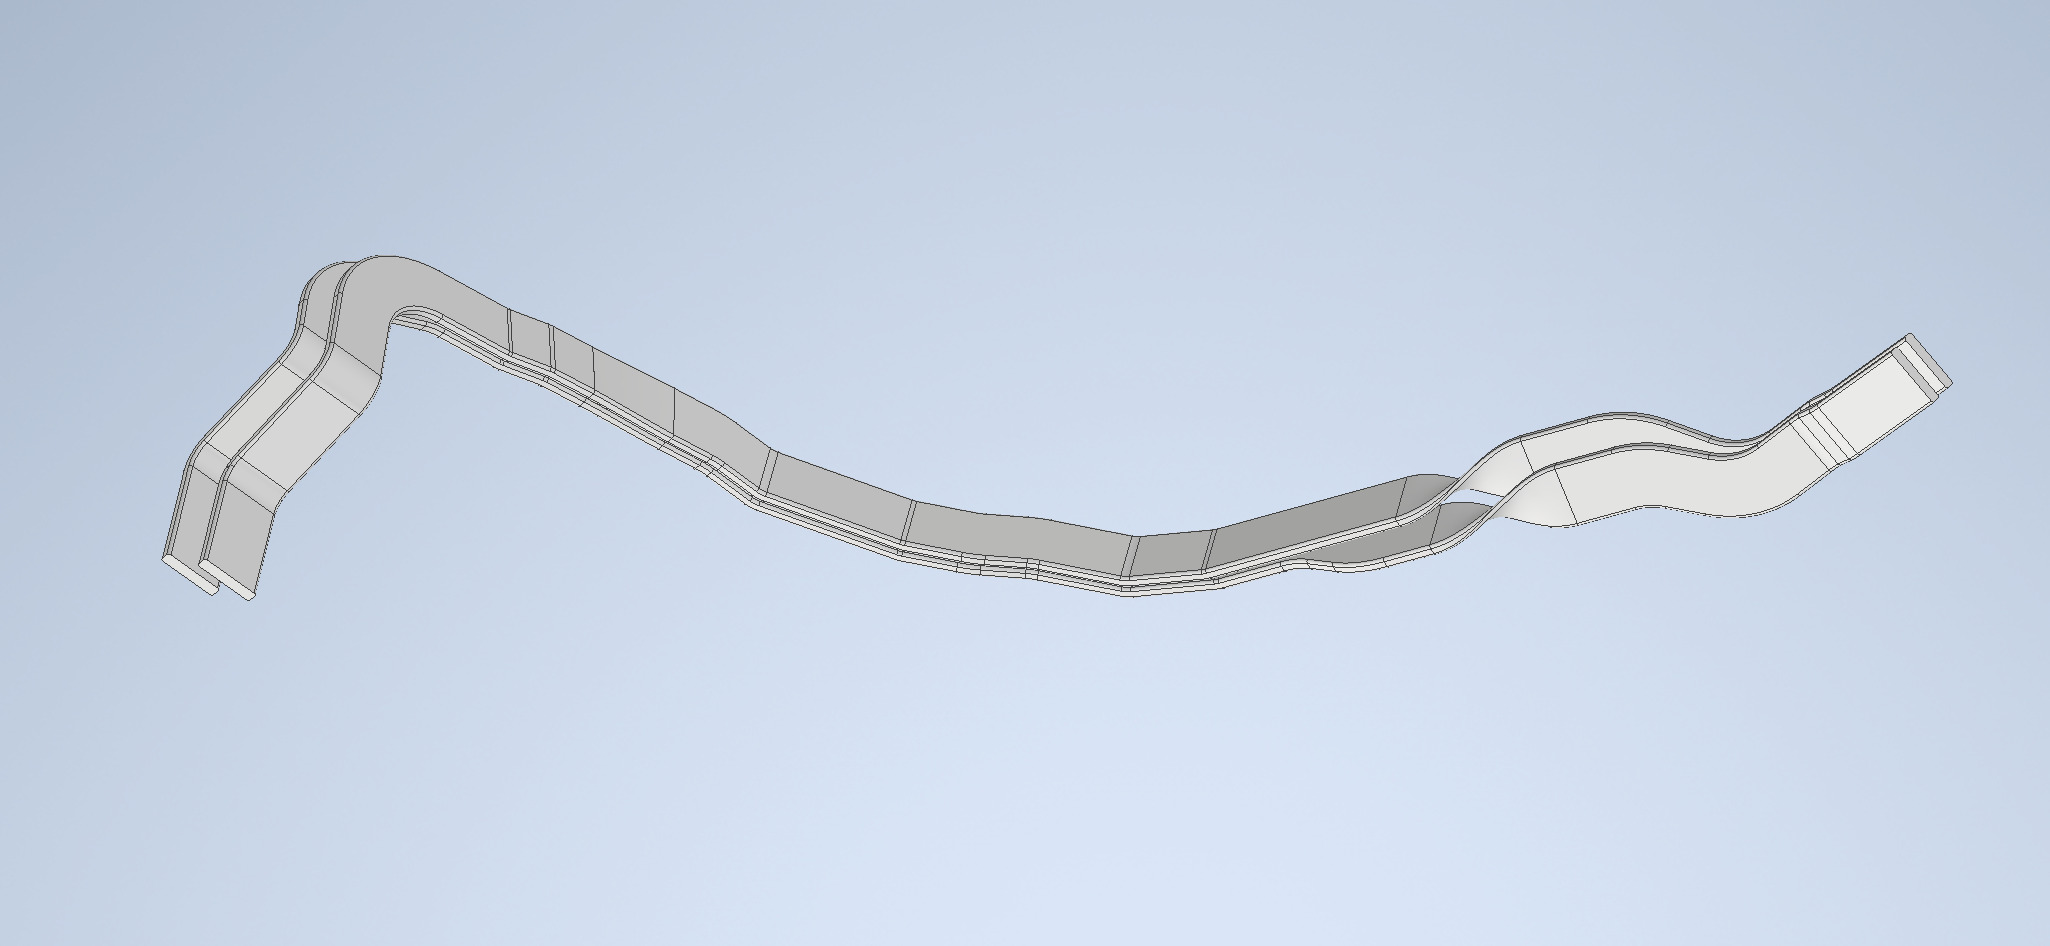
형성된 제품
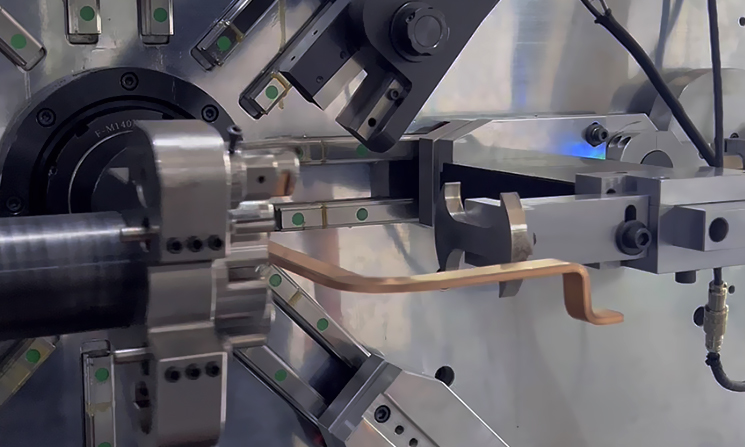
4. 성형된 제품 예시
생산 효율성
5. 생산 효율성
스트레이트닝 머신
30SEC
로봇 1호 하역
6SEC
양쪽 끝 펀칭
40SEC
로봇 2호 이송
6SEC
양쪽 끝 용접
50SEC
로봇 2호 하역
8SEC
버퍼 및 세척
30SEC
굽히기
75SEC
수정 및 하역
10SEC
총 생산 시간
부품당 총 생산 시간(추정 최대 사이클 시간)
75~85 sec/part
참고: 위 수치는 이 제안의 예상 최대 사이클 타임을 나타냅니다. 실제 시점은 시운전 결과에 따라 달라집니다. 출처: PPT 22–23쪽.
이 페이지의 모든 이미지는 제공된 "뉴 에너지 구리 및 알루미늄 버스바 섹션 성형 솔루션 0825.pptx"에서 직접 가져온 것입니다. 각 이미지에는 해당 PPT 페이지와 콘텐츠 검토 및 자산 검증 목적이 명시되어 있습니다.
제품 카탈로그
모든 제품 탐색