


네 가지 결함이 어떤 차량에서도 가장 많은 고철을 차지합니다버스바 굽힘기각도 드리프트, 코팅 균열, 내부 돌출 및 표면 긁힘. 각 질환은 근본 원인이 다르고, 그 중 절반은 바가 굽이에 닿기 전에 시작됩니다. 이것은 저희 엔지니어들이 고객 층에서 사용하는 진단 목록입니다 — 먼저 간단한 답변을 보고, 그 다음에 확인을 확인하는 검사가 있습니다.
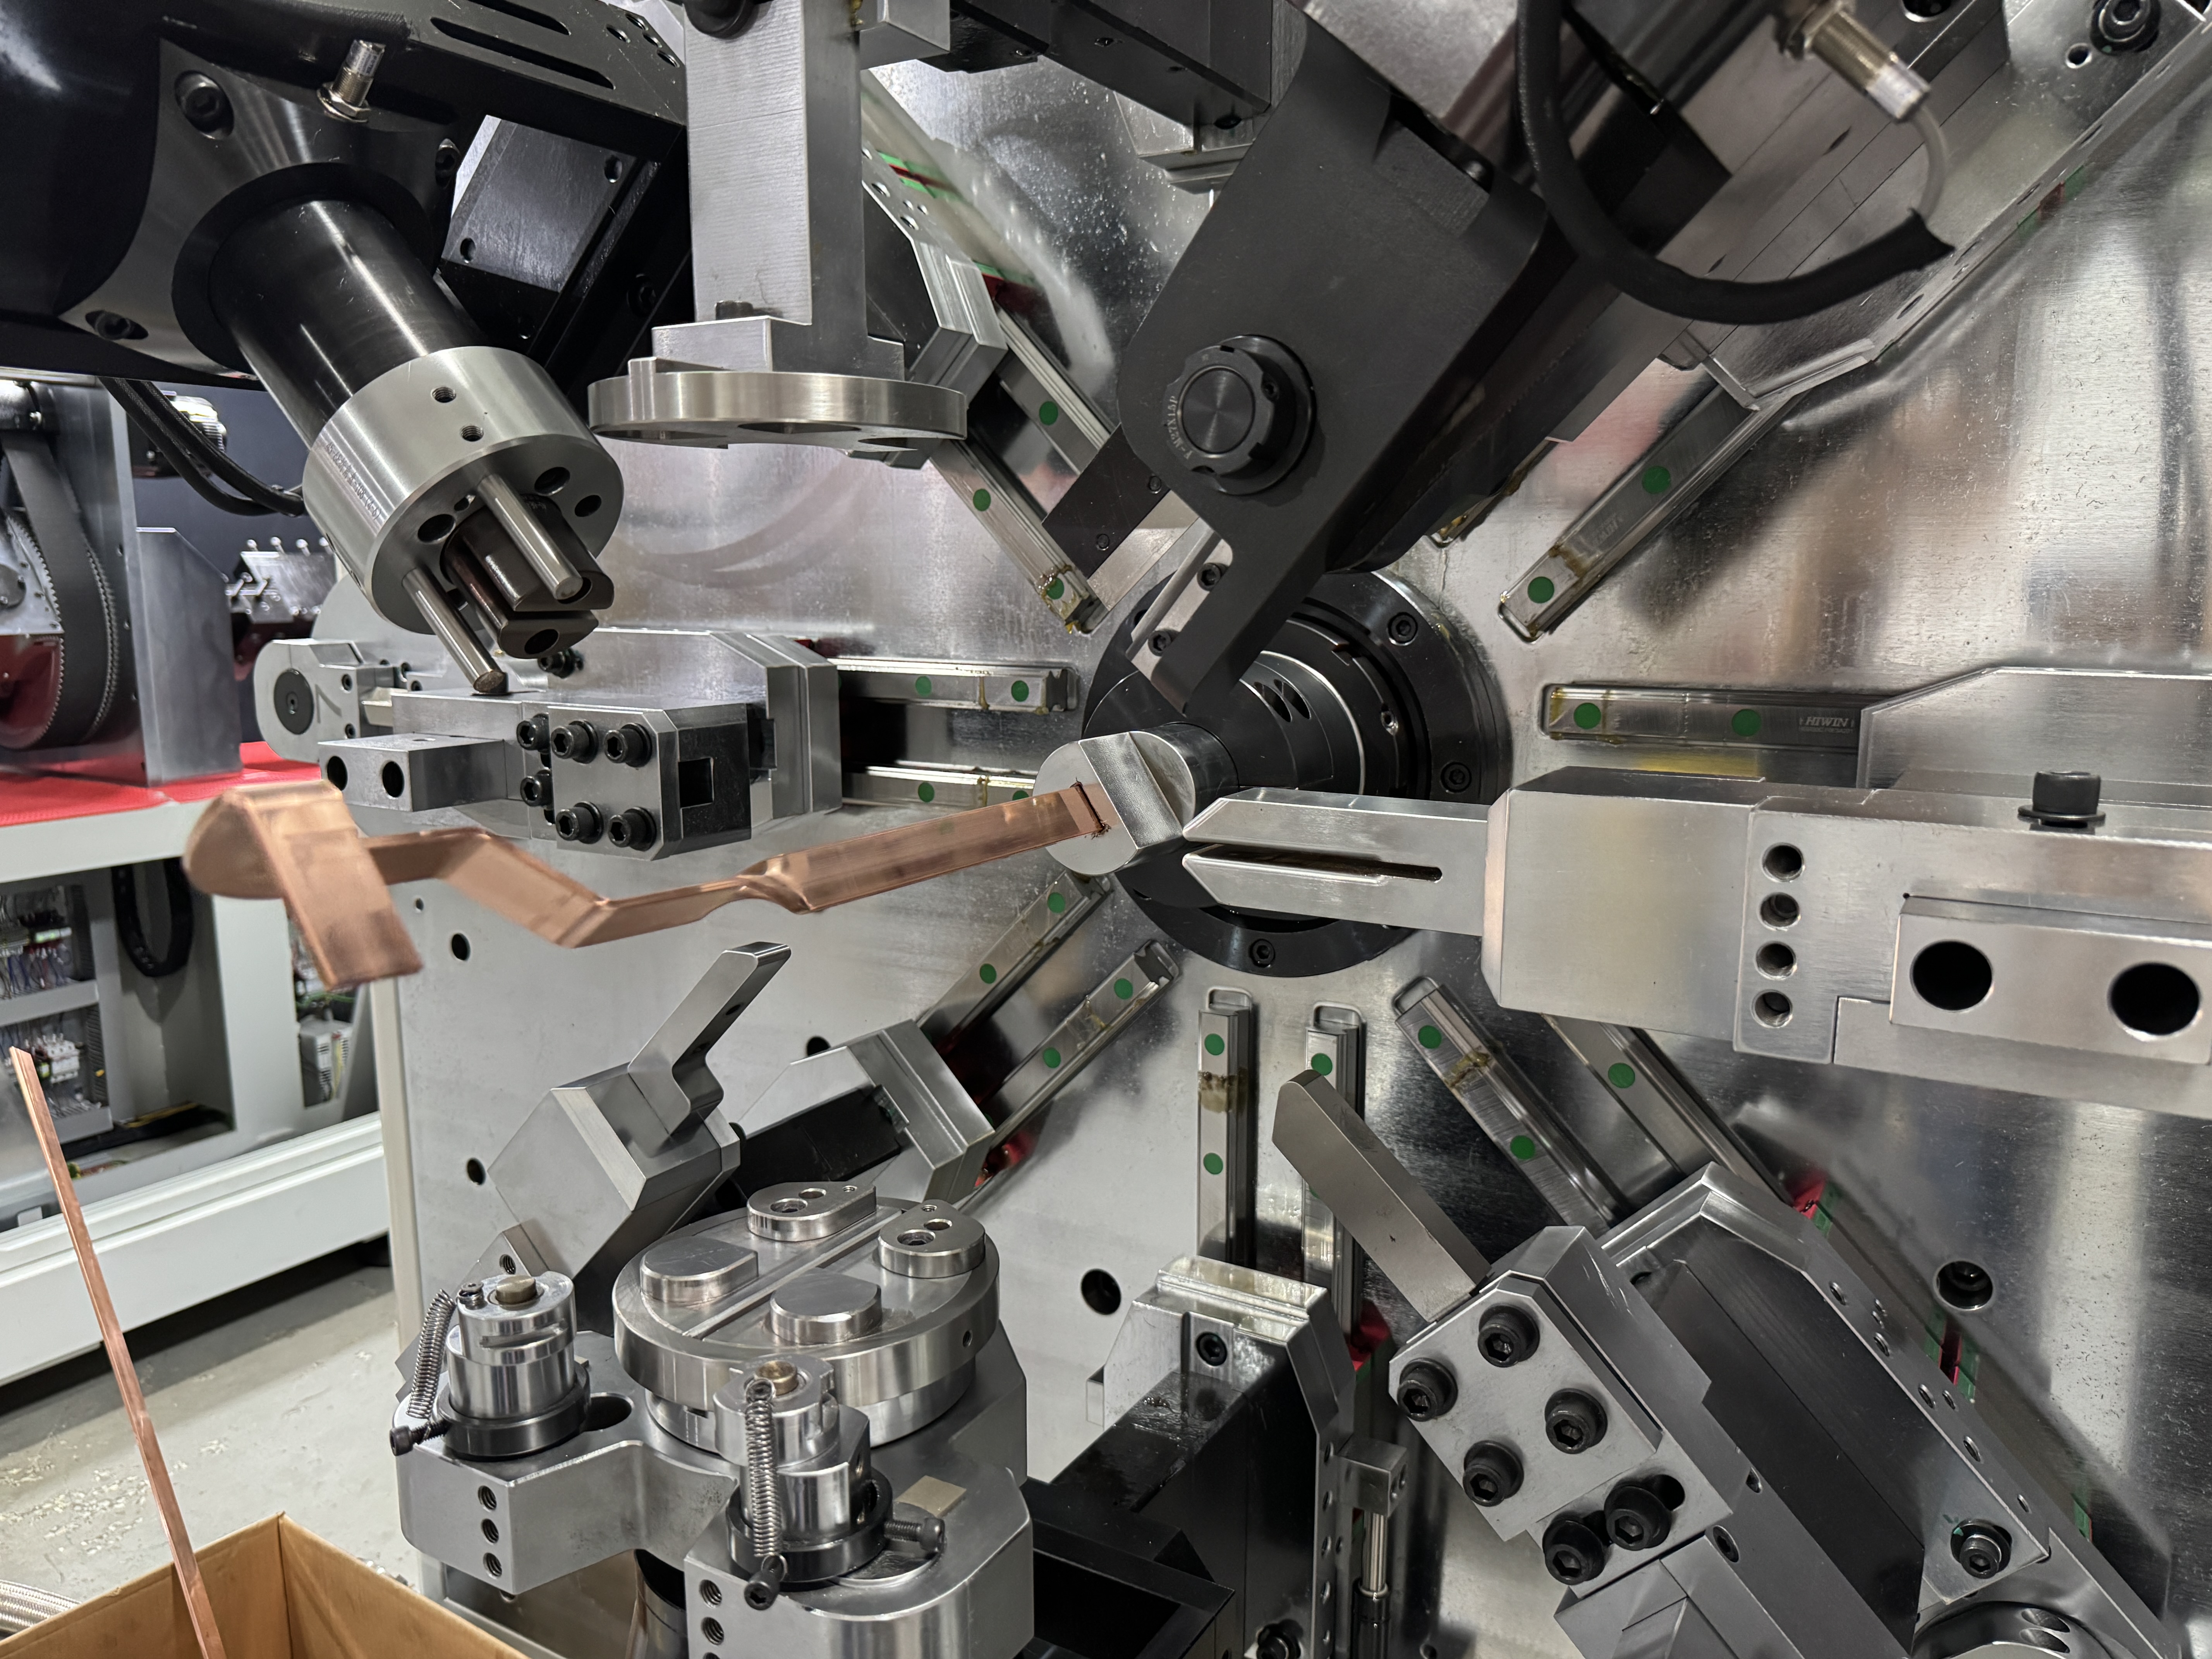
결함의 절반은 굽힘 이전에 시작됩니다
세부 사항에 앞서 유용한 규칙: 바가 기계에 들어가는 순간, 그 표면은 보호되거나 이미 손상된 상태입니다. 트랙 피딩은 바를 넓은 접촉 부위에 감싸 줍니다. 롤러 휠이 특정 지점에서 눌려줍니다. 클램프 피더는 잡았다가 해제합니다. 이 세 가지 설계는 서로 다른 방식으로 고장을 일으키며, 그 결함은 나중에 구부림 문제처럼 보이는 결함으로 나타납니다. 그래서 모든 것에 대해버스바 굽힘기우리가 제작할 때, 공급 라인은 굽힘 헤드만큼이나 세심하게 설계되어 있습니다 — 아래 TP-DL-45-6E가 전체 레이아웃의 좋은 예입니다.
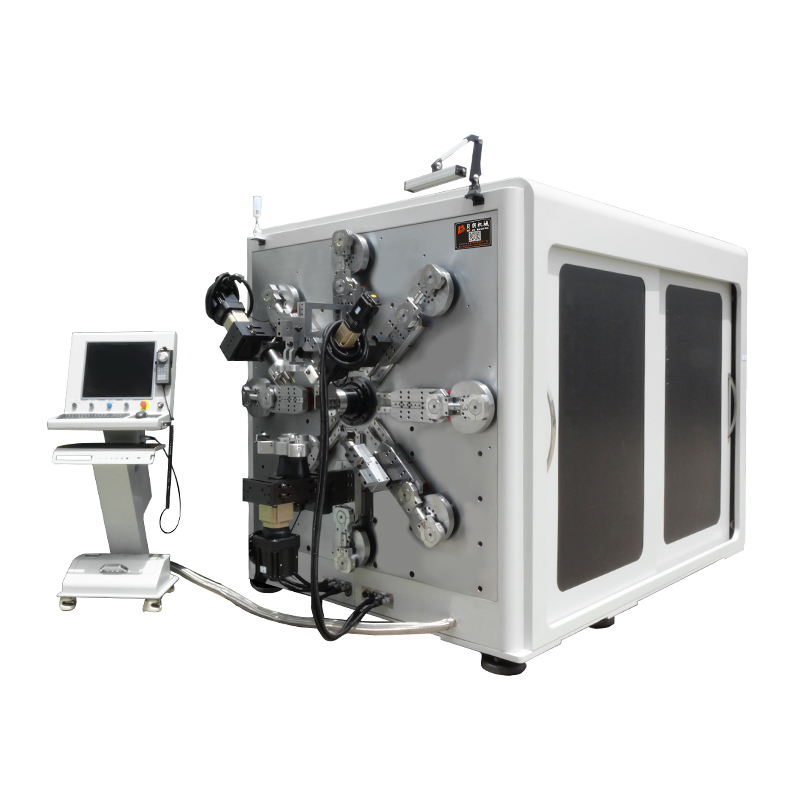
결함 1: 굽이 후 각도 드리프트
간단한 답변:구리는 압력이 해제될 때 탄성 회복을 하므로, 프로그래밍된 90°는 91–92°에 착지합니다. 오버벤딩으로 보상하고, 템퍼, 두께, 벤드 방향에 대한 값을 기록하세요.
연성 또는 어닐링된 막대는 회수율이 가장 낮으며; 단단히 뽑은 막대가 가장 많이 회수되며 공장 로트마다 다릅니다. 두께는 더 깊은 변형 구역이 예측 불가능하게 회복되기 때문에 중요합니다. 방향도 중요합니다 — 평평한 굽힘이 수직 굽기보다 더 단단히 고정되기 때문에 공개된 정확도 표적은 다릅니다(±0.1° 평평, ±0.2° 수직).
체크:한 테스트 부품을 명목 기준으로 굽히고, 차이를 측정한 뒤 보상으로 입력하고, 두 번째 부품을 검증합니다. 네 번의 굽힘이지, 마흔 번이 아니라. 만약 교대 도중에 드리프트가 다시 발생한다면, 프로그램 때문이 아니라 바 온도나 많은 변화 때문일 가능성이 있습니다.
결함 2: 외측 반경의 코팅 균열
간단한 답변:외부 코팅은 PVC, PA12, 마이카 테이프가 따라올 수 있는 범위를 넘어 늘어납니다. 반경이 너무 좁거나, 코팅이 차갑고 미리 손상된 상태로 굽은 부분에 도착했을 수도 있습니다.
두 가지 수정법을 순서대로 적용했습니다. 먼저, 기하학: 내부 반경은 평평한 굽힘은 바 폭의 1배, 수직 굽기는 바 두께의 1배로 유지하세요. 둘째, 온도입니다: 출구의 고주파 예열 장치가 성형 직전에 바를 데워 코팅이 갈라지는 대신 늘어날 만큼 탄력을 갖게 만듭니다.
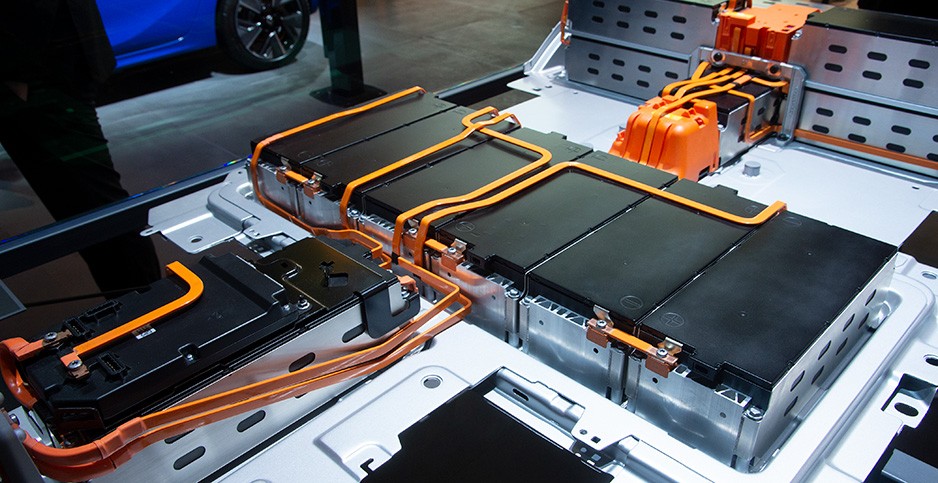
체크:만약 금이 아침 출발이나 추운 날에만 나타난다면 예열입니다. 만약 한 도면에만 나타난다면 반경입니다. 만약 이들이 평행선처럼 공급 경로를 따라간다면, 그것은 어느 것도 아니며, 그것이 공급 결함입니다.
결함 3: 안쪽 얼굴의 돌출
간단한 답변:변위된 구리는 내부 반경의 비압축성 코팅을 바깥쪽으로 밀어냅니다. 반경, 예열, 그리고 도면이 급하게 굽히는 부분에서는 심과 오븐 재작업 단계로 제어하세요.
PVC-마이카 바의 생산 기준은 평면 굽은 부분에서 단면으로 1.6mm, 수직 굽은 부분에서 1.5mm로 측정되며, 업계 기준으로 일반적으로 양쪽 모두 4mm로 인용됩니다. 혹이 여전히 생기면, 순서는 다음과 같습니다: 부풀어 오른 부분에 스테인리스 심을 깔고, 압력을 위한 잠금 플라이어, 100–130 °C에서 터널 오븐을 1분에서 2분간 가열한 후 팬 냉각. 순서를 바꿔서 냉냉 클램핑 또는 심 없이 가열하는 것은 돌출 대신 벗겨진 패치를 만드는 것입니다.
체크:엄지손가락으로 돌출부를 눌러. 부드럽고 탄력 있는 덩어리가 들어 올리고 열로 회복됩니다. 단단한 덩어리와 하얗게 변하면 반경이 이미 소재에 비해 너무 좁다는 뜻입니다.
결함 4: 긁힘과 휠 자국
간단한 답변:접촉 압력이지, 굽힘이 아니라. 포인트 하중이 있는 롤러, 날카로운 가이드 엣지, 마모된 트랙은 모든 버스바 굽힘 기계에서 공급 방향과 평행하게 자국을 남깁니다.
체크:스크래치 피치를 피드 증분에 맞춰 측정하세요. 급전 단계에서 정확히 간격을 둔 표시는 급수기에서 나옵니다; 불규칙한 긁힘은 가이드나 런아웃 테이블에서 발생합니다. 코팅 바에서는 단일 바퀴 플랫이 변속 시 가장자리 전체를 벗길 수 있습니다.
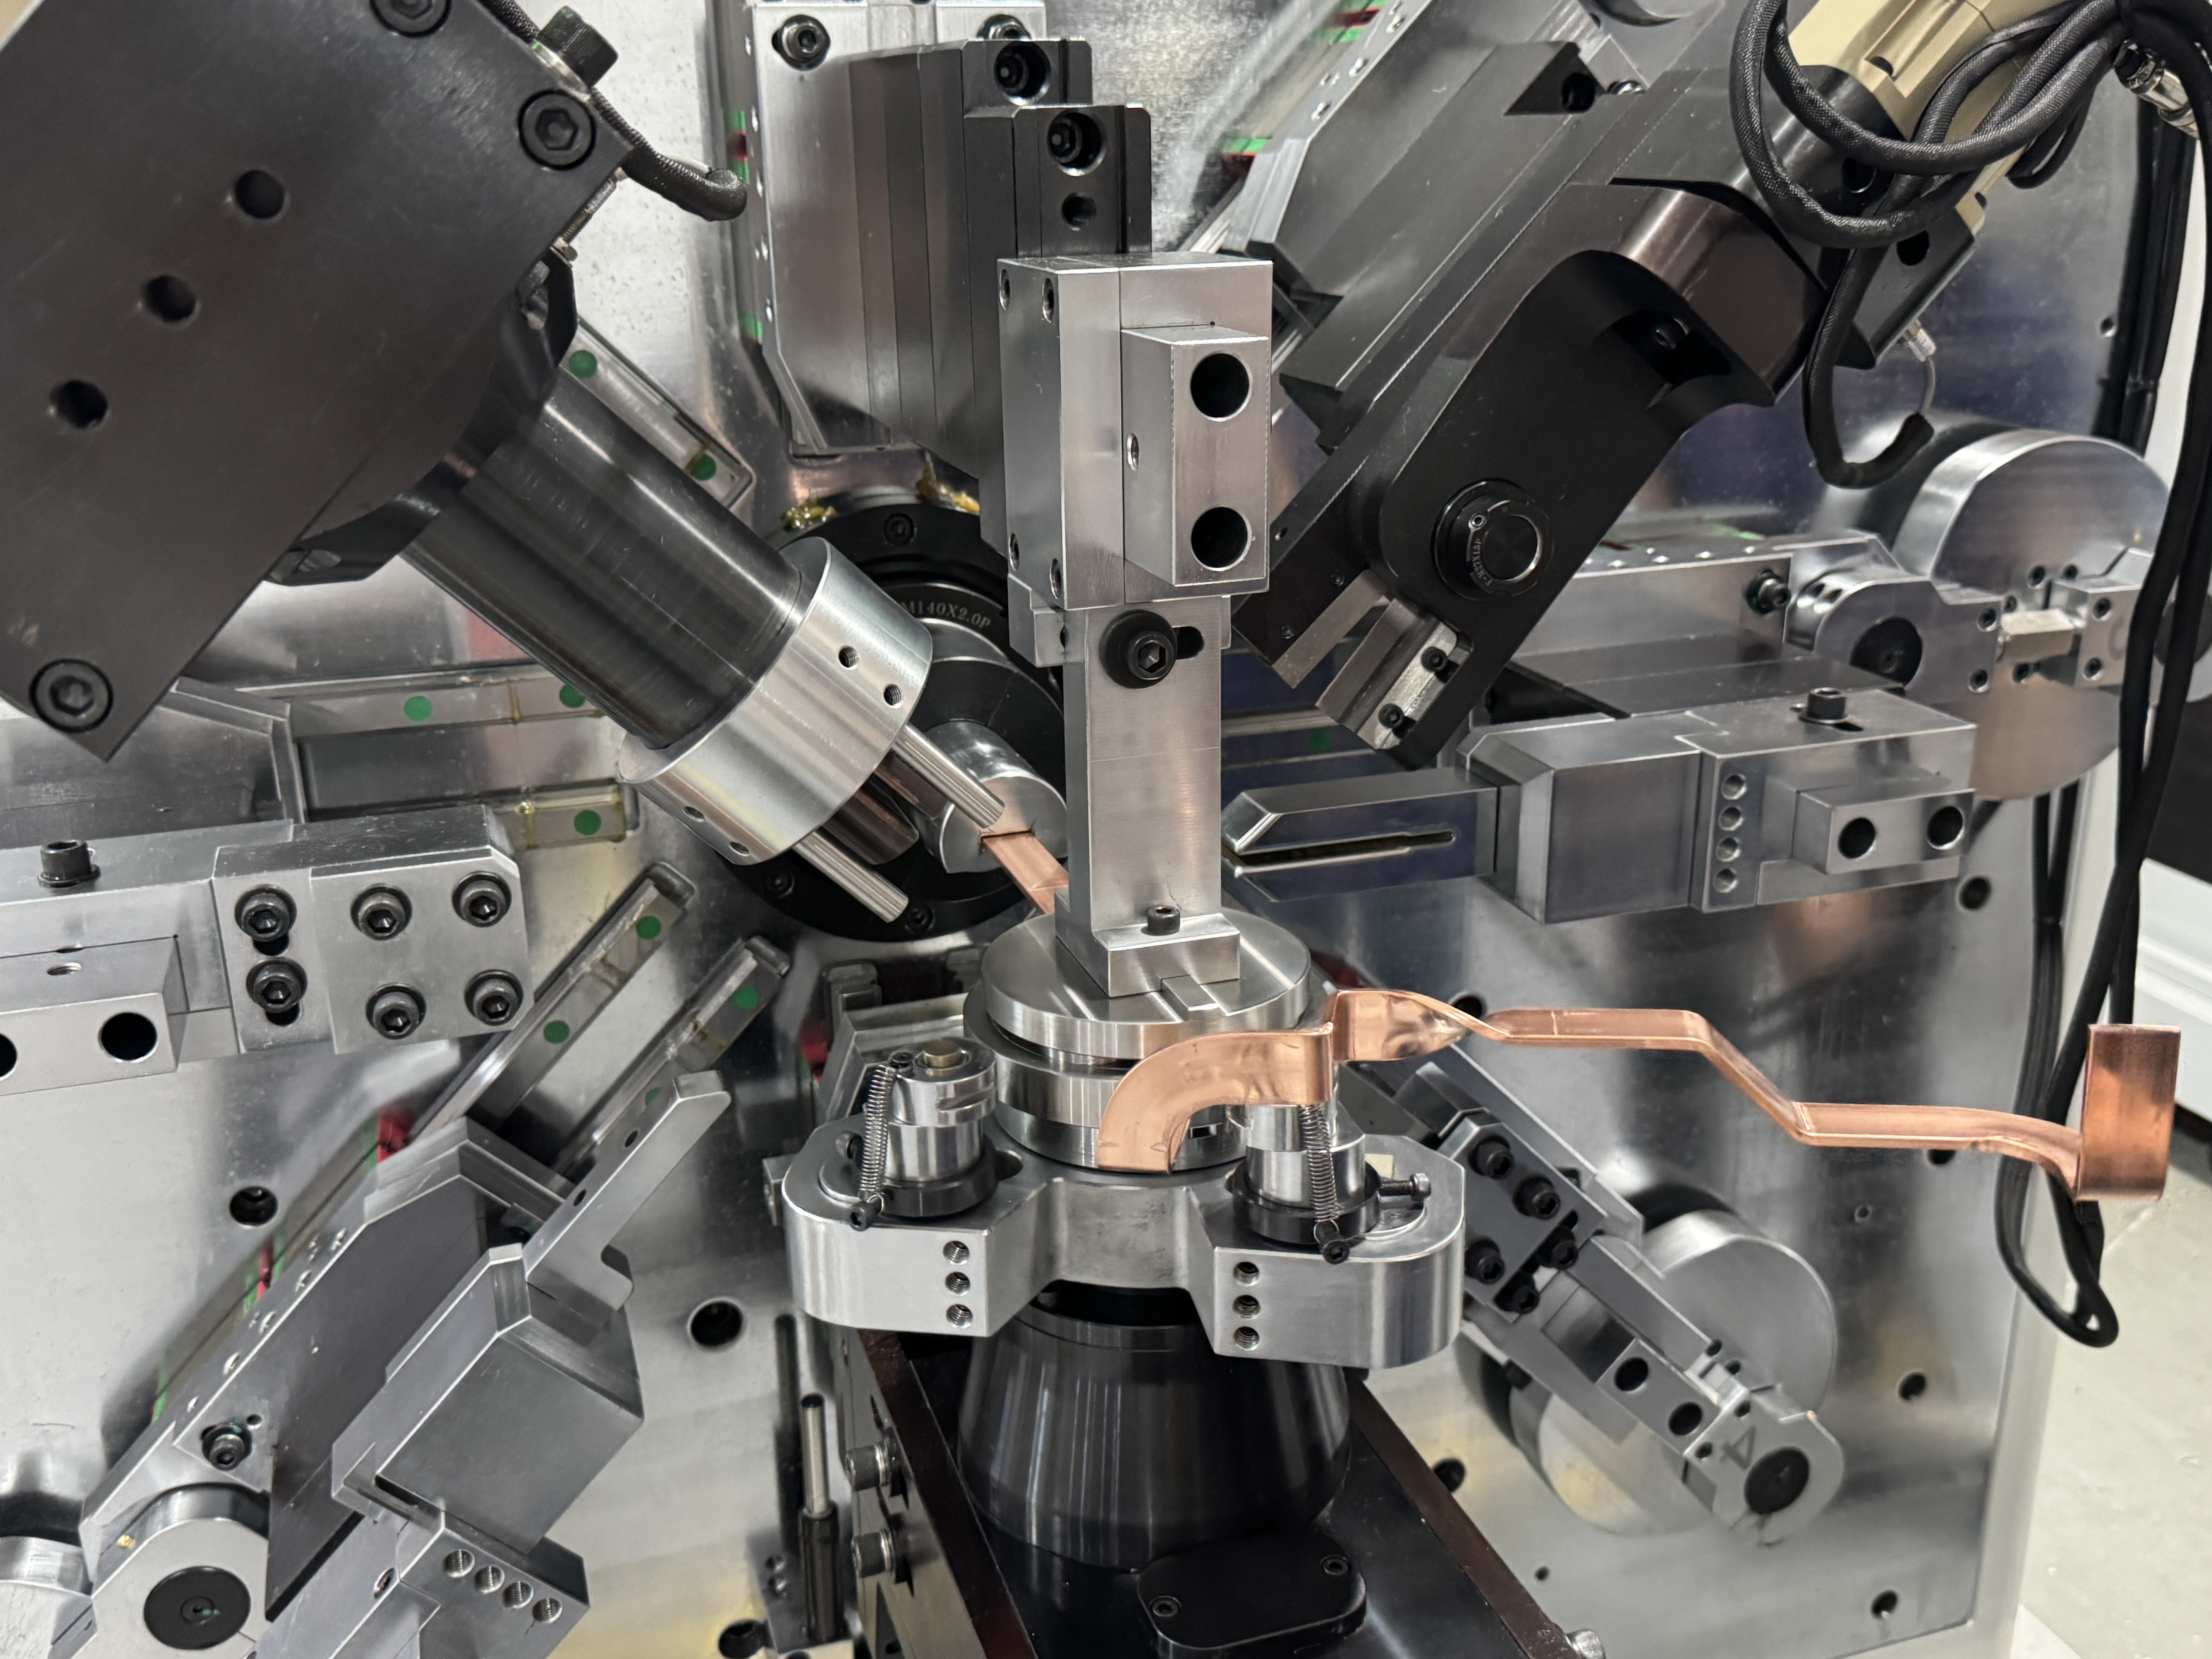
빠른 진단표
저희는 작업장을 나가는 모든 버스바 굽힘기의 가드도어 안에 이 테이블의 버전을 테이프로 붙여두고 있습니다:
| 증상 | 가장 유력한 원인 | 첫 번째 체크 |
|---|---|---|
| 각도 드리프트 1–2° | 스프링백, 잘못된 보상 | 템퍼와 두께 변화 |
| 외측 반경의 균열 | 반경이 너무 꽉 끼거나 차가운 코팅 | 흡입 반경, 예열 설정 |
| 내부 돌출 초과 사양 | 반경, 접착, 콜드 바 | 반경 규칙, 오븐 기록 |
| 평행 스크래치 | 피더 접촉 | 트랙 압력, 바퀴 마모 |
| 표시는 바 끝에만 표시됩니다 | 가이드 입구/출구 가장자리 | 가이드 정렬 |
이것이 귀하의 라인에 의미하는 바
이 네 가지 결함 중 어느 것도 진단을 위해 새 기계가 필요하지 않습니다. 그중 세 개는 배경과 재료 상태에 따라 결정됩니다; 단 하나, 만성 코팅 손상만이 보통 공급 설계 자체를 가리킵니다. A버스바 굽힘기카테고리별로 거부 사유를 추적하며, 일주일 내에 원인을 찾을 수 있습니다. 고철만 계산하는 기계는 몇 달 동안 잘못된 기준을 계속 조정할 것입니다.
반품 빈에 한 가지 주요 카테고리가 있다면, 결함, 도면, 자재 배치 사진을 BELAN에 보내세요. 같은 부품을 버스바 굽힘기에서 돌리고, 결과를 측정한 뒤 문제를 해결한 파라미터가 담긴 영상을 보낼 예정입니다.
BELAN Machinery, 자동차 와이어 성형 솔루션의 전문가 공급업체입니다. 결함 사진과 바 사양을 공유해 무료 시범 굽힘 작업이라면, 측정된 부품과 공정 설정을 반환해 주세요.
지금 고집 센 결함 하나만 쫓고 있나요?
반품 사진, 도면, 그리고 바 배치 사진을 보내주세요. 저희는 매칭 기계로 재현하고, 수정 과정을 촬영한 뒤 파라미터를 반환해 드립니다 — 비용도 부담도 없습니다.

