


구멍, 슬롯, 눌린 이빨, 와이퍼 암의 로고는 평평한 특징입니다. 프린트 어디든 원하는 곳에 그려도 좋아요 — 만약 굽은 후에 계획되면 스크랩 플랜이 됩니다. A와이퍼 암 굽힘기펀치, 프레스, 표시를 먼저 넣고 굽히는 이유는 레이아웃의 편의가 아니라, 다이와 기준면이 요구하기 때문입니다. 이 순서에 대한 이유를 알려드리니, 평가를 위해 도면을 보낼 때 무엇을 확인해야 하는지 알 수 있습니다.

굽히면 한 번에 세 개의 기준면이 파괴됩니다
먼저, 위치 기준점부터 살펴보겠습니다. 구멍, 슬롯, 치아, 로고 위치는 모두 평평하고 직선 면에서 치수를 산정합니다. 테이블 위에 펴진 평평한 막대는 모든 특징에 깔끔한 2D 좌표를 부여합니다; 팔을 구부리면 3D 부품이 되며, 같은 작업자가 두 가지 다른 방식으로 클램프를 하면 서로 다른 위치를 측정할 수 있습니다. 둘째, 다이 접근성. 펀칭과 프레스는 피처 아래에 평평한 지지대와 수직 프레스 스트로크가 필요합니다. 휘어진 팔이 매달려 방해가 되는데, 주사위가 기능에 닿지 못하거나 제대로 맞춰지지 못합니다. 셋째, 스트레스 얼굴입니다. 굽힘 바깥쪽은 인장되어 있고, 굽힘선 근처의 구멍이나 슬롯이 균열이 시작되는 바로 그 위치에 버와 가공 경화된 가장자리를 박습니다. 그래서 도면은 굽힘선에서 멀리 떨어진 평평한 구역에 구멍과 슬롯을 두고, 공정 순서가 먼저 펀칭하고 나중에 굽히는 방식으로 협력해야 합니다.
순서가 틀렸을 때 어떻게 되는가?
펀치 앞에서 무브로 구부리면 세 번의 실패가 번갈아 나타난다. 구멍 위치가 드리프트되는 이유는 3D 부품에서 반복 위치를 찾을 때 구멍 허용차가 직접 줄어들기 때문입니다. 구멍이 가장자리에 금이 가는데, 이는 늦게 펀칭된 버가 장력 면에 자리 잡고 균열이 그 뒤를 따라오기 때문입니다. 치아와 로고는 평평한 지지대가 없으면 부분마킹의 깊이가 다르기 때문에 눌리지 못합니다. 이 모든 것은 하류에서 수리할 수 없습니다.

기계가 시퀀스를 잠그는 방법
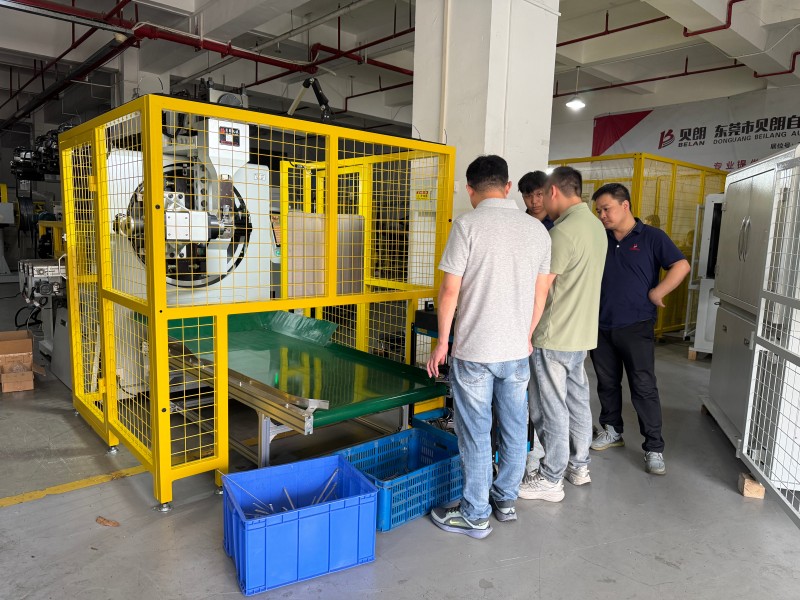
우리의 처리 체인와이퍼 암 굽힘기(BL-YG-12A)는 정확히 그 순서대로 배열되어 있습니다: 쌍쪽 끝 페이오프에 코일링하고, 공급하고, 곧게 펴고, 펀칭 및 슬롯을 내며 이빨을 눌러 평평한 구역에 로고를 찍고, 그 후 내부 및 외부 회전 헤드를 동기화하여 구부리기(측면 굽힘, 수직 굽힘, 트위스트 굽힘)로 굽히고, 미리 적재된 컷오프로 마무리합니다. 12개의 풀 서보 축이 이 흐름을 구동합니다: 3개의 7.5KW 펀칭 모터가 평면 지형을 처리하고, 7.5KW 급전 모터가 바를 전달하며, 두 개의 4.4KW 회전 모터가 굽힘 지점에서 나오며, 총 55.9KW, 500mm 굽힘 스트로크, 16000KG 프레임을 사용합니다. 4×9mm와 4×12mm 플랫 와이어 구간을 사용합니다. 이 구조물은와이퍼 암 굽힘기통합 이야기는 이전에는 3대에서 5대의 기계와 수동 이송이 필요했던 다섯, 여섯 개의 운영이 이제는 한 층 공간에서 운영되는 것을 기반으로 합니다. 순서는 구조에 용접되어 조작자가 암기하지 않기 때문에, 순서는 모든 교대 변경 시 유지됩니다.
순서 한눈에 보기
| 운행 | 위치 | 왜 여기 있는가 | 굽은 후에 작업할 때 발생하는 비용 |
| 직선 조정 | 첫째 | 직선 바는 모든 구멍 위치에 대한 기준점이며; 색인 롤 레코드 설정 | — (기초 단계) |
| 펀칭 / 슬롯 | 플랫 존, 굽히기 전 | 평면 위치 조정, 수직 다이 스트로크 | 3D 부품에서 위치 확인이 불편함; 텐션 페이스에 버가 갈라지는 소리 |
| 치아 압박 | 플랫 존, 굽히기 전 | 평평한 지지대는 깊이를 균일하게 유지합니다 | 불균형한 깊이, 미끄러짐 |
| 로고 스탬핑 | 플랫 존, 굽히기 전 | 평평한 얼굴은 깨끗하고 일관된 자국을 줍니다 | 고르지 않은 표식 면과 깊이 |
| 굽힘 (옆/수직/비틀림) | 중후기 | 동기화된 로터리 헤드, 500mm 스트로크 | — (코어 형성 단계) |
| 컷오프(사전 장전 상태) | 마지막입니다 | 프리로드는 절단을 안정시키고 버어를 제한합니다 | — (마지막 발걸음) |
그림이 들어올 때 내가 묻는 네 가지 질문
먼저, 구멍과 슬롯 중심에서 가장 가까운 굽힘선까지의 거리를 결정합니다 — 이 기준은 피처가 장장 구역을 통과하고 펀치를 위한 평평한 착지를 유지하는지 결정합니다. 둘째, 눌린 이빨과 로고가 찍힌 면이 어느 면인지 확인해 주사가 굽히기 전에 도달하는지 확인할 수 있습니다. 셋째, 굽힘 방향이 어떻게 결합되는지에 대해 — 측면, 수직, 꼬임 굽힘은 각각 내부/외부 회전 조정을 갖게 됩니다와이퍼 암 굽힘기. 넷째, 배치 크기와 교체: 암 종류마다 주로 프레스 다이와 컷오프 다이를 교체하며, 둘 다 위치 잠금 장치를 사용하며, 비용 변경의 솔직한 방법은 한 변형의 마지막 좋은 부품에서 다음 부품의 첫 번째 좋은 부품으로 가는 것입니다. DOGA가 현장 인수를 위해 우리 플로어에 왔을 때, 체크 시트는 같은 논리를 따랐습니다 — 총 길이, 굽힘 위치와 각도, 구멍 위치, 절삭 가장자리와 표면, 그리고 도면 순서대로 통과했습니다. 이 네 가지 질문에 답하면 기본적으로 당신의 팔이와이퍼 링크 암 형성한 번의 작업으로 기계가 — 이것은 진지한 모든 것의 첫 번째 단계이기도 합니다와이퍼 암 제조 공정리뷰.
시퀀스는 고철 처리의 첫 번째 지렛대입니다
그 절반은와이퍼 암 굽힘기저장 수는 기계와 조작자가 적어서 발생합니다; 나머지 절반은 시퀀스 자체에서 나옵니다 — 평평한 특징은 한 번에 잘 맞고, 구멍 위치, 치아 깊이, 표시는 배치 전체에서 일관됩니다. 구멍 위치와 압박 면, 굽힘 방향이 표시된 암 도면을 보내주시면, 이 과정을 안내해 드리며 어떤 특징이 평평한 구역에 속하고 어떤 부분이 진짜로 굽힘 후 처리가 필요한지 알려드리겠습니다. 올바른 선택을 하기와이퍼 암 굽힘기연산을 올바른 순서로 배치하는 것부터 시작하세요. BELAN Machinery, 자동차 와이어 성형 솔루션의 전문가 공급업체입니다.



